Կարո՞ղ է մանրաթելային լազերը կտրել արույրը և պղինձը:
Այո։ Ժամանակակից մանրաթելային լազերներ պղինձը և արույրը պարբերաբար կտրում են, քանի որ դրանց 1064 նմ ալիքի երկարությունը շատ ավելի լավ է միանում այս մետաղներին, քան CO2 Լազերի 10.6 միկրոնային ճառագայթը և հոսանքի աղբյուրները առաքվում են հետադարձ անդրադարձման պաշտպանությամբ: Պլանավորեք մոտավորապես 1 կՎտ հզորություն յուրաքանչյուր 1 մմ պղնձի համար, բարձր ճնշման թթվածին՝ պղնձի, ազոտ՝ պղնձի համար և 2 կՎտ և ավելի՝ հուսալի արտադրական աշխատանքի համար:
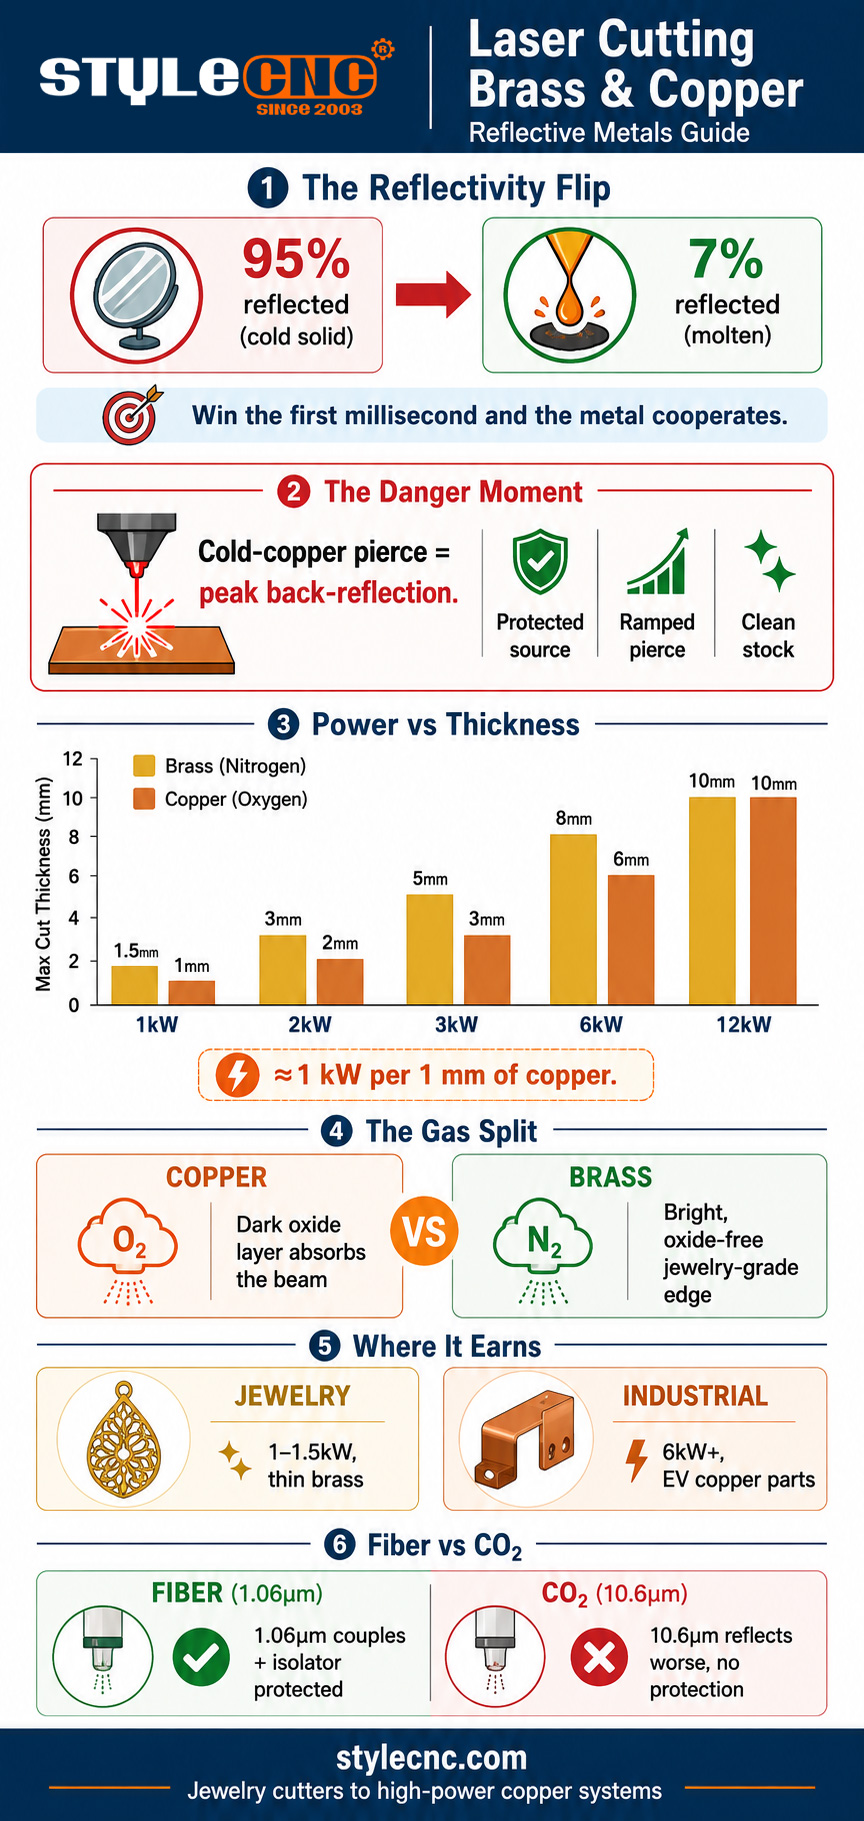
Ֆիզիկան, որը դա հնարավոր է դարձնում, ջերմաստիճանային հնարք է: Պղնձի անդրադարձունակությունը սառը և պինդ վիճակում մոտ 95 տոկոս է, բայց մետաղի հալվելուց հետո այն նվազում է մինչև մոտավորապես 7 տոկոս: Մանրաթելային լազերը հաղթում է՝ այդ անցումը կոպիտ կերպով պարտադրելով. փոքր կետի վրա առավելագույն հզորության խտությունը հալեցնում է մակերեսը միլիվայրկյանների ընթացքում, և այդ պահից սկսած մետաղը գրեթե ամբողջությամբ կլանում է ճառագայթը, և կտրումը ընթանում է նորմալ: Անդրադարձնող մետաղների ամբողջ մարտահրավերը սեղմվում է հալույթի լողավազանի առաջանալուց առաջ ընկած պահի մեջ:
Հետադարձ հայացք. Որտեղ է թաքնված իրական ռիսկը
Այդ նախահալման պահը ծակումն է, և դա կտրման ամբողջ հաջորդականության ամենաբարձր ռիսկային իրադարձությունն է: Սառը, հայելու պես պայծառ պղնձի մեջ լրիվ հզորությամբ անընդհատ ծակումը վայրկյանի առաջին մասնաբաժնում ճառագայթի հետքով ուղարկում է հնարավոր առավելագույն անդրադարձված էներգիան: Հին, չպաշտպանված աղբյուրների դեպքում այդ վերադարձվող լույսը կարող է վնասել մատակարարող մանրաթելը կամ լազերային մոդուլը, որտեղից էլ ծագում է լազերների և պղնձի մասին ժողովրդական ավանդույթը:
3 բան, որ այդ ժողովրդական բանահյուսությունը թոշակի անցավ։ Ժամանակակից մանրաթելային աղբյուրները մատակարարվում են հետադարձ անդրադարձման մեկուսացմամբ և սենսորներով, որոնք խափանում են լազերը վնասվելուց առաջ, հաճախ աջակցվում են անդրադարձման մոնիթորինգի անջատման տրամաբանությամբ։ Ծակման ընթացակարգերը փոխվեցին. արագացված կամ իմպուլսային ծակումները հայելու փուլը պահում են միլիվայրկյանների վրա՝ սառը մետաղի վրա լրիվ հզորությամբ մնալու փոխարեն։ Եվ մակերեսի նախապատրաստումը դարձավ ստանդարտ, քանի որ յուղը, օքսիդային թաղանթները և խոնավությունը բոլորը բարձրացնում են անդրադարձումը։
Գնման ենթադրությունը պարզ է. արույրե և պղնձե աշխատանքների համար գրավոր հաստատեք, որ աղբյուրը, կտրող գլխիկը և պաշտպանության համակարգերը նախատեսված են ձեր հաստության համար անդրադարձնող մետաղների համար: Մասերը կարող են լավ տեսք ունենալ, մինչդեռ չգնահատված մեքենան աննկատ կլանում է վնասակար հետադարձ լույսը:
Ինչու է մանրաթելը հաղթում CO2 անդրադարձնող մետաղների վրա
Ալիքի երկարության տարբերությունը որոշում է սա՝ նախքան որևէ այլ սպեցիֆիկացիա կարևորելը։ Պղինձն ու արույրը արտացոլում են CO2 լազերի 10.6 միկրոնանոց ճառագայթն ավելի ուժեղ է, քան մանրաթելային լազերի 1.06 միկրոնանոց ճառագայթը, ուստի CO2 Մեքենան սկսում է մարտը մի քանի անգամ պակաս էներգիայի միացմամբ և ավելի վատ հետադարձ անդրադարձման խնդրով՝ առանց փոխհատուցող պաշտպանիչ մեկուսիչ տեխնոլոգիայի։ CO2 Համակարգերը պահպանում են իրենց տեղը ոչ մետաղական և որոշ հաստաթիթեղային խորշերում, սակայն արույրի և պղնձի համար արդյունաբերության որոշումը կայացված է. կամ մանրաթել, կամ ոչինչ։
Նույն ալիքի երկարության առավելությունը ամբողջ մանրաթելային կատեգորիայի հիմքն է, որը խորությամբ լուսաբանված է մանրաթելային լազերային տեխնոլոգիայի ուղեցույցԱնդրադարձնող մետաղների համար այն անմիջապես փոխակերպվում է ավելի ցածր նվազագույն հզորության, ավելի արագ ծակման և ավելի անվտանգ օպտիկական ուղու։
Նվազագույն հզորության և հաստության սահմանաչափեր
Պղնձի աշխատանքային կանոնը մոտավորապես 1,000 Վտ հզորություն է հաստության մեկ միլիմետրի համար, որտեղ պղինձը մի փոքր ավելի ներողամիտ է, քանի որ դրա մեջ պարունակվող ցինկն ավելի լավ է կլանում: Ստորև բերված աղյուսակը դա թարգմանում է գործնական պատուհանների վրա:
| Լազերային հզորություն | Արույր (Արտադրություն) | Պղինձ (Արտադրություն) | Տիպիկ աշխատանք |
|---|---|---|---|
| 1 կՎտ | Մինչեւ 1.5 մմ | Մինչեւ 1 մմ | Զարդեր, պիտակներ, բարակ թերթեր |
| 2 կՎտ | 2- ից 3 մմ | 1.5- ից 2 մմ | Ցուցանակներ, դեկորատիվ վահանակներ |
| 3 կՎտ | 4- ից 5 մմ | 3 մմ | Ընդհանուր արհեստագործություն |
| 6 կՎտ | 6- ից 8 մմ | 5- ից 6 մմ | Շղթաներ, էլեկտրական մասեր |
| 12 կՎտ+ | 10 մմ+ | 8-ից 10 մմ+ | Արտադրական պղնձե/արույրե թիթեղ |
2 պարամետրային սովորություններ կտրվածքները պահում են անվտանգ պատուհանի ներսում: Օգտագործեք աղբյուրի կողմից թույլատրվող ամենաբարձր գագաթնակետային հզորությունը, քանի որ հզորության խտությունն է, որը կրճատում է անդրադարձնող փուլը, այնուհետև նվազեցրեք սնուցման արագությունը առավելագույնից 10-15 տոկոսով՝ գնելով գործընթացի մարժա: Եվ կենտրոնացումը պահեք նյութի մակերեսին կամ շատ մոտ՝ թե՛ ծակելու, թե՛ կտրելու համար. անդրադարձնող մետաղները ավելի արագ են վնասում ապակենտրոնացումը, քան պողպատները:
Գազային ռազմավարությունը, որը պղնձից բաժանում է արույրը
Ահա հակասական մասը. 2 մետաղները պահանջում են տարբեր գազեր, և պղնձի պատասխանը խախտում է սովորական մաքուր կտրման կանոնը։
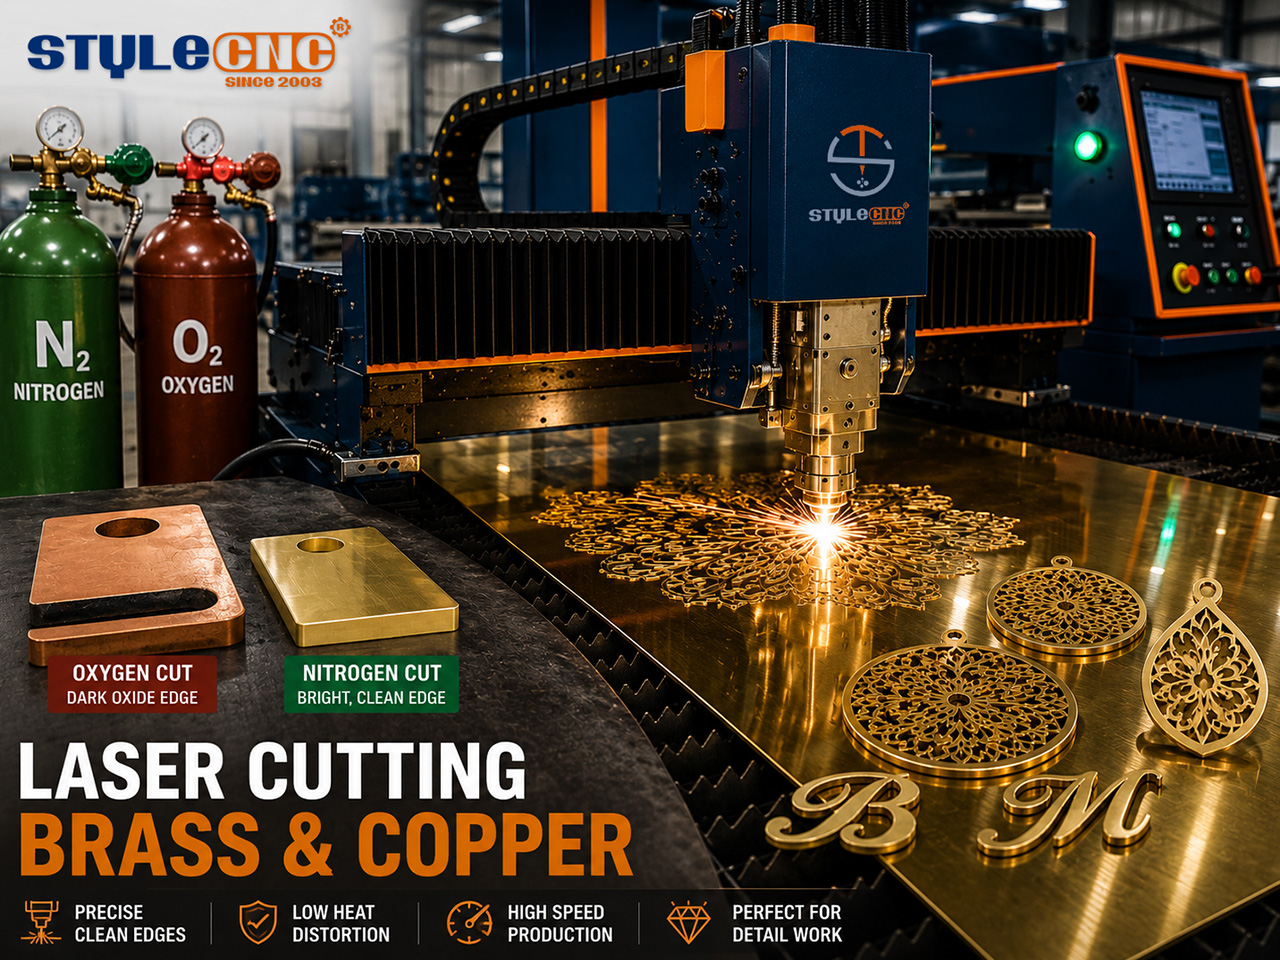
✓ Պղինձ. բարձր ճնշման թթվածին։ Թթվածինը ռեակցիայի մեջ է մտնում պղնձի մակերեսի հետ՝ առաջացնելով մուգ օքսիդային շերտ, և հենց այդ մթությունն է խնդիրը. պղնձի օքսիդը շատ ավելի լավ է կլանում ճառագայթը, քան պայծառ պղինձը անդրադարձնում այն։ Մոտ 2 մմ-ից բարձրության վրա միայն ազոտ պարունակող պղնձի կտրումը կանգ է առնում, և թթվածինը դառնում է պարտադիր հուսալի ծակման և կտրման համար։
✓ Արույր. ազոտ։ Արույրն իր ցինկի պարունակության շնորհիվ ավելի մոտ է ավանդական մետաղին, ուստի ազոտը տալիս է այն, ինչ միշտ տալիս է. օքսիդ չպարունակող, պայծառ, մաքուր եզր, որը հարմար է դեկորատիվ և ոսկերչական աշխատանքների համար անմիջապես սեղանից։ Համաձուլվածքի կազմը փոխում է իր վարքագիծը, ուստի պարամետրերով ստուգեք արույրի յուրաքանչյուր նոր տեսակ։
✓ Երկուսն էլ՝ նախ մաքրեք նյութը։ Յուղը, օքսիդացնող թաղանթները, ծածկույթները և խոնավությունը բարձրացնում են մակերեսի անդրադարձումը։ Կտրելուց առաջ նյութը սրբելը հետադարձ անդրադարձման դեմ պաշտպանության ամենաէժան միջոցն է։
Որտեղ փող է վաստակում արույրի և պղնձի կտրումը
Զարդերը և փոքր դեկորատիվ աշխատանքները բնական մուտքի կետ են. 1.5 մմ-ից պակաս հաստությամբ պղնձե թերթը մաքուր է կտրում 1-ից 1.5 կՎտ հզորությամբ կոմպակտ մեքենաների վրա, և լազերային մետաղական զարդերի կտրիչ Կարգավորված է հենց այդ դասի աշխատանքի համար՝ կախազարդերի, ականջօղերի և ֆիլիգրանե զարդերի համար պահանջվող նուրբ ճշգրտությամբ։ Ցուցանակները երկրորդ բնական համադրությունն են. պղնձե տառերը, լոգոտիպային թիթեղները և ճարտարապետական զարդարանքը փոխարինվում են պայծառ ազոտով կտրված եզրով, որը վերամշակման կարիք չունի հղկելուց կամ պատինացումից առաջ։
Արդյունաբերական առումով, պղնձե լարերը, տրանսֆորմատորի մասերը և էլեկտրական միակցիչները ծավալային լազերային աշխատանք են, իսկ էլեկտրական մեքենաների մարտկոցների արտադրությունը բազմապատկել է պահանջարկը: Սա 6 կՎտ և ավելի հզորությամբ տարածք է, որտեղ բարձր հզորության մանրաթելային լազերային մետաղ կտրող մեքենա դասը կրում է արտադրության պղնձի համար անհրաժեշտ հզորության խտությունը և գազի մատակարարումը: Միջին տիրույթում ապացույցի համար՝ STYLECNC's 2000 Վտ մանրաթելային լազերային պղնձի կտրման ցուցադրություն ցույց է տալիս իրական նյութի վրա կատարվող գործընթացը։
Հաճախակի տրվող հարցեր
Արդյո՞ք պղնձի կտրումը կվնասի իմ մանրաթելային լազերին։
Ոչ թե ժամանակակից, պատշաճ կերպով կարգավորված մեքենայի վրա: Ռիսկի պատուհանը սառը պղնձի մեջ թափանցելն է, երբ անդրադարձման ունակությունը մոտ է 95 տոկոսի, և վերադարձող լույսի գագաթները: Հոսանքի աղբյուրները առաքվում են հետադարձ անդրադարձման մեկուսացմամբ և այդ թերության անվտանգ մոնիթորինգով, իսկ աստիճանական անցումը հայելու փուլը պահում է միլիվայրկյանների սահմաններում: Զգուշացում. ստացեք գրավոր հաստատում, որ ձեր աղբյուրը և գլխիկը գնահատված են պղնձի համար ձեր հաստության համար:
Ինչո՞ւ է պղնձի համար թթվածին օգտագործվում, իսկ պղնձի համար՝ ազոտ։
Քանի որ պղնձի խնդիրը անդրադարձումն է, և թթվածինը լուծում է այն քիմիական եղանակով. դրա առաջացրած օքսիդային շերտը մուգ է և զգալիորեն ավելի լավ է կլանում ճառագայթը, քան պայծառ պղինձը: Մոտ 1 մմ-ից ցածր ազոտը կարող է հաղթահարել այն, մոտավորապես 2 մմ-ից թթվածինը դառնում է անհրաժեշտ: Արույրը՝ իր ցինկի պարունակության շնորհիվ, բավականաչափ լավ է կլանում, որպեսզի փոխարենը հաղթի ազոտի սովորական օգուտը՝ պայծառ, օքսիդներից զերծ եզր, որը պատրաստ է փայլեցնելու, ինչը հենց այն է, ինչ անհրաժեշտ է դեկորատիվ և ոսկերչական աշխատանքներին:
Որքա՞ն հզորություն է պետք պղնձե թերթ կտրելու համար։
Մինչև 1.5 մմ հաստությամբ զարդերի և բարակ դեկորատիվ պղնձի համար 1 կՎտ հզորությունը բավարար է և այն մաքուր է կտրում: 2-3 մմ հաստությամբ ցուցանակների չափիչ պղնձի համար անհրաժեշտ է 2 կՎտ հզորություն: 4-5 մմ հաստությամբ ընդհանուր արտադրությունը տեղավորվում է 3 կՎտ հզորության տարածքում, իսկ հաստ պղնձե թիթեղը տեղափոխվում է մինչև 6 կՎտ և ավելի: Պղինձը մի փոքր ավելի հաստ է, քան պղինձը յուրաքանչյուր հզորության մակարդակում, քանի որ այն ավելի լավ է կլանում մանրաթելի ալիքի երկարությունը:
Կարող ա CO2 լազերային կտրվածքով արույր, թե՞ պղինձ։
Փաստորեն՝ ոչ, և այն չպետք է փորձարկվի անդրադարձնող մետաղական պաշտպանություն չունեցող մեքենաների վրա: Երկու մետաղներն էլ անդրադարձնում են 10.6 միկրոն ճառագայթը: CO2 ալիքի երկարությունը նույնիսկ ավելի ուժեղ է, քան մանրաթելային ալիքի երկարությունը, ուստի կապակցումն ավելի վատ է, իսկ հետադարձ անդրադարձման ռիսկը՝ ավելի բարձր, քանի որ օպտիկական ուղում մեկուսիչ տեխնոլոգիա չկա: Սա մետաղի կտրման ամենապարզ դեպքերից մեկն է, երբ մանրաթելային լազերը ոչ միայն ավելի լավն է, այլև անկասկած ճիշտ գործիքը:
Ինչո՞ւ են իմ պղնձե կտրվածքները տարբերվում նյութերի խմբաքանակների միջև։
Արույրը պղինձ-ցինկի համաձուլվածքների ընտանիք է, այլ ոչ թե մեկ նյութ, և ցինկի մասնաբաժինը, որը նպաստում է կլանմանը, տարբերվում է ըստ տեսակի։ Ավելի բարձր ցինկով համաձուլվածքները ավելի հեշտ են կտրվում. կապարով ազատ մշակմամբ արտադրված տեսակները կրկին տարբեր կերպ են վարվում։ Մակերեսի վիճակը ավելացնում է երկրորդ փոփոխական, քանի որ օքսիդացումը և թաղանթները փոխում են անդրադարձումը։ Աշխատանքային լուծումը նույնն է, ինչ ալյումինե համաձուլվածքների դեպքում. պահպանեք պարամետրերը յուրաքանչյուր տեսակի համար և կատարեք կարճ փորձարկման կտրվածք, երբ նոր խմբաքանակ է գալիս։
The Bottom Line
Արույրն ու պղինձը դադարեցին արգելված մետաղներ համարվել այն օրը, երբ մանրաթելային աղբյուրները ստացան հետադարձ անդրադարձման պաշտպանություն, և օպերատորները սովորեցին հարգել ծակոցը: Բաղադրատոմսը հետևողական է. անդրադարձման փուլով անցնելու համար առավելագույն հզորության խտություն, մակերեսին ամուր կենտրոնացում, պղնձի համար թթվածին և արույրի համար ազոտ, մաքուր հումք և մոտավորապես մեկ կիլովատտ պղնձի մեկ միլիմետրի համար՝ որպես չափսերի կանոն:
STYLECNC կարգավորում է մանրաթելային լազերները ամբողջ այդ տիրույթում՝ սկսած զարդերի դասի մետաղական կտրիչ բարակ պղնձե աշխատանքների համար բարձր հզորության համակարգեր պղնձի արտադրության համար։ Ուղարկեք STYLECNC Միավորեք ձեր մետաղները, հաստությունները և ծավալները՝ արտացոլող մետաղի համար նախատեսված կոնֆիգուրացիայի և գազի առաջարկի համար։