Կարո՞ղ է մանրաթելային լազերը կտրել ալյումինը:
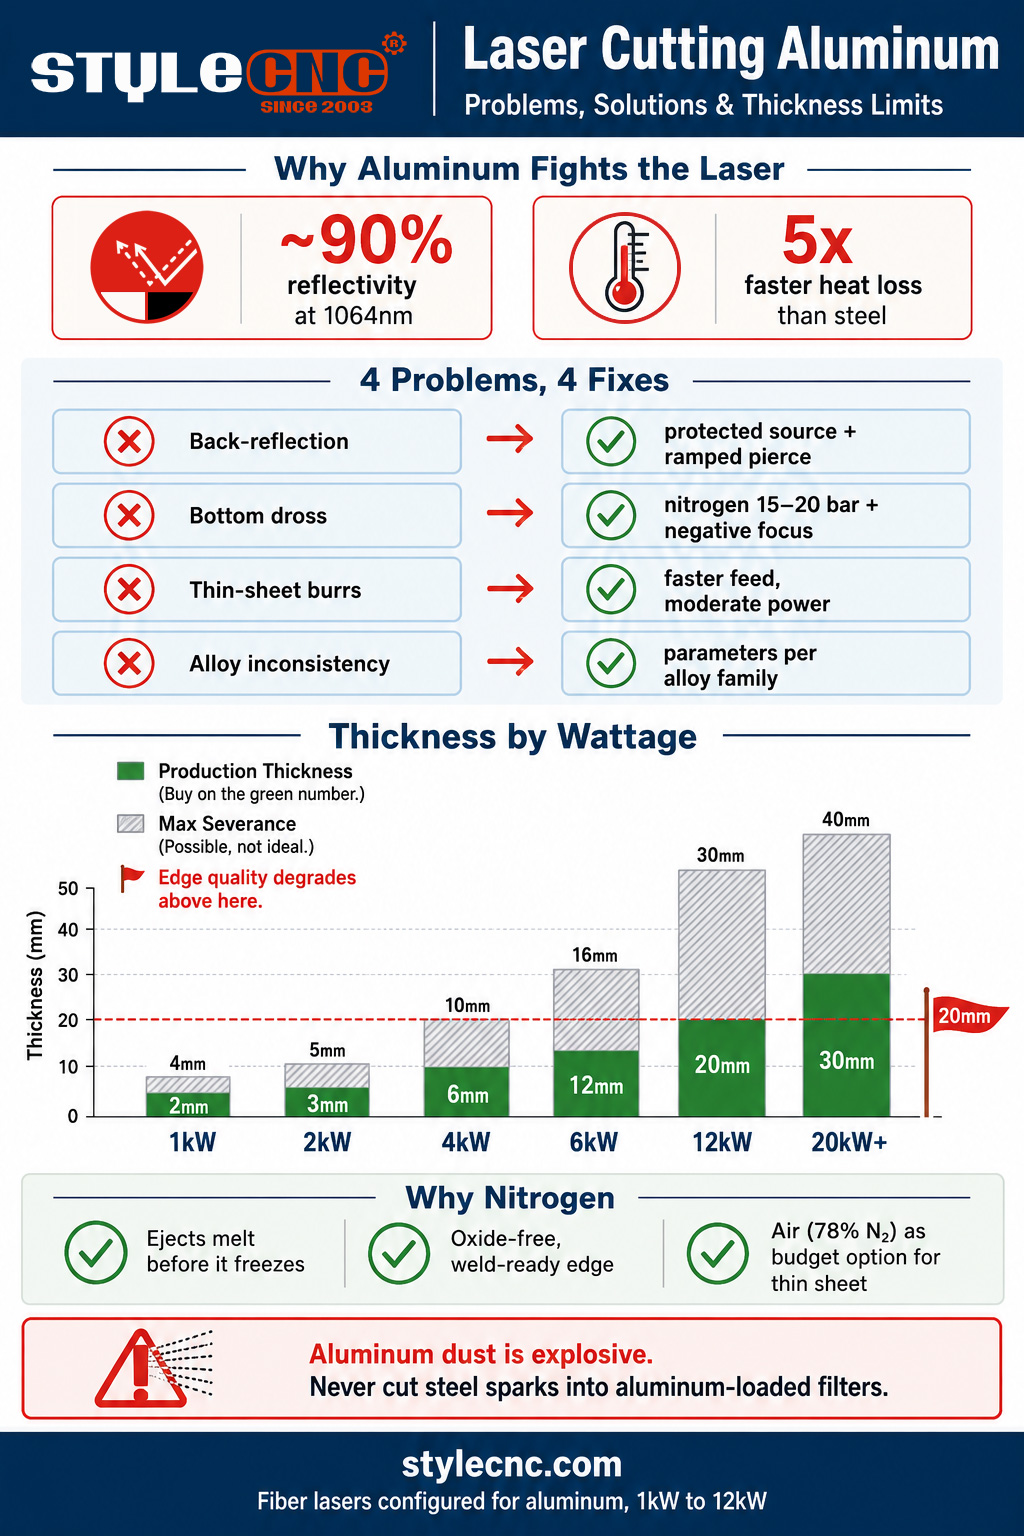
Այո, մանրաթելային լազերները լավ են կտրում ալյումինը. 1064 նմ ալիքի երկարությունը շատ ավելի լավ է կլանում ալյումինը, քան CO2 լազերները, ինչը մանրաթելը դարձնում է ստանդարտ ընտրություն: 1.5-ից 2 կՎտ հզորությամբ մանրաթելային լազերը մաքուր կտրում է մինչև 3 մմ, 3 կՎտ հզորությամբ՝ մոտ 6-8 մմ, 6 կՎտ հզորությամբ՝ մոտ 12-16 մմ, իսկ 12 կՎտ հզորությամբ՝ մինչև 30 մմ, չնայած եզրերի որակը վատանում է մոտավորապես 20 մմ-ից բարձր: Բարձր ճնշման ազոտային օժանդակությունը (15-ից 20 բար) խարամից զերծ եզրերի գրավականն է:
Անկեղծ պատասխանն ունի 2 մաս: Օպտիկամանրաթելային լազերները պարբերաբար կտրում են ալյումինը՝ էլեկտրոնիկայի պատյաններից մինչև ավիատիեզերական փակագծեր և էլեկտրական մեքենաների մարտկոցների տարաներ: Եվ ալյումինը դեռևս ավելի ուժեղ է պատժում անփույթ տեղադրումները, քան պողպատը, քանի որ դրա նյութական երկու հատկությունները ուղղակիորեն հակասում են լազերային կտրման ֆիզիկային:
Առաջինը անդրադարձունակությունն է. ալյումինը սենյակային ջերմաստիճանում անդրադարձնում է մանրաթելային լազերի 1064 նմ ճառագայթի մոտավորապես 90 տոկոսը, ուստի սկզբնապես մատակարարվող հզորության միայն մի փոքր մասն է միանում նյութին: Երկրորդը ջերմահաղորդականությունն է. մոտավորապես 237 Վտ/մԿ-ի դեպքում, պողպատի մոտ 50-ի դիմաց, ալյումինը ջերմությունը կտրվածքի գոտուց դուրս է մղում գրեթե 5 անգամ ավելի արագ: Ճառագայթը պայքարում է հալման լողավազան ստեղծելու համար, մինչդեռ շրջակա թերթը ակտիվորեն սառեցնում է այն: Ալյումինի լազերային կտրման հետ կապված բոլոր դժվարությունները սկիզբ են առնում այդ 2 թվերից:
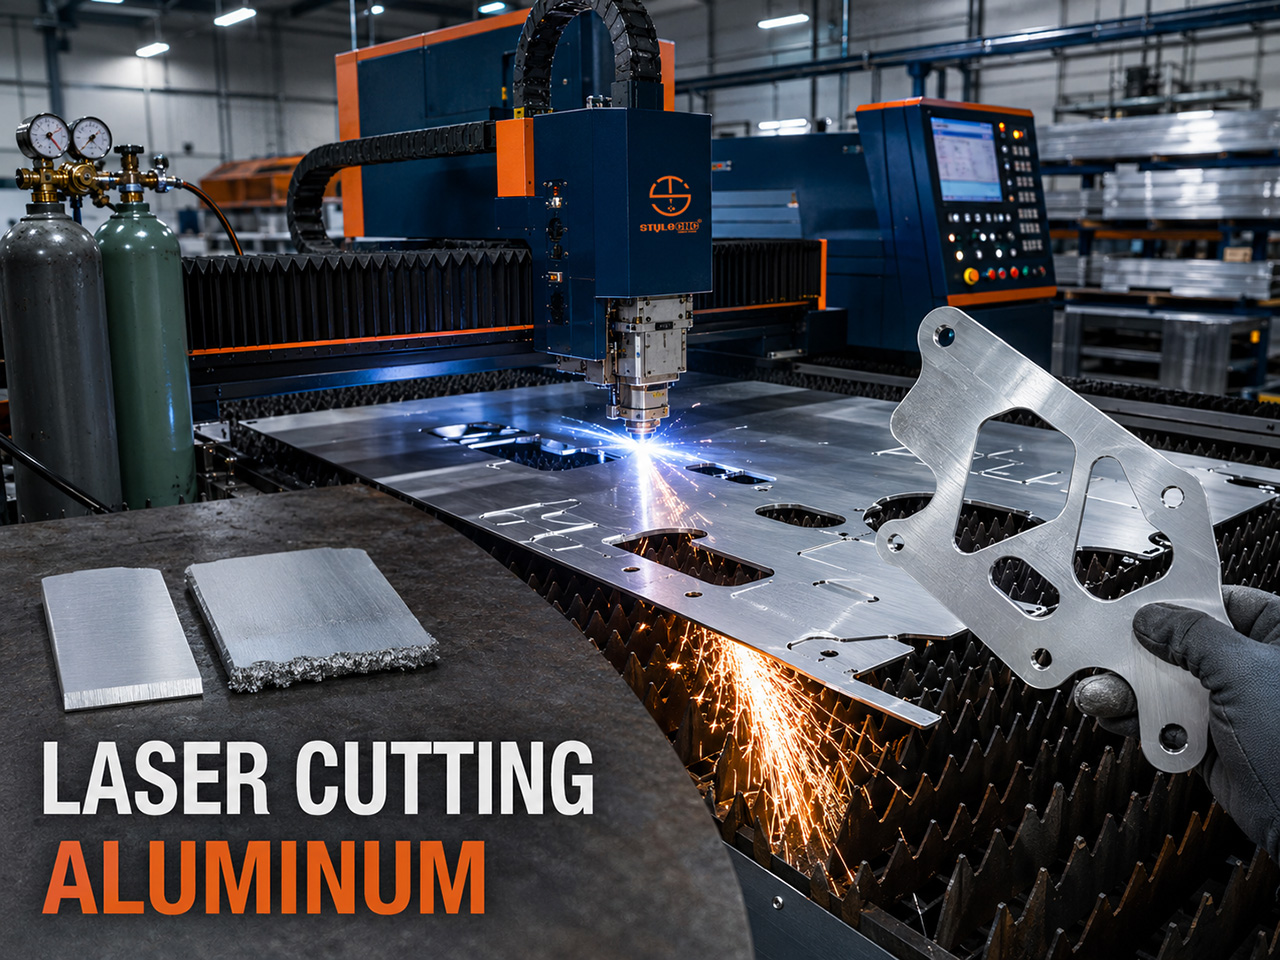
Ալյումինե կտրվածքները փչացնող 4 խնդիրներ (և դրանց լուծումները)
ԽՆԴԻՐ 1. Հետադարձ արտացոլում
Ինչու է դա տեղի ունենումԱնմշակ ալյումինը 1064 նմ-ում գործում է որպես հայելի։ Ծակման ժամանակ, նախքան հալույթի կուտակման առաջացումը, ճառագայթի մի մասը ուղիղ անդրադարձվում է օպտիկական հետքով։ Անպաշտպան մեքենաների վրա սա կարող է վնասել կտրող գլխիկի օպտիկան կամ, ծանր դեպքերում, լազերային աղբյուրը, այդ իսկ պատճառով հին աղբյուրները իրենց ձեռնարկներում պարունակում էին ալյումինի վերաբերյալ նախազգուշացումներ։
ԽախտումըԺամանակակից մանրաթելային լազերները մատակարարվում են հետադարձ անդրադարձման պաշտպանությամբ (մեկուսիչներ և սենսորներ, որոնք վնասվելուց առաջ հայտնաբերում են աղբյուրը): Համոզվեք, որ ձեր աղբյուրը նախատեսված է անդրադարձնող մետաղների համար, պահեք գլխիկը ուղղահայաց, որպեսզի անդրադարձումները մաքուր չֆոկուսավորվեն հետ, և օգտագործեք ծակման պատշաճ ռեժիմ (ուժեղացված հզորություն, թեթևակի դեֆոկուսավորում), որպեսզի հայելու փուլը տևի միլիվայրկյաններ՝ վայրկյանների փոխարեն:
ԽՆԴԻՐ 2. Ստորին եզրին գտնվող խարամ
Ինչու է դա տեղի ունենումԱլյումինի հիմնական թերությունը։ Հալված ալյումինը մածուցիկ է, և թերթի բարձր հաղորդունակությունը այնքան արագ է սառեցնում հալվածքը, որ այն դառնում է լորձոտ, նախքան օժանդակ գազը կարողանա այն դուրս մղել։ Կիսով չափ կարծրացած մետաղը կպչում է կտրվածքի հատակին և սառչում է՝ վերածվելով կոշտ, սուր գնդիկի, որը պետք է հղկվի։ Ավելի հաստ թերթը ավելի է վատթարացնում իրավիճակը. ավելի մեծ հալվածքի ծավալ, նույն փախուստի պատուհանը։
ԽախտումըԱրտանետումը գերազանցում է հզորությանը։ Ավելի մեծ ծայրակալի միջով անցկացրեք բարձր ճնշման ազոտ 15-20 բար ճնշմամբ, ֆոկուսը դրեք բացասական (նյութի մեջ), որպեսզի կտրվածքը լայն մնա ներքևում և հալույթին ելք տրամադրի, և դանդաղեցրեք մատակարարումը պողպատի համարժեք կարգավորումներից 10-15 տոկոսով։ Եթե խարամը շարունակվում է, վերանորոգեք գազը, ծայրակալը, հեռացումը և ֆոկուսը, նախքան ավելի շատ հզորություն ձեռք բերելը. վատ արտանետված կտրվածքի վրա լրացուցիչ հզորությունը պարզապես ստիպում է ավելի շատ հալույթ մաքրել։
ԽՆԴԻՐ 3. Խճճվածքներ և կոպիտ եզրեր բարակ թերթիկի վրա
Ինչու է դա տեղի ունենում3 մմ-ից փոքր թերթիկի վրա սովորական պատճառը շրջվելն է՝ չափազանց շատ ջերմություն, ոչ թե քիչ: Ավելորդ հզորությունը կամ դանդաղ մատակարարումը գերտաքացնում են փափուկ համաձուլվածքը, կտրվածքի եզրերը հալվում են, և կտրվածքը դուրս է գալիս բարձրացված փոսով և շերտավոր, մոխրագույն եզրով՝ մաքուր, պայծառ մակերեսի փոխարեն:
ԽախտումըԲարակ ալյումինը արագ կտրեք միջին հզորությամբ և մաքուր ազոտով: Ստուգեք ծայրակալի վիճակը և կենտրոնացումը (մաշված կամ կենտրոնից դուրս գտնվող ծայրակալը գազի հոսքը կողք է քաշում և փշրում կտրվածքի մի կողմը) և կենտրոնացրեք մակերեսի վրա կամ մի փոքր ներքևում՝ եզրերի առավելագույն ճշգրտություն ապահովելու համար: Լավ կարգավորված բարակ թերթիկ ալյումինը պետք է սեղանից դուրս գա պայծառ, առանց փշրումների և պատրաստ լինի արգելակի համար:
ԽՆԴԻՐ 4. Համաձուլվածքների միջև անհամապատասխան արդյունքներ
Ինչու է դա տեղի ունենումՕպերատորները կարգավորում են պարամետրերը մեկ աշխատանքի վրա և կուտակում են մնացորդներ հաջորդի վրա, քանի որ ալյումինը մեկ նյութ չէ: Մաքուր 1xxx շարքը հեշտությամբ է կտրում, բայց շատ է կուտակում մնացորդներ: 5xxx ծովային տեսակները կտրում են ամենատարածված համաձուլվածքներից ամենամաքուրը: 6xxx ճարտարապետական էքստրուզիան պահանջում է արագության ուշադիր կառավարում՝ այրումից խուսափելու համար, իսկ բարձր ամրության 7xxx ավիատիեզերական թիթեղը բոլորից ամենազգայունն է պարամետրերի նկատմամբ և ամենահակված է ճաքերի առաջացմանը:
ԽախտումըՊահպանեք պարամետրերը յուրաքանչյուր համաձուլվածքի ընտանիքի համար, այլ ոչ թե մեկ ալյումինի կարգավորում: Երբ նոր համաձուլվածք կամ նույնիսկ նոր խմբաքանակ է ժամանում, թերթը տեղադրելուց առաջ կատարեք կարճ փորձնական կտրվածք և վերակարգեք արագությունն ու ճնշումը: 15 րոպե տևող փորձնական կտրվածքները արժեն ավելի քիչ, քան մեկ ջարդոնով հեռացված բույնը:
Ալյումինի լազերային կտրման հաստության աղյուսակ՝ ըստ հզորության
Հաստության ցանկացած պահանջի ամենակարևոր տարբերությունը առավելագույն կտրվածքն է արտադրական հաստության համեմատ: Առավելագույն կտրվածքը նշանակում է, որ գերանը անցնում է դանդաղ, եզրերի որակով, որը կարող է վերանորոգման կարիք ունենալ: Արտադրական հաստությունը նշանակում է կայուն արագություն, մաքուր եզրեր և կրկնելիություն: Գնեք և գնանշեք արտադրական համարի համաձայն:
| Լազերային հզորություն | Արտադրության հաստություն | Առավելագույն բաժանում | Նշումներ |
|---|---|---|---|
| 1 կՎտ | 1- ից 2 մմ | 3- ից 4 մմ | Բարակ թերթ, ցուցանակներ, պատյաններ։ Մաքուր և արագ իր պատուհանում |
| 1.5-ից 2 կՎտ | 2- ից 3 մմ | 4- ից 5 մմ | Հուսալի ալյումինի արտադրության մուտքի կետ |
| 3 կՎտ | 4- ից 6 մմ | 8- ից 10 մմ | Հարմար վայր ընդհանուր արտադրության և արհեստանոցների համար |
| 6 կՎտ | 8- ից 12 մմ | 16 մմ | Բավարար կերպով ծածկում է ալյումինի կիրառությունների մեծ մասը |
| 12 կՎտ | 12- ից 20 մմ | 25- ից 30 մմ | Եզրերի որակը նկատելիորեն վատանում է մոտ 20 մմ-ից բարձր |
| 20 կՎտ+ | 20- ից 30 մմ | 40 մմ+ | Թիթեղի աշխատանք; պահանջվում է խորը բացասական ֆոկուս (-8-ից -15 մմ) |
Ֆիզիկայի 2 նշումներ բացատրում են, թե ինչու է սեղանը հարթվում վերևում: Հզորության և հաստության հարաբերակցությունը ենթագծային է. հզորության կրկնապատկումը օգտագործելի հաստությունը մեծացնում է մոտավորապես կիսով չափ, այլ ոչ թե կրկնապատկելով, քանի որ լազերային կտրման դեպքում հզորության և հաստության հարաբերակցության ցուցիչը մոտ 0.65 է: Իսկ հատկապես հաստ ալյումինի վրա թերթի հաղորդունակությունը այն վերածում է ջերմափոխանակիչի. լրացուցիչ հզորությունը կողքից տարածվում է շրջակա մետաղի վրա և ավելի արագ մեծացնում է հալված ավազանը, քան խորացնում կտրվածքը, այդ իսկ պատճառով հաստ թիթեղի վրա հզորությունը սովորաբար խտացնում է խարամը, այլ ոչ թե մաքրում այն:
Պողպատի, չժանգոտվող պողպատի և ալյումինի ընդհանուր մետաղական պատկերի համար՝ յուրաքանչյուր հզորության մակարդակում, մանրաթելային լազերային կտրման հաստությունը, արագությունը և հզորության հղումը պարունակում է բազմանյութական ամբողջական աղյուսակները, որոնց մեջ տեղավորվում է այս ալյումինին հատուկ աղյուսակը։
Ինչու է ազոտի օգնականը կարևոր ալյումինի համար
Լազերային կտրման ժամանակ օժանդակ գազը կատարում է 2 գործառույթ՝ այն հեռացնում է հալված մետաղը կտրվածքից և կարգավորում է կտրվածքի մակերեսի քիմիական կազմը: Ալյումինի վրա երկու աշխատանքներն էլ կապված են ազոտի հետ:
✓ Արտահոսք ճնշման տակԱլյումինի արագ սառչող հալույթը պետք է դուրս գա կտրվածքից, նախքան այն ցեխոտ դառնալը: Ավելի մեծ տրամագծով ծայրակալի միջոցով 15-20 բար ճնշման ազոտը ապահովում է մեխանիկական պայթյուն, որը մաքրում է հալույթը իր կարճ հեղուկ պատուհանում: Սա խարամի վրա ազդող ամենամեծ լծակն է:
✓ Անգործուն կտրված դեմքԱծխածնային պողպատի վրա ստանդարտ թթվածնային օժանդակ նյութը ռեակցիայի մեջ է մտնում ալյումինի հետ՝ կտրվածքի մեջ և շուրջը առաջացնելով կարծր ալյումինի օքսիդ, կոպտացնելով եզրը և բարդացնելով հետագա եռակցումը կամ անոդացումը: Ազոտը կտրվածքի մակերեսը պահում է պայծառ, օքսիդներից զերծ և եռակցման համար պատրաստ՝ անմիջապես սեղանից հանելուց հետո:
✓ Ամեն դեպքում այրման օգնություն չկաԹթվածինը իր տեղը զբաղեցնում է ածխածնային պողպատի վրա՝ կտրվածքին էկզոթերմ էներգիա հաղորդելով: Ալյումինը նման առավելություն չի առաջարկում օքսիդային տույժի համար, ուստի թթվածնի առևտուրը միայն բացասական կողմեր ունի:
✓ Սեղմված օդը որպես բյուջեի միջին չափանիշՕդը մոտավորապես 78 տոկոսով բաղկացած է ազոտից, և ժամանակակից բարձր ճնշման օդային համակարգերը բարակ և միջին չափի ալյումինը կտրում են ընդունելի կերպով՝ շշալցված ազոտի արժեքի մի փոքր մասով: Մասնակի օքսիդացումից եզրին կարող է լինել թեթև մոխրագույն երանգ: Նշանների և ընդհանուր արտադրության համար այն ընդունելի է. եռակցման նախապատրաստման և անոդացված մասերի համար մնացեք ազոտի վրա:
Գործնական ծախսերի նշումազոտի սպառումը կտրուկ աճում է ճնշման և ծայրակալի չափի հետ մեկտեղ, ինչը հենց ալյումինի բաղադրատոմսն է: Ալյումին ամեն օր կտրող արհեստանոցները սովորաբար արդարացնում են ազոտի գեներատորի ավելի արագ օգտագործումը, քան միայն պողպատե արհեստանոցները, և օդային օժանդակությամբ տարբերակը արժե որակավորել իրական մասերի վրա, նախքան ենթադրելը, որ բալոնային գազը միակ ուղին է:
Անվտանգության նշում, որը ոչ ոք չպետք է անտեսի. ալյումինի փոշի
Մանր ալյումինի փոշին պայթուցիկ է, և լազերային կտրումը այն առաջացնում է: Վտանգը կտրումը չէ, այլ փոշու հավաքման համակարգը. ֆիլտրերում կուտակված ալյումինի մանր փոշիները ստեղծում են վառելիքի բեռ, իսկ դասական վթարի սցենարը պողպատի կտրումն է, որի կայծերը գործում են որպես բռնկման աղբյուր, դեպի արդեն ալյումինի փոշով լցված արդյունահանման համակարգ:
Պաշտպանիչ կանոնները պարզ են։ Պահեք փոշու մաքրման համակարգը մաքուր՝ ըստ իրական ժամանակացույցի, երբեք մի խառնեք պողպատե կայծեր ալյումինով լցված ֆիլտրերի հետ (առանձնացրեք աշխատանքը կամ մաքրեք նյութական փոփոխությունների միջև) և հետևեք արտադրողի ուղեցույցներին խոնավ բաժանիչների կամ կայծի արգելակիչների վերաբերյալ, որտեղ ալյումինի ծավալը մեծ է։ Արտադրական ծավալով ալյումին կտրող յուրաքանչյուր մանրաթելային լազերային արհեստանոց պետք է սա դիտարկի որպես մշտական ընթացակարգ, այլ ոչ թե ցեղային գիտելիքներ։
STYLECNC Ալյումինի համար նախատեսված մանրաթելային լազերներ
STYLECNC մանրաթելային լազերային կտրող մեքենաները մատակարարվում են ալյումինի պահանջներին համապատասխանող կոնֆիգուրացիայով՝ անդրադարձնող մետաղների համար նախատեսված հետադարձ անդրադարձումից պաշտպանված աղբյուրներ, 15-20 բար ազոտային աշխատանքի համար նախատեսված բարձր ճնշման օժանդակ գազային շղթաներ և յուրաքանչյուր համաձուլվածքի ալյումինի կարգավորումներով կտրման պարամետրերի գրադարաններ։ լավագույն մանրաթելային լազերային մետաղական կտրող մեքենա գիծը ներառում է 1.5-ից 6 կՎտ տիրույթը, որտեղ տեղակայված է ալյումինե արտադրության մեծ մասը, և թիթեղների լազերային կտրիչ կոնֆիգուրացիան կենտրոնանում է բարակ և միջին հաստության թերթերի վրա, որոնք գերիշխում են պատյանների, ցուցանակների և վահանակների արտադրության մեջ։
Խանութների համար, որոնք փորձում են հաստ ափսեներ ներմուծել, բարձր հզորության մանրաթելային լազերային մետաղ կտրող մեքենա մասշտաբները հասնում են 12 կՎտ դասի, որտեղ 20 մմ արտադրական ալյումինը դառնում է իրատեսական: Եվ մուտքի մակարդակի հնարավորությունների իրական պատկերի համար, 1000W IPG մանրաթելային լազերային կտրում 3 մմ ալյումինե տեսանյութ ցույց է տալիս, թե հաստության աղյուսակի ներքևի տողը ինչ տեսք ունի իրական նյութի վրա։ Կապվեք STYLECNC Համագործակցեք ձեր համաձուլվածքների, հաստության միջակայքի և ամսական ծավալի հետ՝ ալյումինե աշխատանքին համապատասխանող կոնֆիգուրացիայի և գազային համակարգի առաջարկ ստանալու համար։
Հաճախակի տրվող հարցեր
Կարո՞ղ է մանրաթելային լազերը կտրել ալյումինը՝ առանց ինքն իրեն վնասելու։
Այո, ցանկացած ժամանակակից մեքենայի վրա: Պատմական վախը բխում է ալյումինի մոտավորապես 90 տոկոս անդրադարձունակությունից մանրաթելային ալիքի երկարության վրա. ծակելու ժամանակ չկտրված մակերեսը անդրադարձնում է ճառագայթի էներգիան օպտիկայի մեջ, և վաղ չպաշտպանված աղբյուրները կարող են վնասվել: Ներկայիս մանրաթելային աղբյուրները առաքվում են հետադարձ անդրադարձման մեկուսացմամբ և անվտանգ խափանման սենսորներով, այդ իսկ պատճառով ալյումինն այժմ սովորական արտադրության նյութ է: Գնելուց առաջ ստուգեք աղբյուրի անդրադարձնող մետաղի վարկանիշը, ապա վստահորեն կտրեք:
Ինչո՞ւ է ալյումինե լազերային կտրվածքներիս վրա խարամ առաջանում։
Որովհետև ալյումինի հալվածքը չափազանց արագ է սառչում դուրս գալու համար։ Թիթեղը ջերմությունը հեռացնում է պողպատի արագությունից մոտավորապես 5 անգամ ավելի արագ, ուստի հալված մետաղը կտրվածքում դառնում է լորձոտ և սառչում է ներքևի եզրին, նախքան գազը այն դուրս է մղում։ Աշխատող ֆիքսված հերթականությունը՝ ազոտի ճնշումը բարձրացնել մինչև 15-20 բար, տեղադրել ավելի մեծ ծայրակալ, ֆոկուսը ավելի խորը (բացասական) մղել նյութի մեջ և դանդաղեցնել մատակարարումը 10-15 տոկոսով։ Հզորությունը ավելացրեք միայն ճիշտ դուրս մղումից հետո. վատ դուրս մղված կտրվածքի վրա ավելի շատ հզորությունը պարզապես ավելի շատ խարամ է առաջացնում։
Որքա՞ն հաստությամբ կարող է լազերային կտրել ալյումինը։
Հզորության դասի համաձայն, արտադրության առումով՝ 1 կՎտ-ն մշակում է 1-ից 2 մմ, 3 կՎտ-ն՝ մոտ 4-ից 6 մմ, 6 կՎտ-ն՝ մոտավորապես 8-ից 12 մմ, իսկ 12 կՎտ-ն՝ 12-ից 20 մմ՝ առավելագույն կտրվածքով մոտ 30 մմ: Մոտավորապես 20 մմ-ից բարձր կտրվածքից բարձր, եզրի որակը վատանում է՝ անկախ հզորությունից, քանի որ ալյումինի հաղորդականությունը ճառագայթի էներգիան կողքից տարածում է թերթի մեջ ավելի արագ, քան խորացնում է կտրվածքը: Աշխատանքները նշեք արտադրության հաստության վրա, այլ ոչ թե գրքույկի կտրվածքի համարի վրա:
Արդյո՞ք ինձ ազոտ է պետք ալյումին լազերային կտրելու համար։
Մաքուր, եռակցման և անոդացման համար պատրաստ եզրերի համար՝ այո՛. բարձր ճնշման ազոտը դուրս է մղում հալվածքը և կտրվածքի մակերեսը պահում է օքսիդներից զերծ, իսկ թթվածինը ակտիվորեն վնասում է ալյումինին՝ եզրին առաջացնելով կարծր օքսիդ՝ առանց այրման օգուտի: Բյուջետային այլընտրանքը բարձր ճնշման սեղմված օդն է, որը պարունակում է 78 տոկոս ազոտ և կտրում է բարակից մինչև միջին հաստության ալյումինը՝ եզրերի թեթև մոխրագույն երանգով: Ցուցանակները և ընդհանուր պատրաստումը կարող են օդ մղել. եռակցման նախապատրաստական և կոսմետիկ աշխատանքները պետք է մնան ազոտի վրա:
Կարող ա CO2 լազերային կտրվածքով ալյումին?
Վատ է, և խորհուրդ չի տրվում։ Ալյումինը արտացոլում է CO2 լազերի 10.6 միկրոն ալիքի երկարությունն ավելի ուժեղ է, քան մանրաթելային ալիքի երկարությունը, ուստի կապակցումն ավելի վատ է, հետադարձ անդրադարձման ռիսկը՝ ավելի բարձր, իսկ գործնական հաստության պատուհանը՝ բարակ: Սա մետաղական արտադրության մանրաթելային աղբյուրներին վճռականորեն անցնելու հիմնական պատճառներից մեկն է. 1064 նմ ճառագայթը մի քանի անգամ ավելի լավ է կլանում ալյումինը, ինչը դարձնում է սահմանային CO2 գործընթացը վերածել սովորական մանրաթելայինի։
Ինչո՞ւ են տարբեր ալյումինե համաձուլվածքները կտրվում այդքան տարբեր կերպ։
Համաձուլվածքների քիմիան փոխում է հալման վարքագիծը: Մաքուր 1xxx շարքի ալյումինը հեշտությամբ կտրվում է, բայց արտադրում է ամենածանր խարամը: 5xxx ծովային տեսակները մաքուր կտրման նախընտրելի տեսակներն են: 6xxx ճարտարապետական համաձուլվածքները պահանջում են կարգապահ արագության կառավարում՝ այրումից խուսափելու համար, իսկ 7xxx ավիատիեզերական թիթեղները պարամետրերի նկատմամբ ամենազգայուն և ճաքերի առաջացման հակված ընտանիքն են: Շարքից խմբաքանակ տարբերակումը ավելացնում է ևս մեկ շերտ նույնիսկ մեկ տեսակի համաձուլվածքների համար: Աշխատանքային լուծումը յուրաքանչյուր համաձուլվածքի ընտանիքի համար պարամետրերի գրադարանն է և արագ փորձնական կտրվածքը, երբ նոր նյութ է հայտնվում:
The Bottom Line
Ալյումինը գեղեցիկ կերպով կտրում է մանրաթելային լազերները, երբ համակարգը պահպանում է դրա 2 որոշիչ հատկությունները: Անդրադարձելիությունը լուծվում է պաշտպանված ժամանակակից աղբյուրների և կարգապահված ծակման միջոցով: Հաղորդականությունը, որը խարամի արմատն ու հաստության առաստաղն է, լուծվում է արտանետմամբ՝ բարձր ճնշման ազոտ, ճիշտ ծայրակալ, բացասական ֆոկուս և ճշգրիտ արագություն: Համապատասխանեցրեք հզորությունը արտադրության հաստության սյունակին, այլ ոչ թե բաժանման պահանջին, պահպանեք պարամետրերը յուրաքանչյուր համաձուլվածքի համար և մաքուր պահեք փոշու համակարգը:
STYLECNC կարգավորել մանրաթելային լազերային կտրող մեքենաներ ալյումինե աշխատանքների համար՝ 1 կՎտ հզորությամբ թերթահատիչներից մինչև 12 կՎտ հզորությամբ թիթեղային համակարգեր, գազի շղթաներով և նյութի պահանջներին համապատասխանող պարամետրերի գրադարաններով: Ուղարկեք STYLECNC Համադրեք ձեր հաստության միջակայքը և համաձուլվածքները՝ վերը նշված թվերի վրա հիմնված առաջարկություն ստանալու համար։