ՆԵՐԱԾՈՒԹՅՈՒՆ
CNC ռուտերը դա է CNC մեքենայի հավաքածու որի գործիքների ուղիները կարող են կառավարվել համակարգչային թվային կառավարման միջոցով: Այն համակարգչային կառավարմամբ մեքենա է տարբեր կոշտ նյութեր, ինչպիսիք են փայտը, կոմպոզիտները, ալյումինը, պողպատը, պլաստմասսաները և փրփուրները, կտրելու համար: Այն բազմաթիվ տեսակի գործիքներից մեկն է, որն ունի CNC տարբերակներ: CNC ֆրեզերը հայեցակարգով շատ նման է CNC ֆրեզերային մեքենա.
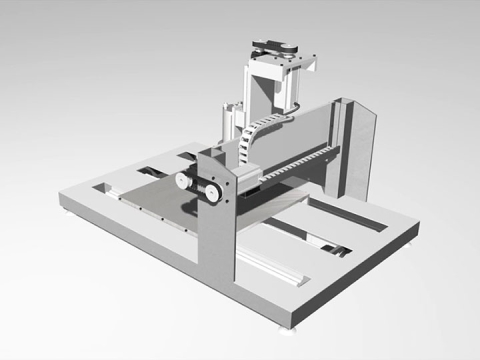
CNC ֆրեզերները լինում են բազմաթիվ կոնֆիգուրացիաների՝ սկսած փոքր տնային «սեղանի» CNC ֆրեզերներից մինչև նավաշինական գործարաններում օգտագործվող մեծ «գանգրային» CNC ֆրեզերներ: Չնայած կան բազմաթիվ կոնֆիգուրացիաներ, CNC ֆրեզերների մեծ մասն ունի մի քանի հատուկ մասեր՝ նվիրված CNC կառավարիչ, մեկ կամ մի քանի իլիկի շարժիչներ, AC ինվերտորներ և սեղան:
CNC ռոուտերները սովորաբար հասանելի են 3-առանցքային և 5-առանցքային CNC ձևաչափերով:
CNC ֆրեզերային մեքենաները կառավարվում են համակարգչի կողմից: Կոորդինատները մեքենայի կառավարիչի մեջ են բեռնվում առանձին ծրագրից: CNC ֆրեզերային մեքենաների տերերը հաճախ ունեն 2 ծրագրային ապահովում՝ մեկը՝ նախագծեր կազմելու (CAD) և մյուսը՝ այդ նախագծերը մեքենայի համար հրահանգների ծրագրի (CAM) վերածելու համար: Ինչպես CNC ֆրեզերային մեքենաների դեպքում, CNC ֆրեզերային մեքենաները կարող են անմիջապես կառավարվել ձեռքով ծրագրավորման միջոցով, սակայն CAD/CAM-ը ավելի լայն հնարավորություններ է բացում ուրվագծման, ծրագրավորման գործընթացը արագացնելու և որոշ դեպքերում այնպիսի ծրագրեր ստեղծելու համար, որոնց ձեռքով ծրագրավորումը, եթե ոչ իսկապես անհնար, ապա, անշուշտ, առևտրային առումով անիրագործելի կլիներ:
CNC երթուղիչներ կարող է շատ օգտակար լինել նույնական, կրկնվող աշխատանքներ կատարելիս: CNC ֆրեզերային մեքենան սովորաբար ապահովում է հետևողական և բարձրորակ աշխատանք և բարելավում է գործարանի արտադրողականությունը:
CNC ռոուտերը կարող է նվազեցնել թափոնները, սխալների հաճախականությունը և պատրաստի արտադրանքի շուկա հասնելու համար անհրաժեշտ ժամանակը։
CNC ֆրեզերը արտադրական գործընթացին ավելի մեծ ճկունություն է հաղորդում: Այն կարող է օգտագործվել բազմաթիվ տարբեր իրերի արտադրության մեջ, ինչպիսիք են դռան փորագրությունները, ներքին և արտաքին զարդարանքները, փայտե վահանակները, ցուցանակները, փայտե շրջանակները, ձուլվածքները, երաժշտական գործիքները, կահույքը և այլն: Բացի այդ, CNC ֆրեզերը հեշտացնում է պլաստմասսայի ջերմաձևավորումը՝ ավտոմատացնելով կտրման գործընթացը: CNC ֆրեզերները օգնում են ապահովել մասերի կրկնելիությունը և գործարանային բավարար արտադրողականությունը:
Թվային կառավարում
Թվային կառավարման տեխնոլոգիան, ինչպես այն այսօր հայտնի է, ի հայտ է եկել 20-րդ դարի կեսերին: Այն կարելի է հետք թողնել 1952 թվականին՝ ԱՄՆ ռազմաօդային ուժերի, Ջոն Փարսոնսի և Մասաչուսեթսի տեխնոլոգիական ինստիտուտի անունների վրա, որը գտնվում է Քեմբրիջում, Մասաչուսեթս, ԱՄՆ: Այն արտադրական արտադրության մեջ չի կիրառվել մինչև 1960-ականների սկիզբը: Իրական բումը տեղի ունեցավ CNC-ի տեսքով, մոտավորապես 1972 թվականին, և տասնամյակ անց՝ մատչելի միկրոհամակարգիչների ներկայացմամբ: Այս հետաքրքրաշարժ տեխնոլոգիայի պատմությունն ու զարգացումը լավ փաստաթղթավորված են բազմաթիվ հրապարակումներում:
Արտադրության ոլորտում, և մասնավորապես մետաղամշակման ոլորտում, թվային կառավարման տեխնոլոգիան որոշակի հեղափոխություն է առաջացրել: Նույնիսկ այն ժամանակներում, երբ համակարգիչները չէին դառնում ստանդարտ սարքավորումներ յուրաքանչյուր ընկերությունում և շատ տներում, թվային կառավարման համակարգով հագեցած հաստոցները իրենց ուրույն տեղն էին գտել մեքենայական արտադրամասերում: Միկրոէլեկտրոնիկայի վերջին զարգացումը և համակարգիչների անընդհատ զարգացումը, այդ թվում՝ դրա ազդեցությունը թվային կառավարման վրա, զգալի փոփոխություններ են բերել արտադրական ոլորտին ընդհանրապես և մետաղամշակման արդյունաբերությանը՝ մասնավորապես:
Թվային կառավարման սահմանումը
Տարիների ընթացքում տարբեր հրապարակումներում և հոդվածներում օգտագործվել են բազմաթիվ նկարագրություններ՝ թվային կառավարման էությունը սահմանելու համար։ Այս սահմանումներից շատերը կիսում են նույն գաղափարը, նույն հիմնական հասկացությունը, պարզապես օգտագործում են տարբեր ձևակերպումներ։
Բոլոր հայտնի սահմանումների մեծ մասը կարելի է ամփոփել համեմատաբար պարզ նախադասության մեջ.
Թվային կառավարումը կարող է սահմանվել որպես մեքենայական գործիքների գործողություն՝ մեքենայի կառավարման համակարգին հատուկ կոդավորված հրահանգների միջոցով։
Հրահանգները այբուբենի տառերի, թվանշանների և ընտրված նշանների համադրություններ են, օրինակ՝ տասնորդական կետ, տոկոսի նշան կամ փակագծերի նշաններ: Բոլոր հրահանգները գրվում են տրամաբանական հերթականությամբ և նախապես որոշված ձևով: Մասը մեքենայացնելու համար անհրաժեշտ բոլոր հրահանգների հավաքածուն կոչվում է NC ծրագիր, CNC ծրագիր կամ մասի ծրագիր: Նման ծրագիրը կարող է պահպանվել ապագա օգտագործման համար և բազմիցս օգտագործվել՝ ցանկացած պահի նույնական մեքենայական արդյունքներ ստանալու համար:
NC և CNC տեխնոլոգիա
Տերմինաբանությանը խստորեն հետևելով՝ NC և CNC հապավումների իմաստի մեջ կա տարբերություն։ NC-ն նշանակում է կարգի և բնօրինակ թվային կառավարման տեխնոլոգիա, մինչդեռ CNC հապավումը նշանակում է ավելի նոր համակարգչային թվային կառավարման տեխնոլոգիա, որը իր հին հարաբերականի ժամանակակից տարբերակն է։ Այնուամենայնիվ, գործնականում նախընտրելի է CNC հապավումը։ Յուրաքանչյուր տերմինի ճիշտ օգտագործումը պարզաբանելու համար նայեք NC և CNC համակարգերի միջև եղած հիմնական տարբերություններին։
Երկու համակարգերն էլ կատարում են նույն առաջադրանքները, մասնավորապես՝ տվյալների մանիպուլյացիա՝ մասը մեքենայական մշակման նպատակով: Երկու դեպքում էլ կառավարման համակարգի ներքին դիզայնը պարունակում է տվյալները մշակող տրամաբանական հրահանգներ: Այս պահին նմանությունն ավարտվում է:
NC համակարգը (ի տարբերություն CNC համակարգի) օգտագործում է ֆիքսված տրամաբանական ֆունկցիաներ, որոնք ներկառուցված են և մշտապես միացված են կառավարման բլոկի ներսում: Այս ֆունկցիաները չեն կարող փոխվել ծրագրավորողի կամ մեքենայի օպերատորի կողմից: Կառավարման տրամաբանության ֆիքսված գրառման պատճառով, NC կառավարման համակարգը կարող է մեկնաբանել ծրագրի մի մասը, բայց թույլ չի տալիս որևէ փոփոխություն կատարել կառավարման բլոկից դուրս, սովորաբար գրասենյակային միջավայրում: Բացի այդ, NC համակարգը պահանջում է դակիչ ժապավենների պարտադիր օգտագործում ծրագրային տեղեկատվության մուտքագրման համար:
Ժամանակակից CNC համակարգը, բայց ոչ հին NC համակարգը, օգտագործում է ներքին միկրոպրոցեսոր (այսինքն՝ համակարգիչ): Այս համակարգիչը պարունակում է հիշողության գրանցամատյաններ, որոնք պահպանում են բազմազան ռեժիմներ, որոնք կարող են մանիպուլյացիաներ կատարել տրամաբանական ֆունկցիաների հետ: Սա նշանակում է, որ մասի ծրագրավորողը կամ մեքենայի օպերատորը կարող են փոխել կառավարման ծրագիրը (մեքենայի մոտ)՝ ակնթարթային արդյունքներով: Այս ճկունությունը CNC համակարգերի ամենամեծ առավելությունն է և, հավանաբար, հիմնական տարրը, որը նպաստել է տեխնոլոգիայի այդքան լայն կիրառմանը ժամանակակից արտադրությունում: CNC ծրագրերը և տրամաբանական ֆունկցիաները պահվում են հատուկ համակարգչային չիպերի վրա՝ որպես ծրագրային հրահանգներ: Փոխանակ օգտագործվեն ապարատային միացումների, ինչպիսիք են լարերը, որոնք կառավարում են տրամաբանական ֆունկցիաները: Ի տարբերություն NC համակարգի, CNC համակարգը հոմանիշ է «ծրագրային միացված» տերմինին:
Թվային կառավարման տեխնոլոգիային վերաբերող որևէ թեմա նկարագրելիս ընդունված է օգտագործել կամ NC, կամ CNC տերմինները: Հիշե՛ք, որ NC-ն առօրյա խոսակցության մեջ կարող է նշանակել նաև CNC, սակայն CNC-ն երբեք չի կարող վերաբերել պատվերի տեխնոլոգիային, որը այստեղ նկարագրվում է NC հապավումով: «C» տառը նշանակում է համակարգչային, և այն կիրառելի չէ լարային համակարգի համար: Այսօր արտադրվող բոլոր կառավարման համակարգերը CNC նախագծով են: C&C կամ C'n'C հապավումները սխալ են և վատ են արտացոլում դրանք օգտագործող յուրաքանչյուրի վրա:
Տերմինաբանություն
Բացարձակ զրո
Սա վերաբերում է բոլոր առանցքների դիրքին, երբ դրանք գտնվում են այն կետում, որտեղ սենսորները կարող են ֆիզիկապես հայտնաբերել դրանք: Բացարձակ զրոյական դիրքին սովորաբար հասնում են «տուն» հրամանը կատարելուց հետո:
Առանցք
Անշարժ հղման գիծ, որի շուրջը օբյեկտը տեղաշարժվում կամ պտտվում է։
Ball պտուտակով
Գնդիկավոր պտուտակը մեխանիկական սարք է, որը պտտական շարժումը գծային շարժման վերածում է: Այն բաղկացած է շրջանառվող գնդիկավոր կրող պտուտակից, որը պտտվում է ճշգրիտ պտուտակված պտուտակի մեջ:
CAD
Համակարգչային օժանդակ նախագծումը (CAD) համակարգչային գործիքների լայն շրջանակի օգտագործում է, որը օգնում է ինժեներներին, ճարտարապետներին և այլ դիզայներների մասնագետներին իրենց նախագծային գործունեության մեջ:
CAM
Համակարգչային օժանդակ արտադրությունը (ՀՕՄ) համակարգչային ծրագրային գործիքների լայն շրջանակի օգտագործումն է, որոնք օգնում են ինժեներներին և CNC մեքենագործներին արտադրանքի բաղադրիչների արտադրության կամ նախատիպերի ստեղծման գործում:
Cnc
CNC հապավումը նշանակում է համակարգչային թվային կառավարում և վերաբերում է հատկապես համակարգչային «կառավարիչին», որը կարդում է G-կոդի հրահանգները և ղեկավարում է մեքենագործիքը։
Հատուկ արարիչ սարք
Կառավարման համակարգը սարք կամ սարքերի հավաքածու է, որը կառավարում, հրամայում, ուղղորդում կամ կարգավորում է այլ սարքերի կամ համակարգերի վարքագիծը։
Լուսաբաց
Սա գործիքի ամենացածր մասի և մեքենայի սեղանի մակերեսի միջև եղած հեռավորությունն է: Առավելագույն ցերեկային լույսը վերաբերում է սեղանից մինչև գործիքի կողմից հասանելի ամենաբարձր կետը հեռավորությանը:
Հորատման ափեր
Այլ կերպ հայտնի որպես բազմա-հորատման մեքենաներ, սրանք հորատման մեքենաների հավաքածուներ են, որոնք սովորաբար տեղադրված են միմյանցից 32 մմ աճով:
Կերակրման արագություն
Կամ կտրման արագությունը կտրող գործիքի և այն մասի մակերեսի միջև արագության տարբերությունն է, որի վրա այն աշխատում է։
Հարմարանքի շեղում
Սա արժեք է, որը ներկայացնում է տվյալ լուսարձակի զրոյական արժեքը։ Այն համապատասխանում է բացարձակ զրոյի և լուսարձակի զրոյի միջև բոլոր առանցքների միջև եղած հեռավորությանը։
G- կոդը
G-կոդը NC և CNC հաստոցները կառավարող ծրագրավորման լեզվի տարածված անվանում է։
Գլխավոր
Սա ծրագրավորված հղման կետն է, որը հայտնի է նաև որպես 0,0,0, որը ներկայացված է կամ որպես մեքենայի բացարձակ զրո, կամ որպես սարքավորման շեղման զրո։
Գծային և շրջանաձև ինտերպոլյացիան հայտնի տվյալների կետերի դիսկրետ բազմությունից նոր տվյալների կետեր կառուցելու մեթոդ է: Այլ կերպ ասած, սա այն եղանակն է, որով ծրագիրը կհաշվարկի լրիվ շրջանագծի կտրման հետագիծը՝ իմանալով միայն կենտրոնական կետը և շառավիղը:
Մեքենայի տուն
Սա մեքենայի բոլոր առանցքների լռելյայն դիրքն է։ Հետադարձման հրաման կատարելիս բոլոր շարժիչները շարժվում են դեպի իրենց լռելյայն դիրքերը, մինչև հասնեն անջատիչին կամ սենսորին, որը նրանց կանգնեցնելու հրաման է տալիս։
Բույն
Այն վերաբերում է թերթերից մասերի արդյունավետ արտադրության գործընթացին։ Բարդ ալգորիթմների միջոցով, ներդրման ծրագիրը որոշում է, թե ինչպես դասավորել մասերը այնպես, որ առավելագույնի հասցվի առկա պաշարների օգտագործումը։
Փոխհատուցել
Այն վերաբերում է կենտրոնական գծից CAM ծրագրաշարի կողմից չափված հեռավորությանը։
Պիգգիբեք գործիքներ
Սա տերմին է, որն օգտագործվում է գլխավոր առանցքի կողքին տեղադրված օդով ակտիվացվող գործիքների համար։
Հետմշակիչ
Ծրագրային ապահովում, որը ապահովում է տվյալների որոշակի վերջնական մշակում, ինչպիսիք են դրանց ձևաչափումը ցուցադրման, տպագրության կամ մեքենայական մշակման համար:
Զրոյական ծրագիր
Սա ծրագրում նշված 0,0 հղման կետն է։ Շատ դեպքերում այն տարբերվում է մեքենայի զրոյից։
Դարակ և պինիոն
Առջևի ատամնանիվը և պինիոնը ատամնանիվների զույգ են, որոնք պտտական շարժումը վերածում են գծային շարժման:
spindle
Շիլլը բարձր հաճախականության շարժիչ է, որը հագեցած է գործիք պահող սարքով։
Սփոյլբորդ
Այն նաև հայտնի է որպես զոհաբերական տախտակ, այն նյութն է, որն օգտագործվում է որպես հիմք կտրվող նյութի համար։ Այն կարող է պատրաստվել բազմաթիվ տարբեր նյութերից, որոնցից ամենատարածվածներն են MDF-ը և մասնիկային տախտակը։
Գործիքների բեռնում
Սա վերաբերում է գործիքի վրա գործադրվող ճնշմանը, երբ այն կտրում է նյութը։
Գործիքի արագությունը
Այն նաև կոչվում է սպինդի արագություն, սա մեքենայի սպինդի պտտման հաճախականությունն է, որը չափվում է րոպեում պտույտներով (RPM):
TOOLING
Հետաքրքիր է, որ գործիքավորումը հաճախ CNC սարքավորումների ամենաքիչ հասկացված կողմն է։ Հաշվի առնելով, որ դա այն տարրն է, որն ամենաշատն է ազդում կտրվածքի որակի և կտրման արագության վրա, օպերատորները պետք է ավելի շատ ժամանակ հատկացնեն այս թեման ուսումնասիրելուն։
Կտրող գործիքները սովորաբար լինում են 3 տարբեր նյութերից՝ բարձր արագության պողպատ, կարբիդ և ադամանդ։
Բարձր արագության պողպատ (HSS)
Բարձր խտության սղոցը (HSS) 3 նյութերից ամենասուրն է և ամենաէժանը, սակայն այն ամենաարագն է մաշվում և պետք է օգտագործվի միայն ոչ հղկող նյութերի վրա։ Այն պահանջում է հաճախակի փոփոխություններ և սրում, և այդ պատճառով այն հիմնականում օգտագործվում է այն դեպքերում, երբ օպերատորը պետք է կտրի անհատական պրոֆիլը տեղում՝ հատուկ աշխատանքի համար։
Պինդ կարբիդ
Կարբիդային գործիքները լինում են տարբեր ձևերի՝ կարբիդային ծայրերով, կարբիդային ներդիրներով և պինդ կարբիդային գործիքներ։ Հաշվի առեք, որ ոչ բոլոր կարբիդներն են նույնը, քանի որ բյուրեղային կառուցվածքը մեծապես տարբերվում է այս գործիքների արտադրողների միջև։ Արդյունքում, այս գործիքները տարբեր կերպ են արձագանքում ջերմությանը, թրթռմանը, հարվածին և կտրող բեռներին։ Ընդհանուր առմամբ, էժան, ընդհանուր կարբիդային գործիքները ավելի արագ են մաշվում և ճաքճքում, քան թանկարժեք ապրանքանիշերը։
Սիլիցիումի կարբիդի բյուրեղները ներդրված են կոբալտի կապակցանյութի մեջ՝ գործիքը ձևավորելու համար: Երբ գործիքը տաքացվում է, կոբալտի կապակցանյութը կորցնում է կարբիդի բյուրեղներին կպչելու ունակությունը, և այն դառնում է անփայլ: Միևնույն ժամանակ, բացակայող կարբիդի թողած խոռոչը լցվում է կտրվող նյութից առաջացող աղտոտիչներով՝ ուժեղացնելով անփայլության գործընթացը:
Ադամանդե գործիքավորում
Այս կատեգորիայի գործիքների գինը վերջին մի քանի տարիների ընթացքում նվազել է։ Դրա մաշվածության նկատմամբ ուշագրավ դիմադրությունը այն իդեալական է դարձնում այնպիսի նյութեր կտրելու համար, ինչպիսիք են բարձր ճնշման լամինատները կամ ՄԴՖ-ն։ Ոմանք պնդում են, որ այն կարբիդից մինչև 100 անգամ ավելի երկար կծառայի։ Ադամանդե ծայրով գործիքները հակված են կոտրվելու կամ ճաքելու, եթե դիպչեն ներկառուցված մեխին կամ կոշտ հանգույցին։ Որոշ արտադրողներ ադամանդե գործիքներ են օգտագործում հղկող նյութերը կոպիտ կտրելու համար, ապա անցնում են կարբիդային կամ ներդիրային գործիքների՝ վերջնական աշխատանքների համար։
Գործիքների երկրաչափություն
առանցք
Սռնակը գործիքի այն մասն է, որը պահվում է գործիքակալի կողմից։ Դա գործիքի այն մասն է, որը չունի մեխանիկական մշակման հետքեր։ Սռնակը պետք է զերծ պահել աղտոտումից, օքսիդացումից և քերծվածքներից։
Կտրվածքի տրամագիծը
Սա գործիքի կողմից կատարվող կտրվածքի տրամագիծը կամ լայնությունն է։
Կտրման երկարությունը
Սա գործիքի արդյունավետ կտրման խորությունն է կամ այն, թե որքան խորը կարող է գործիքը կտրել նյութը։
Ֆլեյտեր
Սա գործիքի այն մասն է, որը պտուտակով մշակում է կտրված նյութը։ Կտրիչի վրա գտնվող ակոսների քանակը կարևոր է չիպի բեռը որոշելու համար։
Գործիքի պրոֆիլ
Այս կատեգորիայում կան գործիքների բազմաթիվ պրոֆիլներ։ Հիմնականը, որոնք պետք է հաշվի առնել, վերև և ներքև կտրված պարույրներն են, սեղմման պարույրները,
ավելի կոպիտ, վերջնական մշակման, ցածր պարույրով և ուղիղ կտրվածքի գործիքներ: Այս բոլոր գործիքները գալիս են մեկից մինչև 4 ալիքների համադրությամբ:
Վերևից կտրված պարույրը կստիպի չիպսերը վերև թռչել կտրվածքից դուրս։ Սա լավ է կույր կտրվածք կատարելիս կամ ուղիղ ներքև հորատելիս։ Սակայն գործիքի այս երկրաչափությունը նպաստում է բարձրացմանը և հակված է պոկել կտրվող նյութի վերին եզրը։
Սպիրալաձև կտրման գործիքները չիպսերը կսեղմեն ներքև՝ կտրվածքի մեջ, ինչը հակված է բարելավել մասի ամրությունը, բայց որոշակի իրավիճակներում կարող է խցանում և գերտաքացում առաջացնել: Այս գործիքը նաև հակված է պոկել կտրվող նյութի ներքևի եզրը:
Ե՛վ վերև կտրող, և՛ ներքև կտրող պարուրաձև գործիքները գալիս են կոպիտ մշակման, չիպսերի կոտրման կամ վերջնական եզրով։
Սեղմման պարույրները վերև կտրված և ներքև կտրված ալիքների համադրություն են։
Սեղմող գործիքները չիպսերը եզրերից հեռացնում են դեպի նյութի կենտրոնը և օգտագործվում են երկկողմանի լամինատներ կտրելիս կամ երբ եզրերը պոկելը խնդիր է։
Ցածր պարույրով կամ բարձր պարույրով պարուրաձև գլխիկներն օգտագործվում են ավելի փափուկ նյութեր, ինչպիսիք են պլաստիկը և փրփուրը, կտրելիս, երբ եռակցումը և չիպերի հեռացումը կարևոր են։
Չիպի բեռնվածություն
Գործիքի կյանքի երկարացման ամենակարևոր գործոնը գործիքի կողմից կլանված ջերմության ցրումն է: Դա անելու ամենաարագ ճանապարհը ավելի շատ նյութ կտրելն է, քան դանդաղ աշխատելը: Չորացրած կտորները գործիքից ավելի շատ ջերմություն են հեռացնում, քան փոշին: Բացի այդ, գործիքը նյութին քսելը կառաջացնի շփում, որը վերածվում է ջերմության:
Գործիքի կյանքը երկարացնելու համար հաշվի առնելու մեկ այլ գործոն է գործիքը, կոլետը և գործիքակալը մաքուր պահելը՝ առանց նստվածքների կամ կոռոզիայի, այդպիսով նվազեցնելով անհավասարակշռված գործիքներից առաջացող թրթռումները։
Գործիքի յուրաքանչյուր ատամի կողմից հեռացվող նյութի հաստությունը կոչվում է չիպային բեռնվածություն։
Չիպի բեռը հաշվարկելու բանաձևը հետևյալն է.
Չիպի բեռնվածություն = Սնուցման արագություն / պտույտ/րոպե / ֆլեյտաների քանակ
Երբ չիպի բեռը մեծանում է, գործիքի կյանքը երկարանում է, միաժամանակ կրճատվում է ցիկլի տևողությունը։ Ավելին, չիպի բեռների լայն տեսականիով կարելի է լավ եզրային մակերես ստանալ։ Լավագույնն է դիմել գործիքի արտադրողի չիպի բեռների աղյուսակին՝ օգտագործելու համար լավագույն քանակը գտնելու համար։ Չիպի առաջարկվող բեռները սովորաբար տատանվում են 0.003"-ից 0.03" կամ 0.07 մմ-ից 0.7 մմ սահմաններում։
Աքսեսուարներ
Պիտակների տպագրություն
Սա այնպիսի տարբերակ է, որն ավելի ու ավելի տարածված է դառնում ոլորտում, հատկապես այն պատճառով, որ CNC մեքենաներն ավելի ու ավելի են ինտեգրվում ամբողջ բիզնեսի բանաձևին: Կառավարիչը կարող է միացվել վաճառքի կամ ժամանակացույցի կազմման ծրագրին, և մասի պիտակները տպագրվում են մասի մշակվելուց հետո: Որոշ վաճառողներ օգտագործում են պիտակներ՝ մնացորդային նյութը նույնականացնելու և ապագայում այն հեշտությամբ վերականգնելու համար:
Օպտիկական ընթերցողներ
Այլ կերպ հայտնի որպես շտրիխ կոդի ձողիկներ, դրանք կարող են ինտեգրվել կառավարիչի մեջ, որպեսզի ծրագիրը կարողանա կանչվել աշխատանքային գրաֆիկում շտրիխ կոդը սկանավորելով: Այս տարբերակը խնայում է արժեքավոր ժամանակ՝ ավտոմատացնելով ծրագրի բեռնման գործընթացը:
Սափորները
Այս չափիչ սարքերը լինում են տարբեր ձևերի և կատարում են բազմաթիվ տարբեր գործառույթներ: Որոշ զոնդեր պարզապես չափում են h8 մակերեսը՝ h8-ի նկատմամբ զգայուն կիրառություններում պատշաճ դասավորվածությունն ապահովելու համար: Մյուս զոնդերը կարող են ավտոմատ կերպով սկանավորել եռաչափ օբյեկտի մակերեսը՝ հետագայում վերարտադրելու համար:
Գործիքի երկարության սենսոր
Գործիքի երկարության սենսորը գործում է որպես զոնդ, որը չափում է ցերեկային լույսը կամ կտրիչի ծայրի և աշխատանքային տարածքի մակերեսի միջև եղած հեռավորությունը և մուտքագրում է այս թիվը կառավարման գործիքի պարամետրերում: Այս փոքրիկ լրացումը կփրկի օպերատորին գործիքը փոխելու ամեն անգամ անհրաժեշտ երկարատև գործընթացից:
Լազերային պրոյեկտորներ
Այս սարքերն առաջին անգամ օգտագործվել են կահույքի արդյունաբերության մեջ՝ CNC կաշվե կտրիչներում: CNC աշխատանքային սեղանի վերևում տեղադրված լազերային պրոյեկտորը պրոյեկտում է կտրվող մասի պատկերը: Սա մեծապես պարզեցնում է նախշը սեղանի վրա տեղադրելը՝ խուսափելու համար թերություններից և այլ խնդիրներից:
Վինիլային կտրիչ
Վինիլային դանակի կցորդը հաճախ հանդիպում է ցուցանակների արդյունաբերության մեջ: Սա կտրիչ է, որը կարող է ամրացվել հիմնական առանցքին կամ կողքի վրա՝ ազատ պտտվող դանակով, որի ճնշումը կարող է կարգավորվել կոճակով: Այս կցորդը թույլ է տալիս օգտատիրոջը իր CNC ֆրեզերը վերածել պլոտերի՝ ավազի մաքրման համար վինիլային դիմակներ կամ բեռնատարների և ցուցանակների համար վինիլային տառեր և լոգոներ պատրաստելու համար:
Սառեցնող հեղուկի դիսպենսեր
Սառը օդային ատրճանակները կամ կտրող հեղուկի մշուշները օգտագործվում են փայտի մշուշի հետ միասին՝ ալյումին կամ այլ գունավոր մետաղներ կտրելու համար: Այս կցորդները սառը օդի շիթ կամ կտրող հեղուկի մշուշ են արձակում կտրող գործիքի մոտ՝ ապահովելու համար, որ այն մնա սառը աշխատանքի ընթացքում:
Փորագրիչ
Փորագրող սարքերը ամրացված են գլխավոր իլիկի վրա և բաղկացած են լողացող գլխիկից, որը պահում է փոքր տրամագծով փորագրական դանակ, որը պտտվում է 20,000-ից 40,000 պտույտ/րոպե արագությամբ: Լողացող գլխիկը ապահովում է, որ փորագրության խորությունը մնա անփոփոխ, նույնիսկ եթե նյութի հաստությունը փոխվի: Այս տարբերակը առավել հաճախ հանդիպում է ցուցանակների պատրաստման ոլորտում, չնայած գավաթագործները, լյուտիերները և արհեստանոցները այն օգտագործում են մարկետինգի համար:
Պտտվող առանցք
X կամ y առանցքի երկայնքով տեղադրված պտտվող առանցքը կարող է խառատահաստոցը վերածել CNC խառատահաստոցի: Այս պտտվող առանցքներից մի քանիսը պարզապես պտտվող իլիկներ են, մինչդեռ մյուսները ինդեքսավորվող են, ինչը նշանակում է, որ դրանք կարող են օգտագործվել բարդ մասեր փորագրելու համար:
Լողացող կտրող գլխիկ
Լողացող կտրիչ գլխիկները կպահեն կտրիչը կտրվող նյութի վերին մակերևույթից որոշակի h8 հեռավորության վրա: Սա կարևոր է, երբ կտրում եք մասեր այն մասի վերին մակերևույթի վրա, որը կարող է հարթ մակերես չունենալ: Դրա օրինակ է ճաշասենյակի սեղանի վերևի մասում V-աձև ակոս կտրելը:
Պլազմայի կտրիչ
Պլազմային կտրիչները որոշ մեքենաների լրացուցիչ բաղադրիչ են և թույլ են տալիս օգտատիրոջը կտրել տարբեր հաստությունների թիթեղյա մասեր։
Ագրեգատային գործիքներ
Ագրեգատային գործիքները կարող են օգտագործվել բազմաթիվ գործողությունների համար, որոնք ուղիղ կտրիչը չի կարող կատարել։
Սովորական և CNC մեքենայական մշակում
Ի՞նչն է CNC մեքենայացումը դարձնում գերազանց ավանդական մեթոդների նկատմամբ։ Արդյո՞ք այն ընդհանրապես գերազանց է։ Որո՞նք են հիմնական առավելությունները։ Եթե համեմատենք CNC և ավանդական մեքենայացման գործընթացները, կբացահայտվի դետալի մեքենայացման ընդհանուր մոտեցում.
1. Ստացեք և ուսումնասիրեք նկարը
2. Ընտրեք ամենահարմար մեքենայացման մեթոդը
3. Որոշեք կարգավորման եղանակը (աշխատանքի պահպանում)
4. Ընտրեք կտրող գործիքները
5. Սահմանեք արագություններ և հոսքեր
6. Մեքենայացրեք մասը
Հիմնական մոտեցումը նույնն է երկու տեսակի մեքենամշակման համար։ Հիմնական տարբերությունը տարբեր տվյալների մուտքագրման եղանակն է։ 10 դյույմ/րոպե (10 դյույմ/րոպե) մատակարարման արագությունը նույնն է ձեռքով մշակման դեպքում։
Կամ CNC կիրառություններ, բայց դրա կիրառման եղանակը՝ ոչ։ Նույնը կարելի է ասել սառեցնող հեղուկի մասին. այն կարող է ակտիվացվել՝ պտտելով կոճակը, սեղմելով անջատիչը կամ ծրագրավորելով հատուկ կոդ։ Այս բոլոր գործողությունները կհանգեցնեն սառեցնող հեղուկի դուրս ցողունից դուրս ցայտելուն։ Երկու տեսակի մեխանիկական մշակման դեպքում էլ օգտագործողի կողմից պահանջվում է որոշակի քանակությամբ գիտելիքներ։ Ի վերջո, մետաղամշակումը, մասնավորապես՝ մետաղի կտրումը, հիմնականում հմտություն է, բայց այն նաև, մեծ մասամբ, արվեստ և մասնագիտություն է մեծ թվով մարդկանց համար։ Այդպես է նաև համակարգչային թվային կառավարման կիրառումը։ Ինչպես ցանկացած հմտություն, արվեստ կամ մասնագիտություն, հաջողության հասնելու համար անհրաժեշտ է դրա վերջին մանրուքներին տիրապետելը։ CNC մեքենավար կամ CNC ծրագրավորող լինելու համար անհրաժեշտ է ավելին, քան տեխնիկական գիտելիքներ։ Աշխատանքային փորձը, ինտուիցիան և այն, ինչ երբեմն անվանում են «ներքին զգացողություն», ցանկացած հմտության համար շատ անհրաժեշտ լրացում են։
Ավանդական մեքենամշակման դեպքում մեքենայի օպերատորը տեղադրում է մեքենան և շարժում է յուրաքանչյուր կտրող գործիք՝ օգտագործելով մեկ կամ երկու ձեռքերը՝ անհրաժեշտ մասը ստանալու համար: Ձեռքի մեքենայի գործիքի դիզայնը առաջարկում է բազմաթիվ առանձնահատկություններ, որոնք օգնում են մասի մեքենամշակման գործընթացին՝ լծակներ, բռնակներ, ատամնանիվներ և ցուցիչներ, մի քանիսը նշելու համար: Նույն մարմնի շարժումները օպերատորը կրկնում է խմբաքանակի յուրաքանչյուր մասի համար: Այնուամենայնիվ, «նույն» բառը այս համատեքստում իրականում նշանակում է «նման», այլ ոչ թե «նույնական»: Մարդիկ ի վիճակի չեն կրկնել յուրաքանչյուր գործընթացը նույն կերպ՝ դա մեքենաների աշխատանքն է: Մարդիկ չեն կարող աշխատել նույն մակարդակի վրա՝ առանց հանգստի: Մենք բոլորս ունենք լավ և վատ պահեր: Այս պահերի արդյունքները, երբ կիրառվում են մասի մեքենամշակման վրա, դժվար է կանխատեսել: Մասերի յուրաքանչյուր խմբաքանակում կլինեն որոշակի տարբերություններ և անհամապատասխանություններ: Մասերը միշտ չէ, որ նույնը կլինեն: Չափսերի հանդուրժողականության և մակերեսի մշակման որակի պահպանումը ավանդական մեքենամշակման ամենատարածված խնդիրներն են: Առանձին մեքենագործները կարող են ունենալ իրենց գործընկերները: Այս և այլ գործոնների համադրությունը ստեղծում է մեծ քանակությամբ անհամապատասխանություններ:
Թվային կառավարման ներքո մեքենայացումը վերացնում է անհամապատասխանությունների մեծ մասը։ Այն չի պահանջում նույն ֆիզիկական ներգրավվածությունը, ինչ մեքենայացումը։ Թվային առումով
Կառավարվող մեքենամշակումը չի պահանջում որևէ լծակ, ցուցիչ կամ բռնակ, գոնե ոչ այն իմաստով, ինչպես ավանդական մեքենամշակումը։ Երբ դետալի ծրագիրը փորձարկվել է, այն կարող է օգտագործվել անհամար անգամներ՝ միշտ ապահովելով հաստատուն արդյունքներ։ Դա չի նշանակում, որ սահմանափակող գործոններ չկան։ Կտրող գործիքները մաշվում են, մեկ խմբաքանակի նյութական նախշը նույնական չէ մեկ այլ խմբաքանակի նյութական նախշին, կարգավորումները կարող են տարբեր լինել և այլն։ Այս գործոնները պետք է հաշվի առնվեն և փոխհատուցվեն անհրաժեշտության դեպքում։
Թվային կառավարման տեխնոլոգիայի ի հայտ գալը չի նշանակում բոլոր ձեռքի մեքենաների անհապաղ կամ նույնիսկ երկարաժամկետ անկում: Կան ժամանակներ, երբ ավանդական մեքենայացման մեթոդը նախընտրելի է համակարգչային մեթոդից: Օրինակ, պարզ միանգամյա աշխատանքը կարող է ավելի արդյունավետ կատարվել ձեռքի մեքենայի վրա, քան CNC մեքենայի վրա: Մեքենայացման աշխատանքների որոշակի տեսակներ կշահեն ձեռքով կամ կիսաավտոմատ մեքենայացումից, թվային կառավարմամբ մեքենայացման փոխարեն: CNC մեքենաները նախատեսված չեն բոլոր ձեռքի մեքենաները փոխարինելու, այլ միայն դրանք լրացնելու համար:
Շատ դեպքերում, CNC մեքենայի վրա որոշակի մեքենայական մշակում կատարելու որոշումը հիմնված է անհրաժեշտ մասերի քանակի վրա և ուրիշ ոչնչի վրա: Չնայած խմբաքանակով մշակվող մասերի ծավալը միշտ կարևոր չափանիշ է, այն երբեք չպետք է լինի միակ գործոնը:
Հաշվի պետք է առնվեն նաև մասի բարդությունը, դրա հանդուրժողականությունները, մակերեսի մշակման պահանջվող որակը և այլն: Հաճախ մեկ բարդ մասը կշահի CNC մեքենայացումից, մինչդեռ հիսուն համեմատաբար պարզ մասերը՝ ոչ:
Հիշե՛ք, որ թվային կառավարումը երբեք չի մեքենայացրել որևէ մաս ինքնուրույն։ Թվային կառավարումը միայն գործընթաց կամ մեթոդ է, որը թույլ է տալիս մեքենայական գործիքն օգտագործել արդյունավետ, ճշգրիտ և հետևողական ձևով։
Թվային կառավարման առավելությունները
Որո՞նք են թվային կառավարման հիմնական առավելությունները։
Կարևոր է իմանալ, թե մեքենայացման որ ոլորտներն են դրանից օգուտ քաղելու, և որոնք են ավելի լավ արվում ավանդական եղանակով: Անհեթեթ է մտածել, որ 2 ձիաուժ հզորությամբ CNC ֆրեզերը կհաղթի այն աշխատանքների նկատմամբ, որոնք ներկայումս կատարվում են քսան անգամ ավելի հզոր ձեռքի ֆրեզերով: Նույնքան անհիմն են նաև կտրման արագության և սնուցման արագության մեծ բարելավումների սպասումները ավանդական մեքենայի համեմատ: Եթե մեքենայացման և գործիքավորման պայմանները նույնն են, կտրման ժամանակը երկու դեպքում էլ շատ մոտ կլինի:
Հիմնական ոլորտներից մի քանիսը, որտեղ CNC օգտագործողը կարող է և պետք է ակնկալի բարելավում.
1. Կարգավորման ժամանակի կրճատում
2. Առաջադրման ժամանակի կրճատում
3. Ճշգրտություն և կրկնելիություն
4. Բարդ ձևերի ուրվագծում
5. Պարզեցված գործիքավորում և աշխատանքային պահում
6. Հետևողական կտրման ժամանակ
7. Ընդհանուր արտադրողականության աճ
Յուրաքանչյուր ոլորտ առաջարկում է միայն պոտենցիալ բարելավում: Անհատական օգտատերերը կզգան իրական բարելավման տարբեր մակարդակներ՝ կախված տեղում արտադրված արտադրանքից, օգտագործված CNC մեքենայից, տեղադրման մեթոդներից, ամրացման բարդությունից, կտրող գործիքների որակից, կառավարման փիլիսոփայությունից և ճարտարագիտական նախագծումից, աշխատուժի փորձի մակարդակից, անհատների վերաբերմունքից և այլն:
Կարգավորման ժամանակի կրճատում
Շատ դեպքերում, CNC մեքենայի տեղադրման ժամանակը կարող է կրճատվել, երբեմն՝ բավականին կտրուկ։ Կարևոր է գիտակցել, որ տեղադրումը ձեռքով է կատարվում, մեծապես կախված է CNC օպերատորի աշխատանքից, ամրացման տեսակից և մեքենայական արհեստանոցի ընդհանուր պրակտիկայից։ Տեղադրման ժամանակը անարդյունավետ է, բայց անհրաժեշտ՝ այն բիզնես վարելու վերադիր ծախսերի մի մասն է։ Տեղադրման ժամանակը նվազագույնի հասցնելը պետք է լինի ցանկացած մեքենայական արհեստանոցի ղեկավարի, ծրագրավորողի և օպերատորի հիմնական նկատառումներից մեկը։
CNC մեքենաների նախագծման պատճառով, տեղադրման ժամանակը չպետք է մեծ խնդիր լինի: Մոդուլային ամրակները, ստանդարտ գործիքակազմը, ֆիքսված տեղադրիչները, գործիքների ավտոմատ փոխարինումը, պալետները և այլ առաջադեմ հնարավորությունները տեղադրման ժամանակը դարձնում են ավելի արդյունավետ, քան ավանդական մեքենայի համեմատելի տեղադրումը: Ժամանակակից արտադրության լավ իմացության շնորհիվ արտադրողականությունը կարող է զգալիորեն աճել:
Մեկ կարգավորման ընթացքում մշակվող մասերի քանակը նույնպես կարևոր է՝ կարգավորման ժամանակի արժեքը գնահատելու համար: Եթե մեկ կարգավորման մեջ մշակվում են մեծ թվով մասեր, ապա յուրաքանչյուր մասի տեղադրման արժեքը կարող է շատ աննշան լինել: Նմանատիպ կրճատման կարելի է հասնել՝ մի քանի տարբեր գործողություններ մեկ կարգավորման մեջ խմբավորելով: Նույնիսկ եթե տեղադրման ժամանակն ավելի երկար է, այն կարող է արդարացված լինել՝ համեմատած մի քանի ավանդական մեքենաների տեղադրման համար անհրաժեշտ ժամանակի հետ:
Առաջատար ժամանակի կրճատում
Երբ մասի ծրագիրը գրվում և փորձարկվում է, այն պատրաստ է կրկին օգտագործվելու ապագայում, նույնիսկ կարճ ժամանակահատվածում: Չնայած առաջին գործարկման նախապատրաստման ժամանակը սովորաբար ավելի երկար է, այն գործնականում զրո է ցանկացած հաջորդ գործարկման համար: Նույնիսկ եթե մասի նախագծման ինժեներական փոփոխությունը պահանջում է ծրագրի փոփոխում, այն սովորաբար կարող է արվել արագ, ինչը կրճատում է նախապատրաստման ժամանակը:
Սովորական մեքենաների համար մի քանի հատուկ հարմարանքների նախագծման և արտադրության համար անհրաժեշտ երկար ժամկետը հաճախ կարող է կրճատվել՝ պատրաստելով մասերի ծրագիր և կիրառելով պարզեցված հարմարանքների տեղադրում։
Ճշգրտություն և կրկնելիություն
Ժամանակակից CNC մեքենաների բարձր ճշգրտությունը և կրկնելիությունը շատ օգտատերերի համար միակ հիմնական առավելությունն է եղել: Անկախ նրանից, թե մասի ծրագիրը պահվում է սկավառակի վրա, թե համակարգչի հիշողության մեջ, կամ նույնիսկ ժապավենի վրա (բնօրինակ մեթոդը), այն միշտ մնում է նույնը: Ցանկացած ծրագիր կարող է փոփոխվել ըստ ցանկության, բայց փորձարկվելուց հետո, սովորաբար այլևս փոփոխություններ չեն պահանջվում: Տվյալ ծրագիրը կարող է վերօգտագործվել այնքան անգամ, որքան անհրաժեշտ է՝ առանց կորցնելու իր պարունակած տվյալների ոչ մի բիթ: Ճիշտ է, ծրագիրը պետք է հետևի այնպիսի փոփոխական գործոնների, ինչպիսիք են գործիքի մաշվածությունը և աշխատանքային ջերմաստիճանը, այն պետք է անվտանգ պահվի, բայց ընդհանուր առմամբ CNC ծրագրավորողի կամ օպերատորի կողմից շատ քիչ միջամտություն կպահանջվի, CNC մեքենաների բարձր ճշգրտությունը և դրանց կրկնելիությունը թույլ են տալիս անընդհատ արտադրել բարձրորակ մասեր:
Բարդ ձևերի ուրվագծում
CNC խառատահաստոցներն ու մեքենամշակման կենտրոնները կարող են ուրվագծել տարբեր ձևեր: CNC օգտագործողներից շատերը ձեռք են բերել իրենց մեքենաները միայն բարդ մասեր մշակելու համար: Լավ օրինակներ են CNC կիրառությունները ինքնաթիռաշինության և ավտոմոբիլային արդյունաբերություններում: Համակարգչային ծրագրավորման որոշակի ձևերի օգտագործումը գործնականում պարտադիր է ցանկացած եռաչափ գործիքային ուղի ստեղծելու համար:
Բարդ ձևեր, ինչպիսիք են կաղապարները, կարող են արտադրվել առանց գծագրման համար մոդել պատրաստելու լրացուցիչ ծախսերի: Հայելային մասեր կարելի է ստանալ բառացիորեն կոճակի, ձևանմուշների, փայտե մոդելների և այլ նախշեր պատրաստելու գործիքների սեղմումով:
Պարզեցված գործիքավորում և աշխատանքի ամրացում
Ոչ մի ստանդարտ և ինքնաշեն գործիք, որը խցանում է սեղաններն ու դարակները սովորական մեքենայի շուրջ, չի կարող վերացվել թվային կառավարման կիրառությունների համար հատուկ նախագծված ստանդարտ գործիքակազմի միջոցով: Բազմաստիճան գործիքները, ինչպիսիք են օդաչուական հորատիչները, քայլային հորատիչները, համակցված գործիքները, հակադարձ հորատիչները և այլն, փոխարինվում են մի քանի առանձին ստանդարտ գործիքներով: Այս գործիքները հաճախ ավելի էժան և հեշտ փոխարինելի են, քան հատուկ և ոչ ստանդարտ գործիքները: Ծախսերի կրճատման միջոցառումները ստիպել են գործիքների շատ մատակարարների պահպանել ցածր կամ նույնիսկ գոյություն չունեցող գներ: Ստանդարտ, պատրաստի գործիքակազմը սովորաբար կարելի է ձեռք բերել ավելի արագ, քան ոչ ստանդարտ գործիքակազմը:
CNC մեքենաների ամրացումները և աշխատանքի ամրացումը ունեն միայն մեկ հիմնական նպատակ՝ մասը կոշտ և նույն դիրքում պահել խմբաքանակի բոլոր մասերի համար: CNC աշխատանքների համար նախատեսված ամրացումները սովորաբար չեն պահանջում հարմարանքներ, ուղղորդող անցքեր և անցքերի տեղորոշման այլ օժանդակ միջոցներ:
Ժամանակի կրճատում և արտադրողականության բարձրացում
CNC մեքենայի վրա կտրման ժամանակը հայտնի է որպես ցիկլի ժամանակ և միշտ կայուն է: Ի տարբերություն ավանդական մեքենամշակման, որտեղ օպերատորի հմտությունները, փորձը և անձնական հոգնածությունը ենթակա են փոփոխությունների, CNC մեքենամշակումը կատարվում է համակարգչի վերահսկողության ներքո: Ձեռքով աշխատանքի փոքր ծավալը սահմանափակվում է մասի տեղադրման, բեռնման և բեռնաթափման գործընթացով: Մեծ խմբաքանակների դեպքում անարդյունավետ ժամանակի բարձր արժեքը բաշխվում է բազմաթիվ մասերի միջև, ինչը այն դարձնում է պակաս նշանակալից: Կտրման կայուն ժամանակի հիմնական առավելությունը կրկնվող աշխատանքների համար է, որտեղ արտադրության ժամանակացույցը և աշխատանքի բաշխումը առանձին մեքենաների միջև կարող են կատարվել շատ ճշգրիտ:
Ընկերությունների կողմից CNC մեքենաների հաճախ գնման հիմնական պատճառը զուտ տնտեսական է. դա լուրջ ներդրում է: Բացի այդ, մրցակցային առավելություն ունենալը միշտ մտքում է յուրաքանչյուր գործարանի ղեկավարի համար: Թվային կառավարման տեխնոլոգիան հիանալի միջոցներ է առաջարկում արտադրական արտադրողականության զգալի բարելավման և արտադրված մասերի ընդհանուր որակի բարձրացման համար: Ինչպես ցանկացած միջոց, այն պետք է օգտագործվի իմաստուն և գիտակ: Երբ ավելի ու ավելի շատ ընկերություններ օգտագործում են CNC տեխնոլոգիան, միայն CNC մեքենա ունենալը այլևս լրացուցիչ առավելություն չի տալիս: Առաջ են գնում այն ընկերությունները, որոնք գիտեն, թե ինչպես արդյունավետ օգտագործել տեխնոլոգիան և կիրառում են այն համաշխարհային տնտեսությունում մրցունակ լինելու համար:
Արդյունավետության զգալի աճի նպատակին հասնելու համար կարևոր է, որ օգտագործողները հասկանան CNC տեխնոլոգիայի հիմքում ընկած հիմնարար սկզբունքները: Այս սկզբունքները տարբեր ձևեր ունեն, օրինակ՝ էլեկտրոնային սխեմաների, բարդ սանդուղքային դիագրամների, համակարգչային տրամաբանության, չափագիտության, մեքենաների նախագծման, մեքենաների սկզբունքների և պրակտիկայի և շատ ուրիշների ըմբռնումը: Դրանցից յուրաքանչյուրը պետք է ուսումնասիրվի և տիրապետվի պատասխանատու անձի կողմից: Այս ձեռնարկում շեշտը դրվում է այն թեմաների վրա, որոնք անմիջականորեն կապված են CNC ծրագրավորման և ամենատարածված CNC մեքենաների, մեքենամշակման կենտրոնների և խառատահաստոցների (երբեմն նաև կոչվում են խառատային կենտրոններ) ըմբռնման հետ: Մասի որակի հաշվառումը պետք է շատ կարևոր լինի յուրաքանչյուր ծրագրավորողի և մեքենագործիքի օպերատորի համար, և այս նպատակը արտացոլվում է նաև ձեռնարկի մոտեցման, ինչպես նաև բազմաթիվ օրինակների մեջ:
CNC մեքենաների տեսակները
CNC մեքենաների տարբեր տեսակները ներառում են չափազանց մեծ բազմազանություն: Դրանց թիվը արագորեն աճում է տեխնոլոգիաների զարգացմանը զուգընթաց: Անհնար է նշել բոլոր կիրառությունները. դրանց ցանկը երկար կլիներ: Ահա CNC մեքենաների որոշ խմբերի համառոտ ցանկը.
1. Աղացներ և մեքենամշակման կենտրոններ
2. Խառատային հաստոցներ և խառատային կենտրոններ
3. Հորատման մեքենաներ
4. Հորատման աղացներ և պրոֆիլավորողներ
5. Էլեկտրոդային էլեկտրոդային մեքենաներ
6. Դակիչ մամլիչներ և մկրատներ
7. Կրակով կտրող մեքենաներ
8. Երթուղիչներ
9. Ջրային շիթով և լազերային պրոֆիլավորիչներ
10. Գլանաձև հղկող սարքեր
11. Եռակցման մեքենաներ
12. Ծռող, փաթաթող և մանող մեքենաներ և այլն:
Արդյունաբերության մեջ CNC մեքենայական մշակման կենտրոններն ու խառատային հաստոցները գերիշխում են տեղադրման քանակով: Այս 2 խմբերը շուկան կիսում են գրեթե հավասարապես: Որոշ արդյունաբերություններ կարող են ավելի մեծ պահանջարկ ունենալ մեքենաների մեկ խմբի նկատմամբ՝ կախված իրենց կարիքներից: Պետք է հիշել, որ կան խառատային հաստոցների և մեքենայական կենտրոնների բազմաթիվ տարբեր տեսակներ: Այնուամենայնիվ, ուղղահայաց մեքենայի ծրագրավորման գործընթացը նման է հորիզոնական մեքենայի կամ պարզ CNC ֆրեզերի ծրագրավորմանը: Նույնիսկ տարբեր մեքենաների խմբերի միջև կա մեծ քանակությամբ ընդհանուր կիրառություններ, և ծրագրավորման գործընթացը, ընդհանուր առմամբ, նույնն է: Օրինակ, ծայրային ֆրեզերով կոնտուրային ֆրեզերը շատ ընդհանրություններ ունի մետաղալարով կոնտուրային կտրվածքի հետ:
Աղացներ և մեքենամշակման կենտրոններ
Ֆրեզերային մեքենայի վրա առանցքների ստանդարտ քանակը 3 է՝ X, Y և Z առանցքները: Ֆրեզերային համակարգի մասը բաղկացած է հետևյալ մասերից՝ կտրող գործիքը պտտվում է, կարող է շարժվել վեր ու վար (կամ ներս ու դուրս), բայց ֆիզիկապես չի հետևում գործիքի հետագծին:
CNC ֆրեզերային մեքենաները, որոնք երբեմն կոչվում են CNC ֆրեզերային մեքենաներ, սովորաբար փոքր, պարզ մեքենաներ են, առանց գործիքափոխիչի կամ այլ ավտոմատ հնարավորությունների: Դրանց հզորության վարկանիշը հաճախ բավականին ցածր է: Արդյունաբերությունում դրանք օգտագործվում են գործիքային սենյակներում աշխատելու, սպասարկման կամ փոքր մասերի արտադրության նպատակներով: Դրանք սովորաբար նախատեսված են ուրվագծման համար, ի տարբերություն CNC հորատիչների:
CNC մեքենամշակման կենտրոնները ավելի տարածված և արդյունավետ են, քան հորատիչները և ֆրեզերային մեքենաները, հիմնականում իրենց ճկունության շնորհիվ: CNC մեքենամշակման կենտրոնից օգտագործողի ստացած հիմնական առավելությունը խմբավորելու հնարավորությունն է:
Մի քանի բազմազան գործողություններ մեկ համակարգում: Օրինակ՝ հորատումը, հորատումը, հակահորատումը, թակելը, կետային երեսպատումը և կոնտուրային ֆրեզավորումը կարող են ներառվել մեկ CNC ծրագրի մեջ: Բացի այդ, ճկունությունը բարելավվում է գործիքների ավտոմատ փոփոխությամբ՝ օգտագործելով պալետներ՝ պարապ ժամանակը նվազագույնի հասցնելու, մասի տարբեր կողմին ինդեքսավորելու, լրացուցիչ առանցքների պտտական շարժման միջոցով և մի շարք այլ հնարավորություններով, CNC մեքենայական մշակման կենտրոնները կարող են հագեցած լինել հատուկ ծրագրաշարով, որը կառավարում է արագությունները և մատակարարումները, կտրող գործիքի կյանքի տևողությունը, ավտոմատ չափման և շեղման կարգավորումը գործընթացի ընթացքում և այլ արտադրողականությունը բարելավող և ժամանակ խնայող սարքերով:
CNC տիպիկ մշակման կենտրոնը ունի 2 հիմնական կառուցվածք։ Կան ուղղահայաց և հորիզոնական մշակման կենտրոններ։ Երկու տեսակների միջև հիմնական տարբերությունը դրանց վրա արդյունավետորեն կատարվող աշխատանքի բնույթն է։ Ուղղահայաց CNC մշակման կենտրոնի համար ամենահարմար աշխատանքի տեսակը հարթ մասերն են, որոնք կամ ամրացված են սեղանի վրա գտնվող հարմարանքին, կամ օժանդակվում են մեխանի կամ սեղմակի մեջ։ Աշխատանքը, որը պահանջում է մշակում 2 կամ ավելի մակերեսների վրա մեկ կառուցվածքով, ավելի ցանկալի է կատարել CNC հորիզոնական մշակման կենտրոնում։ Լավ օրինակ է պոմպի պատյանը և այլ խորանարդաձև ձևերը։ Փոքր մասերի որոշ բազմակողմանի մշակումներ կարող են կատարվել նաև պտտվող սեղանով հագեցած CNC ուղղահայաց մշակման կենտրոնում։
Ծրագրավորման գործընթացը նույնն է երկու նախագծերի համար էլ, սակայն հորիզոնական նախագծին ավելացվում է լրացուցիչ առանցք (սովորաբար B առանցք): Այս առանցքը կամ սեղանի պարզ դիրքավորման առանցք է (ինդեքսավորման առանցք), կամ լիովին պտտվող առանցք՝ միաժամանակյա ուրվագծման համար:
Այս ձեռնարկը կենտրոնանում է CNC ուղղահայաց մշակման կենտրոնների կիրառման վրա՝ առանձին բաժինով, որը վերաբերում է հորիզոնական տեղադրմանը և մշակմանը: Ծրագրավորման մեթոդները կիրառելի են նաև փոքր CNC ֆրեզերների կամ հորատման և/կամ թելային մեքենաների համար, սակայն ծրագրավորողը պետք է հաշվի առնի դրանց սահմանափակումները:
Խառատահաստոցներ և շրջադարձային կենտրոններ
CNC խառատահաստոցը սովորաբար երկու առանցք ունեցող մեքենագործիք է՝ ուղղահայաց X առանցք և հորիզոնական Z առանցք: Խառատահաստոցի հիմնական առանձնահատկությունը, որը այն տարբերակում է ֆրեզերից, այն է, որ մասը պտտվում է մեքենայի կենտրոնական գծի շուրջ: Բացի այդ, կտրող գործիքը սովորաբար անշարժ է, տեղադրված սահող աշտարակի մեջ: Կտրող գործիքը հետևում է գործիքի ծրագրավորված ուղու ուրվագծին: Ֆրեզերային հավելվածով, այսպես կոչված, ակտիվ գործիքավորմամբ CNC խառատահաստոցի դեպքում ֆրեզերային գործիքն ունի իր սեփական շարժիչը և պտտվում է, երբ իլիկը անշարժ է:
Ժամանակակից խառատահաստոցի դիզայնը կարող է լինել հորիզոնական կամ ուղղահայաց: Հորիզոնական տեսակը շատ ավելի տարածված է, քան ուղղահայաց տեսակը, բայց երկու դիզայններն էլ գոյություն ունեն երկու խմբի համար էլ: Օրինակ, հորիզոնական խմբի տիպիկ CNC խառատահաստոցը կարող է նախագծվել հարթ կամ թեք հատակով, ձողային տեսակով, ամրակային տեսակով կամ ունիվերսալ տեսակով: Այս համադրություններին կամ բազմաթիվ պարագաներին, որոնք կազմում են CNC խառատահաստոցը, ավելացվում է չափազանց ճկուն մեքենագործիք: Սովորաբար, այնպիսի պարագաներ, ինչպիսիք են պոչային կոթունը, կայուն կամ հետևողական հենարանները, մասերի բռնիչները, դուրս քաշվող մատները և նույնիսկ 3-րդ առանցքի ֆրեզերային կցորդը, CNC խառատահաստոցի հայտնի բաղադրիչներն են: CNC խառատահաստոցը կարող է լինել շատ բազմակողմանի, այնքան բազմակողմանի, որ այն հաճախ անվանում են CNC խառատահաստոց: Այս ձեռնարկի բոլոր տեքստային և ծրագրային օրինակները օգտագործում են ավելի ավանդական CNC խառատահաստոց տերմինը, բայց դեռևս ճանաչում են դրա բոլոր ժամանակակից գործառույթները:
CNC անձնակազմ
Համակարգիչներն ու մեքենաները ինտելեկտ չունեն։ Նրանք չեն կարող մտածել, չեն կարող ռացիոնալ կերպով գնահատել կայանը։ Միայն որոշակի հմտություններ և գիտելիքներ ունեցող մարդիկ կարող են դա անել։ Թվային կառավարման ոլորտում հմտությունները սովորաբար գտնվում են 2 հիմնական անձանց ձեռքում՝ մեկը ծրագրավորում է, մյուսը՝ մեքենայական մշակում։ Նրանց համապատասխան թիվը և պարտականությունները սովորաբար կախված են ընկերության նախասիրություններից, դրա չափից, ինչպես նաև այնտեղ արտադրվող արտադրանքից։ Այնուամենայնիվ, յուրաքանչյուր պաշտոն բավականին տարբեր է, չնայած շատ ընկերություններ համատեղում են 2 գործառույթները մեկի մեջ, որը հաճախ անվանում են CNC ծրագրավորող/օպերատոր։
CNC ծրագրավորող
CNC ծրագրավորողը սովորաբար ամենապատասխանատուն է CNC մեքենաների արտադրամասում։ Այս անձը հաճախ պատասխանատու է գործարանում թվային կառավարման տեխնոլոգիայի հաջողության համար։ Նույնքան պատասխանատու է նաև CNC գործողությունների հետ կապված խնդիրների համար։
Չնայած պարտականությունները կարող են տարբեր լինել, ծրագրավորողը նաև պատասխանատու է CNC մեքենաների արդյունավետ օգտագործման հետ կապված մի շարք առաջադրանքների համար: Փաստորեն, այս անձը հաճախ պատասխանատու է CNC բոլոր գործողությունների արտադրության և որակի համար:
Շատ CNC ծրագրավորողներ փորձառու մեքենագործներ են, ովքեր ունեն գործնական փորձ մեքենագործության մեջ։ Նրանք գիտեն, թե ինչպես կարդալ տեխնիկական գծագրեր և կարող են հասկանալ դիզայնի ճարտարագիտական մտադրությունը։ Այս գործնական փորձը հիմք է հանդիսանում գրասենյակային միջավայրում մասը «մեքենայացնելու» ունակության համար։ Լավ CNC ծրագրավորողը պետք է կարողանա պատկերացնել գործիքի բոլոր շարժումները և ճանաչել բոլոր սահմանափակող գործարանները, որոնք կարող են ներգրավված լինել։ Ծրագրավորողը պետք է կարողանա հավաքել, վերլուծել գործընթացը և տրամաբանորեն ինտեգրել բոլոր հավաքված տվյալները ազդանշանային, համահունչ ծրագրի մեջ։ Պարզ ասած, CNC ծրագրավորողը պետք է կարողանա որոշել լավագույն արտադրական մեթոդաբանությունը բոլոր առումներով։
Բացի մեքենայական մշակման հմտություններից, CNC ծրագրավորողը պետք է ունենա մաթեմատիկական սկզբունքների ըմբռնում, հիմնականում հավասարումների կիրառումը, աղեղների և անկյունների լուծումները: Նույնքան կարևոր է նաև եռանկյունաչափության իմացությունը: Նույնիսկ համակարգչային ծրագրավորման դեպքում, ձեռքով ծրագրավորման մեթոդների իմացությունը բացարձակապես անհրաժեշտ է համակարգչային արդյունքի լիարժեք ըմբռնման և այդ արդյունքի կառավարման համար:
Իսկապես պրոֆեսիոնալ CNC ծրագրավորողի վերջին կարևոր որակը մյուս մարդկանց՝ ինժեներներին, CNC օպերատորներին, մենեջերներին լսելու նրա կարողությունն է: Լավ ցուցակագրման հմտությունները ճկուն դառնալու առաջին նախապայմաններն են: Լավ CNC ծրագրավորողը պետք է ճկուն լինի՝ բարձր ծրագրավորման որակ առաջարկելու համար:
CNC մեքենայի օպերատոր
CNC մեքենայի գործիքի օպերատորը լրացնում է CNC ծրագրավորողի պաշտոնը: Ծրագրավորողը և օպերատորը կարող են գոյություն ունենալ մեկ անձի կազմում, ինչպես դա տեղի է ունենում շատ փոքր արհեստանոցներում: Չնայած ավանդական մեքենայի օպերատորի կողմից կատարվող պարտականությունների մեծ մասը փոխանցվել է CNC ծրագրին, CNC օպերատորն ունի բազմաթիվ եզակի պարտականություններ: Տիպիկ դեպքերում օպերատորը պատասխանատու է գործիքի և մեքենայի կարգավորման, մասերի փոփոխության, հաճախ նույնիսկ որոշ գործընթացային ստուգման համար: Շատ ընկերություններ ակնկալում են մեքենայի որակի վերահսկողություն, և ցանկացած մեքենայի գործիքի օպերատոր՝ ձեռքով կամ համակարգչային, նաև պատասխանատու է այդ մեքենայի վրա կատարված աշխատանքի որակի համար: CNC մեքենայի օպերատորի շատ կարևոր պարտականություններից մեկը ծրագրավորողին յուրաքանչյուր ծրագրի վերաբերյալ արդյունքների մասին զեկուցելն է: Նույնիսկ լավագույն գիտելիքներով, հմտություններով, վերաբերմունքով և մտադրություններով, «վերջնական» ծրագիրը միշտ կարող է բարելավվել: CNC օպերատորը, լինելով իրական մեքենայացմանը ամենամոտ գտնվողը, ճշգրիտ գիտի, թե որքանով կարող են լինել նման բարելավումները:
CNC-ի արժեքի արդարացում
CNC մեքենայի արժեքը կարող է նյարդայնացնել արտադրողների մեծ մասին, բայց CNC ռաութեր ունենալու առավելությունները, ամենայն հավանականությամբ, շատ կարճ ժամանակում կարդարացնեն արժեքը։
Հաշվի առնելու առաջին արժեքը մեքենայի արժեքն է: Որոշ վաճառողներ առաջարկում են փաթեթային առաջարկներ, որոնք ներառում են տեղադրում, ծրագրային ապահովման ուսուցում և առաքման վճարներ: Սակայն, շատ դեպքերում, ամեն ինչ վաճառվում է առանձին՝ CNC ռուտերի հարմարեցման հնարավորություն տալու համար:
Թեթև տուրք
Ցածրակարգ մեքենաների արժեքը՝ սկսած $2000-ից $10,000։ Դրանք սովորաբար ինքնուրույն ամրացվող հավաքածուներ են, որոնք պատրաստված են ծռված թիթեղից և օգտագործում են քայլային շարժիչներ։ Դրանք գալիս են ուսուցողական տեսանյութով և հրահանգների ձեռնարկով։ Այս մեքենաները նախատեսված են ինքնուրույն օգտագործման, ցուցանակների արդյունաբերության և այլ շատ թեթև գործողությունների համար։ Դրանք սովորաբար գալիս են սովորական ընկղմվող ֆրեզերի համար նախատեսված ադապտերով։ Լրացուցիչ պարագաներ, ինչպիսիք են լիսեռը և վակուումային աշխատանքային պահոցը, լրացուցիչ տարբերակներ են։ Այս մեքենաները կարող են շատ հաջողությամբ ինտեգրվել բարձր արտադրողականության միջավայրում՝ որպես նվիրված գործընթաց կամ որպես արտադրական խցիկի մաս։ Օրինակ, այս CNC մեքենաներից մեկը կարող է ծրագրավորվել դարակների ճակատների վրա անցքեր բացելու համար՝ հավաքումից առաջ։
Միջին պարտականություն
Միջին դասի CNC մեքենաները կարժենան՝ $10,000 եւ $100,000։ Այս մեքենաները պատրաստված են ավելի ծանր պողպատից կամ ալյումինից։ Դրանք կարող են օգտագործել քայլային շարժիչներ և երբեմն սերվոներ, ինչպես նաև օգտագործել դարակաշարային և պինիոնային կամ ժապավենային փոխանցման մեխանիզմներ։ Դրանք կունենան առանձին կառավարիչ և կառաջարկեն տարբերակների լայն տեսականի, ինչպիսիք են ավտոմատ գործիքների փոխիչները և վակուումային պլենումային սեղանները։ Այս մեքենաները նախատեսված են ցուցանակների արդյունաբերության և թեթև վահանակների մշակման ոլորտներում ավելի ծանրաբեռնված օգտագործման համար։
Սրանք լավ տարբերակ են սահմանափակ ռեսուրսներ կամ աշխատուժ ունեցող նորաստեղծ ընկերությունների համար: Նրանք կարող են կատարել կահույքի պատրաստման համար անհրաժեշտ գործողությունների մեծ մասը, չնայած ոչ նույն աստիճանի բարդությամբ կամ նույն արդյունավետությամբ:
Արդյունաբերական հզորություն
Բարձրակարգ ռոուտերների արժեքը գերազանցում է $100,000: Սա ներառում է 3-ից 5 առանցքներով մեքենաների ամբողջական շարք, որոնք հարմար են լայն կիրառությունների համար: Այս մեքենաները կպատրաստվեն հաստ տրամաչափի եռակցված պողպատից և կգան լիովին հագեցած ավտոմատ գործիքափոխիչով, վակուումային սեղանով և այլ պարագաներով՝ կախված կիրառությունից: Այս մեքենաները սովորաբար տեղադրվում են արտադրողի կողմից, և հաճախ ներառվում է նաև ուսուցում:
Առաքում
CNC ռուտերի տեղափոխումը զգալի ծախսեր է ենթադրում: Քանի որ ռուտերները կշռում են մի քանի հարյուր ֆունտից մինչև մի քանի տոննա, fr8-ի արժեքը կարող է տատանվել հետևյալի սահմաններում՝ $200 - ից $5000 դոլար կամ ավելի՝ կախված գտնվելու վայրից։ Հիշե՛ք, որ եթե մեքենան մոտակայքում չի կառուցվել, ապա այն Եվրոպայից կամ Ասիայից դիլերի ցուցասրահ տեղափոխելու թաքնված արժեքը, հավանաբար, ներառված է։ Կարող են առաջանալ նաև լրացուցիչ ծախսեր՝ մեքենան ներս բերելու համար, երբ այն մատակարարվի, քանի որ միշտ լավ գաղափար է օգտագործել պրոֆեսիոնալ մոնտաժողներ այս տեսակի գործողությունները կատարելու համար։
Տեղադրում և ուսուցում
CNC վաճառողները սովորաբար գանձում են $300 - ից $1000 դոլար օրական տեղադրման ծախսերի համար։ Ռոուտերի տեղադրումը և փորձարկումը կարող է տևել կես օրից մինչև մեկ ամբողջ շաբաթ։ Այս արժեքը կարող է ներառվել սարքի գնման գնի մեջ։ Որոշ մատակարարներ անվճար ուսուցում կտրամադրեն սարքավորումների և ծրագրային ապահովման օգտագործման վերաբերյալ, սովորաբար տեղում, մինչդեռ մյուսները վճարովի կլինեն։ $300 - ից $1Այս ծառայության համար օրական 000 դրամ։
CNC աշխատանքի հետ կապված անվտանգություն
Շատ ընկերությունների պատերից մեկում կա անվտանգության պաստառ՝ պարզ, բայց հզոր ուղերձով.
Անվտանգության առաջին կանոնը բոլոր անվտանգության կանոնների պահպանումն է։
Այս բաժնի վերնագիրը չի նշում, թե անվտանգությունը կողմնորոշված է ծրագրավորման, թե մեքենայական մշակման մակարդակում։ Խնդիրն այն է, որ անվտանգությունը լիովին անկախ է։ Այն ինքնուրույն է գործում և կարգավորում է բոլորի վարքագիծը մեքենայական արտադրամասում և դրանից դուրս։ Առաջին հայացքից կարող է թվալ, որ անվտանգությունը կապված է մեքենայական մշակման և մեքենայի շահագործման, գուցե նաև կարգավորման հետ։ Դա անկասկած ճիշտ է, բայց դժվար թե ամբողջական պատկերը ներկայացնի։
Անվտանգությունը ամենակարևոր տարրն է ծրագրավորման, տեղադրման, մեքենայական մշակման, գործիքավորման, ամրացման, ստուգման, չիպավորման և այլնի ժամանակ՝ սովորական մեքենայական արհեստանոցի ամենօրյա աշխատանքում: Անվտանգությունը երբեք չի կարող գերագնահատվել: Ընկերությունները խոսում են անվտանգության մասին, անցկացնում են անվտանգության վերաբերյալ հանդիպումներ, ցուցադրում են պաստառներ, ելույթներ ունենում, հրավիրում մասնագետների: Այս տեղեկատվության և հրահանգների զանգվածը մեզ բոլորիս է ներկայացվում մի քանի շատ լավ պատճառներով: Շատերը փոխանցվում են անցյալի ողբերգական դեպքերի վերաբերյալ. շատ օրենքներ, կանոններ և կարգավորումներ գրվել են հետաքննությունների արդյունքում և հետաքննում են լուրջ վթարներ:
Առաջին հայացքից կարող է թվալ, որ CNC աշխատանքներում անվտանգությունը երկրորդական հարց է: Կա մեծ քանակությամբ ավտոմատացում՝ մաս-ծրագիր, որը անընդհատ աշխատում է, անցյալում օգտագործված գործիքակազմ, պարզ տեղադրում և այլն: Այս ամենը կարող է հանգեցնել ինքնագոհության և սխալ ենթադրության, որ անվտանգությունը հոգ է տարվում: Սա այնպիսի տեսակետ է, որը կարող է լուրջ հետևանքներ ունենալ:
Անվտանգությունը մեծ թեմա է, բայց CNC աշխատանքին վերաբերող մի քանի կետեր կարևոր են: Յուրաքանչյուր մեքենավար պետք է իմանա մեխանիկական և էլեկտրական սարքերի վտանգների մասին: Անվտանգ աշխատանքային վայրի առաջին քայլը մաքուր աշխատանքային տարածք ունենալն է, որտեղ հատակին չի թույլատրվում կուտակվել չիպսեր, յուղի թափվածքներ և այլ աղբ: Անձնական անվտանգության մասին հոգ տանելը նույնպես կարևոր է: Մեքենաշինական միջավայրում վտանգավոր են ազատ հագուստը, զարդերը, փողկապները, շարֆերը, չպաշտպանված երկար մազերը, ձեռնոցների անպատշաճ օգտագործումը և նմանատիպ խախտումները: Խստորեն խորհուրդ է տրվում պաշտպանել աչքերը, ականջները, ձեռքերը և ոտքերը:
Մեքենայի աշխատանքի ընթացքում պետք է լինեն պաշտպանիչ սարքեր, և շարժական մասերը չպետք է բաց լինեն: Հատուկ զգուշություն պետք է ցուցաբերել պտտվող առանցքների և ավտոմատ գործիքներ փոխող սարքերի մոտ: Վտանգ կարող են ներկայացնել նաև այլ սարքեր, ինչպիսիք են պալետների փոխողները, չիպերի փոխադրիչները, բարձր լարման գոտիները, բարձիչները և այլն: Ցանկացած միջանկյալ կողպեքի կամ այլ անվտանգության միջոցների անջատումը վտանգավոր է, ինչպես նաև անօրինական՝ առանց համապատասխան հմտությունների և թույլտվության:
Ծրագրավորման մեջ անվտանգության կանոնների պահպանումը նույնպես կարևոր է: Գործիքի շարժումը կարելի է ծրագրավորել բազմաթիվ ձևերով: Արագությունները և մատուցումները պետք է լինեն իրատեսական, այլ ոչ թե միայն մաթեմատիկորեն «ճիշտ»: Կտրվածքի խորությունը, կտրվածքի լայնությունը, գործիքի բնութագրերը՝ բոլորը խոր ազդեցություն ունեն ընդհանուր անվտանգության վրա:
Այս բոլոր գաղափարները պարզապես շատ կարճ ամփոփում են և հիշեցում, որ անվտանգությունը միշտ պետք է լուրջ ընդունել։