Ի՞նչ է CNC երթուղիչի լիսեռը։
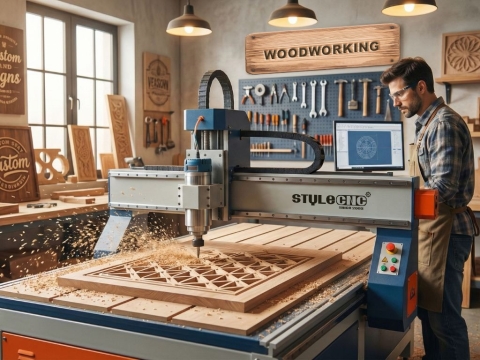
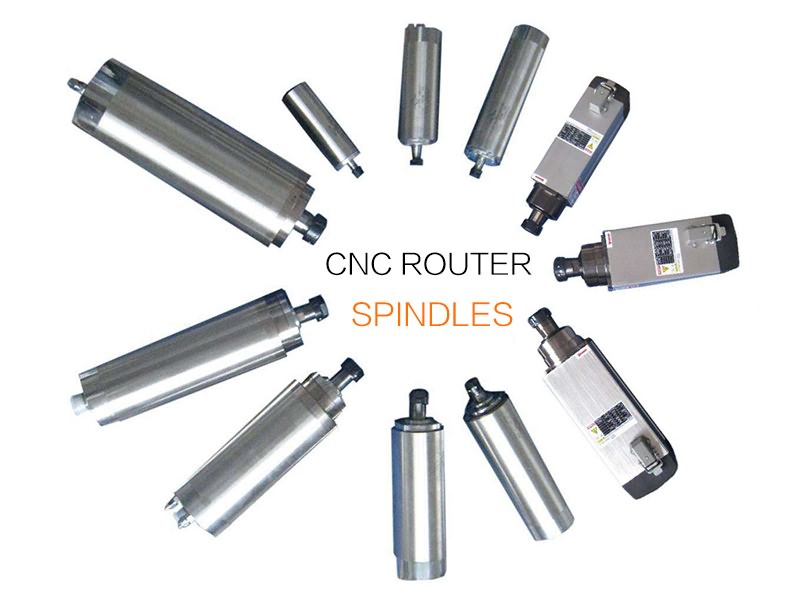
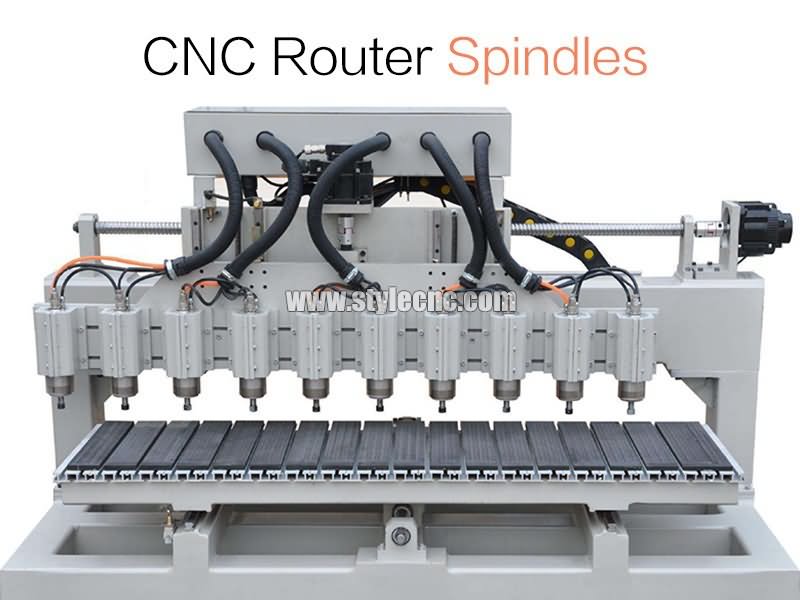
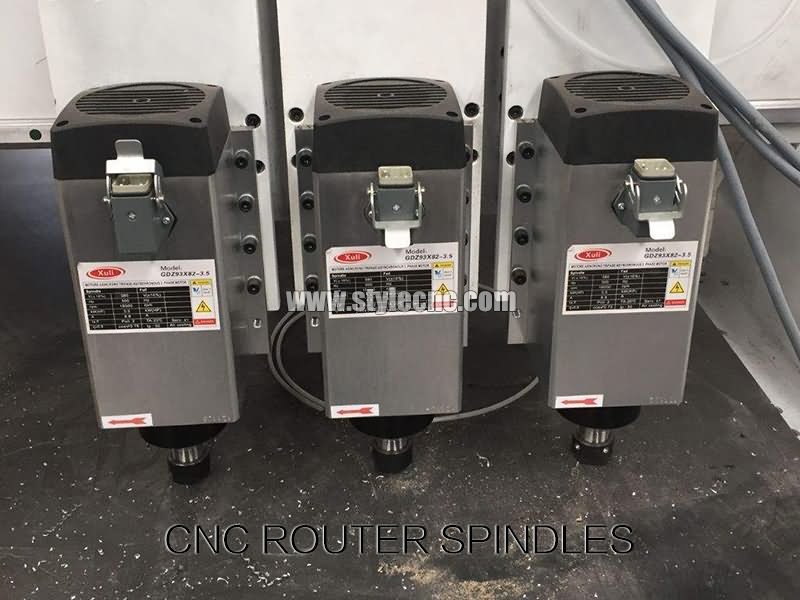
CNC ֆրեզերային իլիկը էլեկտրական իլիկ է բարձր արագությամբ ֆրեզերային, փորագրող, փորագրող, հորատող, ֆրեզերային, դակիչ և այլ մեքենայական մեթոդների համար: CNC ֆրեզերային իլիկը CNC ֆրեզերային մեքենայի հիմնական մասն է, որը բաժանված է օդով սառեցվող իլիկի և ջրով սառեցվող իլիկի:
Ինչպե՞ս է աշխատում CNC ռոուտերի լիսեռը։
Որպես CNC ֆրեզերային հավաքածուի հիմնական մասերից մեկը, իլիկը հիմնականում օգտագործվում է մեքենագործիքի արագությունը կարգավորելու համար: Ո՞րն է CNC ֆրեզերային մեքենայի իլիկի աշխատանքային սկզբունքը: Այլ կերպ ասած, ինչպե՞ս է աշխատում CNC ֆրեզերային իլիկը:
Վարեք փոփոխական արագությամբ
CNC ֆրեզերային մեքենայի իլիկը ամբողջ մեքենայի արագության աղբյուրն է, և իլիկի շարժիչի արագության փոփոխությունը սովորաբար իրականացվում է 2 հիմնական ձևով։
1. Առանցքային շարժիչը հագեցած է փոխանցման փոխանցման փոխանցման համակարգով: Նպատակն է նվազեցնել առանցքի արագությունը և մեծացնել փոխանցման հարաբերակցությունը՝ մեքենայական կտրման պահանջները բավարարելու համար:
2. Սիլիկի շարժիչը շարժման մեջ է դնում սիլիկը համաժամանակյա ատամնավոր ժապավենի կամ V-գոտու միջոցով: Այս տեսակի սիլիկը կոչվում է նաև լայն դիապազոնի շարժիչ կամ ուժեղ կտրող շարժիչ, որն ունի հաստատուն հզորության և լայն դիապազոնի բնութագրեր:
Աշխատանքային գործընթացի ընթացքում մեխանիկական արագության փոփոխության անհրաժեշտություն չկա, և առանցքային տուփում բացակայում են ատամնանիվներն ու ճիրանները։ Այս պահին առանցքային տուփը իրականում դառնում է առանցքային հենարան, ինչը պարզեցնում է հիմնական փոխանցման համակարգը՝ դրանով իսկ բարելավելով փոխանցման շղթայի հուսալիությունը։
Բարելավել ճշգրտությունը
CNC ֆրեզերային լիսեռի 2 տեսակ կա՝ AC շարժիչ և DC շարժիչ։ Ներկայումս ընդհանուր առմամբ ընդունվում է AC շարժիչի տեսակը։
AC շարժիչը չի պահանջում սպասարկում, հեշտ է արտադրել և չի ենթարկվում կոշտ միջավայրերի ազդեցությանը։
Վաղ փուլում փոփոխական հոսանքի իլիկը օգտագործում էր անալոգային փոփոխական հոսանքի սերվո համակարգ, բայց այժմ հիմնական հոսանքը թվային փոփոխական սերվո համակարգն է։
Առանցքի օգտագործման համակարգի կառավարման մոդելը և դինամիկ փոխհատուցումը մշակվում են իրական ժամանակում բարձր արագությամբ միկրոպրոցեսորով, ինչը բարելավում է համակարգի ինքնաախտորոշման ունակությունը, դրանով իսկ բարելավելով համակարգի ճշգրտությունը։
Խթանել նախաձեռնությունը
Շղթայի պտտման արագությունը կրճատվում է մի քանի զույգ ատամնանիվներով, իսկ ելքային պտտող մոմենտը մեծանում է՝ ցածր արագությունների դեպքում շղթայի ելքային պտտող մոմենտի բնութագրերի պահանջները բավարարելու համար: Ընդհանուր առմամբ, մեծ և միջին չափի CNC հաստոցները պատրաստ են կիրառել արագության փոփոխման այս մեթոդը:
Կա նաև նախաձեռնությունը խթանելու միջոց, որը կիրառվում է բարձր արագություններով և փոքր արագության միջակայքերով հաստոցների վրա: Շարժիչի արագության կարգավորումն ինքնին կարող է բավարարել պահանջները, ինչպես նաև կարող է խուսափել փոխանցման տուփի առաջացրած թրթռումից և աղմուկից:
Ինչպե՞ս ընտրել CNC երթուղիչի սպինդլային շարժիչներ:
1. Առանցքի բարձր որակի գնահատման չափանիշը
1.1. Արդյո՞ք առանցքային շարժիչն օգտագործում է բարձր ճշգրտության կրողներ: Եթե բարձր ճշգրտության կրողներ չեն օգտագործվում, ապա երկարատև բարձր արագությամբ պտույտից հետո առանցքային շարժիչը կարող է գերտաքանալ, ինչը կազդի առանցքային շարժիչի ծառայության ժամկետի վրա:
1.2. Տարբեր արագություններով պտտվելիս, հատկապես բարձր արագությունների դեպքում, ձայնը միատարր և ներդաշնակ է։
1.3. Արդյո՞ք իլիկը ճնշման տակ է ճառագայթային ուղղությամբ։ Հիմնական չափանիշը այն է, թե արդյոք հնարավոր է կտրել ավելի կոշտ նյութեր բարձր արագությամբ։ Որոշ իլիկներ կարող են կտրել միայն ավելի կոշտ նյութեր շատ ցածր արագությամբ, հակառակ դեպքում իլիկի աշխատանքը լրջորեն կկորցվի, ինչը որոշ ժամանակ անց կազդի իլիկի ճշգրտության վրա կամ նույնիսկ կխանգարի աշխատանքին։
1.4. Եթե ցանկանում եք հասնել բարձր մշակման արդյունավետության, մշակման արագությունը պետք է լինի բարձր, և միևնույն ժամանակ դանակի քանակը մեծ լինի, օրինակ՝ ամուր փայտե նյութերի մշակման և այլնի դեպքում, ձեզ անհրաժեշտ է 2 գ հզորությամբ լիսեռային շարժիչ։2KW կամ ավելի.
1.5. Սարքավորման տեխնիկական բնութագրերին համապատասխան՝ իլիկի ստանդարտ կոնֆիգուրացիան ունի տարբեր կոնֆիգուրացիաներ:
2. Ընտրեք ճիշտ սպինաձև շարժիչը՝ տարբեր օգտատերերի համար։
2.1. Հոբբի CNC ֆրեզերային մեքենա. Առանցքի հզորությունը կազմում է 1.5KW մինչև 3.0 կՎտ: Եթե ընտրեք այս ճանապարհը, կարող եք հասնել մեքենայացման նպատակին և խնայել ծախսերը:
2.2. CNC փայտի մշակիչ. Առանցքային շարժիչը կարող է ընտրվել մշակվող փայտի կարծրության համաձայն: Դրա հզորությունը սովորաբար սկսվում է 2-ից:2KW Ինչպես 4:5KW, այս համադրությունը նաև ամենահիմնավորն է։
2.3. Մետաղական CNC ֆրեզերային մեքենա. Արտադրողների կողմից օգտագործվող իլիկի հզորությունը համեմատաբար ավելի բարձր է, սովորաբար 4-ից։5KW Ինչպես 7:5KW, իսկ ամենատարածվածը 5-ն է։5KW առանցքային շարժիչ:
2.4. Քարի CNC մշակման մեքենա. Առանցքի հզորությունը նույնպես պետք է ընտրվի մշակված քարի կարծրությանը համապատասխան: Ընդհանուր հզորությունը 3.0 կՎտ-ից մինչև 4 կՎտ է:5KW կարող է բավարարել հաճախորդների կարիքները։
2.5. Փոքր CNC ֆրեզերային մեքենա. Առանցքային շարժիչի հզորությունը սովորաբար 2-ից է։2KW մինչև 3.0 կՎտ՝ իր փոքր մեքենայի հարթակի շնորհիվ։
Առանցքային շարժիչի չափազանց մեծ հզորությունը ոչ միայն վատնում է էլեկտրաէներգիան, այլև բարձրացնում է գնման արժեքը: Եթե հզորությունը չափազանց փոքր է, մեքենայական հզորության պահանջարկը հասանելի չի լինի, ուստի շատ կարևոր է ընտրել համապատասխան առանցքային շարժիչի հզորությունը:
3. CNC ֆրեզերային մեքենայի իլիկի արագության և փորագրման նյութերի միջև եղած կապը։
Որքան մեծ է փորագրող նյութի կարծրությունը, այնքան ցածր է իլիկի պտտման արագությունը։ Սա իրականում լավ հասկանալի է։ Բարձր կարծրություն ունեցող նյութերը պետք է դանդաղ հղկվեն։ Եթե պտտման արագությունը չափազանց բարձր է, գործիքը կարող է վնասվել։ Որքան բարձր է մշակվող նյութի մածուցիկությունը, այնքան բարձր է օգտագործվող իլիկի արագությունը։ Սա հիմնականում վերաբերում է որոշ փափուկ մետաղների կամ արհեստական նյութերի։
CNC ֆրեզերային սեղանում օգտագործվող գործիքի տրամագիծը նույնպես շատ կարևոր գործոն է իլիկի արագությունը որոշելու համար: Գործիքի գործնական տրամագիծը կապված է մշակման նյութի և մշակման գծի հետ: Որքան մեծ է գործիքի տրամագիծը, այնքան դանդաղ կլինի իլիկի արագությունը:
4. Սպինդլի արագությունը որոշելու համար պետք է հիմնվել սպինդլի շարժիչի օգտագործման վրա:
Առանցքային շարժիչի հզորության կորից կարող ենք տեսնել, որ երբ առանցքի արագությունը նվազում է, շարժիչի ելքային հզորությունը նույնպես նվազում է: Եթե ելքային հզորությունը որոշակի մակարդակի է հասնում, դա կազդի մշակման վրա, ինչը բացասաբար կանդրադառնա գործիքի և աշխատանքային մասի կյանքի վրա: Հետևաբար, առանցքի արագությունը որոշելիս ուշադրություն դարձրեք, որ առանցքի շարժիչն ունենա որոշակի ելքային հզորություն:
Ինչպե՞ս օգտագործել և պահպանել CNC ռուտերի առանցքները։
Հաճախորդի մշակման տեխնոլոգիայի և միջավայրի համաձայն, CNC ֆրեզերային իլիկը կարող է ընտրողաբար կարգավորվել: Աշխատանքային միջավայրի գործոնի արդյունքում իլիկը շփման մշակման նախապատրաստուկն է և ջարդոնի ամենամեծ սարքավորումների կցամասերը, բայց իլիկի աշխատանքը նույնպես մեծապես ազդում է մշակման տեխնոլոգիայի վրա: Հետևաբար, ամենօրյա արտադրության և մշակման մեջ մենք պետք է լավ աշխատանք կատարենք CNC ֆրեզերային իլիկի սպասարկման հարցում:
1. Անհրաժեշտ է ձևավորել CNC ֆրեզերային մեքենաների գիտակցությունը: Շեղբային շարժիչների նպատակով սիրո գիտակցության իրականացումը շտեղային շարժիչից ազատվելու սովորությունն է: Եթե այս սովորությունը զարգացել է, ապա շտեղային շարժիչի հիմնական սպասարկումը կկատարվի:
2. Ամեն օր աշխատանքից հետո օպերատորի մոտ փոշեկուլով մաքրեք թափոնները՝ շարժիչի առանցքի և շարժիչի ռոտորի ծայրային միացումները մաքրելու համար, որպեսզի կանխվի թափոնների կուտակումը ռոտորի ծայրում և միացման վրա, որպեսզի խուսափվի թափոնների կուտակումից կրողներ, արագացված մաշվածությունից և շարժիչի կարճ միացման պատճառ դառնալուց։
3. Յուրաքանչյուր անգամ, երբ քարտը բեռնվում է և գործիքը փոխարինվում, օպերատորը պետք է պտուտակահանի կափարիչը և չի կարող գործիքը փոխել ուղղակի տեղադրման եղանակով։
4. Օպերատորը պետք է սովորություն ունենա դանակը բեռնաթափելուց հետո մաքրել սեղմիչի գլխիկը և ճնշման կափարիչը:
5. Դանակը դնելիս օպերատորը պետք է մաքրի գործիքը, սեղմակի գլխիկը և ճնշման կափարիչը։ Այս մանրամասնությունը տեղում է, որի շնորհիվ իլիկի շարժիչի կյանքը կարող է զգալիորեն երկարացվել։
6. Սառեցման ջրի գործարկումից մեկ օր անց օպերատորը պետք է ստուգի շարժիչի աշխատանքային վիճակը, ստուգի աշխատանքը, ստուգի սառեցման ջրի մասշտաբը, մանրէային աղտոտվածությունը, ստուգի խողովակաշարի վիճակը, պետք է ապահովի սառեցման ջրի բնականոն շրջանառությունը: Խստիվ արգելվում է միացնել առանցքային շարժիչը առանց սառեցման ջրի արագության առանցքային շարժիչում: Միայն նորմալ սառեցման դեպքում առանցքային շարժիչը կարող է լինել լավ աշխատանքային վիճակում: Եթե խողովակը ունի փակ ծռվածք, որի արդյունքում ջրի հոսքը կամ կեղտը խցանվում են խողովակում, դա կհանգեցնի առանցքային շարժիչի անխափան աշխատանքին և կազդի մշակման արդյունքի վրա:
7. Օգտագործեք առանցքային շարժիչը՝ համաձայն տեխնիկական բնութագրերի: Սա լավագույն սպասարկումն է:
Բացի վերը նշված դրույթներից, վերապատրաստման բացակայության դեպքում խստիվ արգելվում է ինդուկցիոն աշխատանքը, կամ գլխավոր լիսեռի խափանման դեպքում խստիվ արգելվում է այն ապամոնտաժելը: Խնդիրները լուծելու համար անհապաղ կապվեք CNC երթուղիչի արտադրողների հետ:
Այս գործնական ուղեցույցից դուք կհասկանաք, թե ինչ է CNC հորատիչի իլիկը, ինչպե՞ս է այն աշխատում, ինչպե՞ս ընտրել CNC հորատիչի իլիկի շարժիչը, ինչպե՞ս օգտագործել և սպասարկել CNC հորատիչի իլիկները։