Փնտրեք սև նշում չժանգոտվող պողպատի վրա, և արդյունքները կհակասեն միմյանց, քանի որ 3 տարբեր գործընթացներ բոլորն էլ մուգ արդյունք են տալիս: Այս ուղեցույցը առանձնացնում է թրծումը, փորագրումը և փորագրությունը, ապա ներկայացնում է մանրաթելի կարգավորումները, որոնք կորպորատիվ բացատրողները բաց են թողնում:
3 միավոր, 3 խորություն
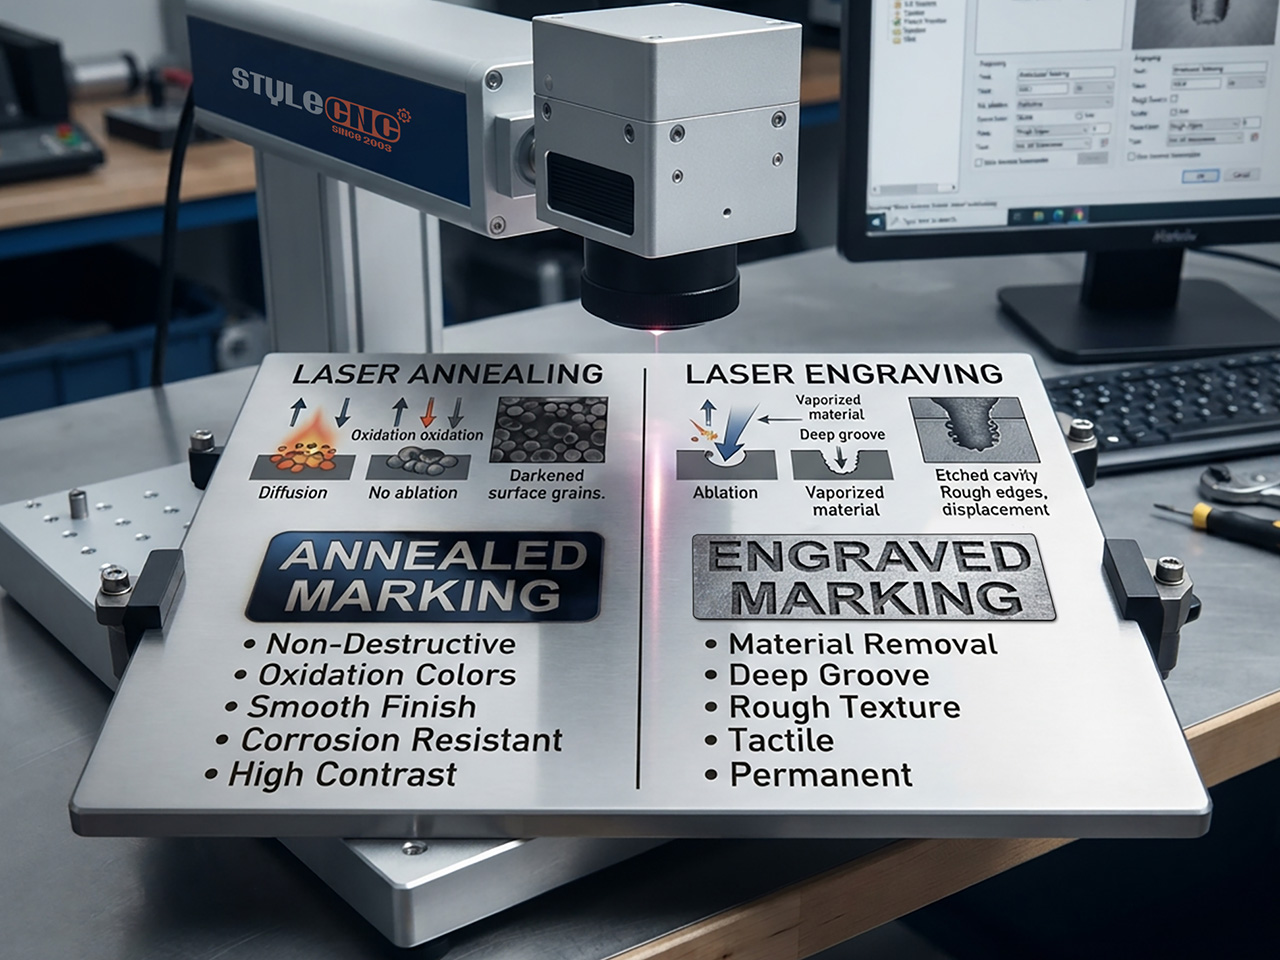
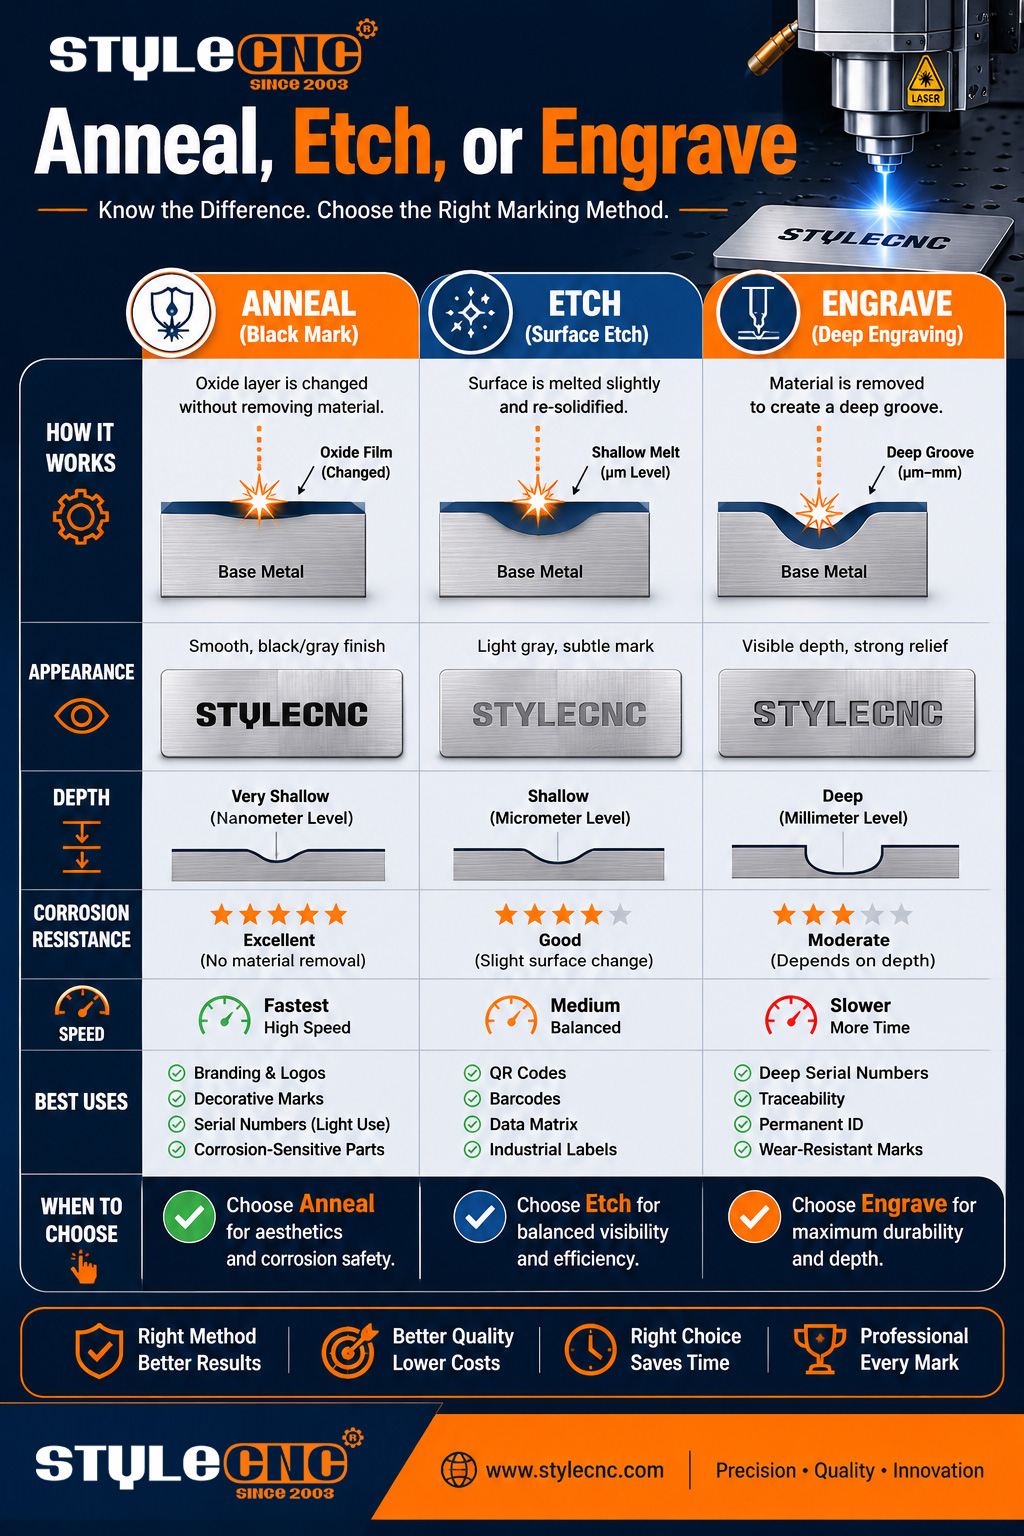
Շիկացումը մաքուր ջերմություն է։ Ճառագայթը տաքացնում է մակերեսը մինչև դրա մեջ կառավարվող օքսիդ աճի, փոխելով գույնը առանց մեկ միկրոն անգամ հեռացնելու, այնպես որ մակերեսը մնում է հարթ։
Փորագրությունը հալեցնում է մի շշուկով բարակ շերտ, որը կրկին կարծրանում է՝ ստեղծելով թեթև հյուսվածք, մակերեսի փոքր փոփոխությունը փոխարինելով իրական արագությամբ: Փորագրությունն ավելի հեռու է գնում և փորում չափելի խորություն, որը միակ ուղին է դեպի կարգավորիչ մակարդակի սերիական արտադրանք, ինչպիսիք են ATF-ի կողմից հրազենի համար նախատեսվածները:
Բոլոր 3-ը նույն գծի վրա են աշխատում լազերային նշագրման մեքենա սարքավորումներ; միայն բաղադրատոմսն է փոխվում: Ահա թե ինչու համեմատությունը կարևոր է գնումից առաջ, այլ ոչ թե հետո:
Կոռոզիայի հարցը
Չժանգոտվող պողպատը դիմացկուն է ժանգի վրա՝ քրոմի օքսիդային ինքնաբուժվող ծածկույթի շնորհիվ: Փորագրությունը ուղիղ կտրում է այդ ծածկույթը, և թարմ ակոսները առաջինը կոռոզիայի են ենթարկվում թաց կամ աղի ազդեցության տակ, եթե մասը չի վերապասիվացվում A-ի կողմից հրապարակված չափանիշներին համապատասխան:STM Միջազգային.
Տաքացումը գործում է մաշկի հետ, այլ ոչ թե դրա դեմ։ Աճեցված օքսիդը շարունակական է պաշտպանիչ շերտի հետ, այդ իսկ պատճառով հետքերը անփոփոխ են մնում ավտոկլավներում, լվացող միջոցներում և բացօթյա պայմաններում։
Այդ միակ հատկությունը բժշկական և սննդի ոլորտներին մղում է դեպի թրծված նույնականացուցիչներ, այդ թվում՝ FDA բժշկական սարքավորումների կանոններով հետևվող սարքերի կոդերը։
Հալեցում ընդդեմ փորագրության ընդդեմ փորագրության՝ մի հայացքով
| Վերագրել | կռելու համար | Ձգում | Փորագրություն |
| Չափում | Օքսիդային թաղանթ, տասնյակ նանոմետր | Հալվող շերտ, 25 միկրոնից պակաս | Հեռացված խորություն, 10-ից 500 միկրոն |
| Մակերեսը նշագրումից հետո | Հարթ, անփոփոխ հյուսվածք | Թեթևակի բարձրացված հյուսվածք | Խորացված ակոսներ և ակոսներ |
| Պասիվ քրոմի շերտ | Պահպանված | Հիմնականում պահպանված | Հեռացված է նշանի ներսից |
| Կոռոզիայի նկատմամբ վարքագիծ | Անփոփոխ է հիմնական մետաղից | Գրեթե բնօրինակ | Թաց եղանակին ծառայելու համար անհրաժեշտ է վերա-պասիվացում |
| Հարաբերական արագություն | Դանդաղ | Ամենաարագը | Դանդաղ, բազմապատկվում է խորության հետ |
| Տիպիկ օգտագործում | Բժշկական գործիքներ, սննդի պարագաներ, դեկորատիվ սև | Լոգոներ, կոդեր, հատորի ID | Սերիալներ, կաղապարներ, հղկող ծառայություններ |
Արագության համեմատությունները ենթադրում են նույնական նկարազարդում նույն տեղում 30W մանրաթելի աղբյուր: Փորագրման հյուսվածքը տատանվում է հաճախականությամբ և կարող է մոտենալ թրծման հարթությանը բարձր կարգավորումներում:
Գործնական մանրաթելային կարգավորումներ յուրաքանչյուր նշագծի համար
Ներքևի պատուհանները համապատասխանում են 30W մանրաթելային աղբյուրը 304 թիթեղի վրա և տեսությունը վերածել առաջին գործարկման թվերի։ Մանրաթելային լազերային մակնշման մեքենաներ Այս հզորության դասի բոլոր մարդիկ նման կերպ են վարվում, երբ կենտրոնացումը որոշվում է։
| Նպատակային արդյունք | Արագություն | Ուժ | Հաճախություն | Կենտրոնանալ | Անցնում |
| Չափում | մմ / վ | նոմինալ ելքային հզորության տոկոսը | kHz | շեղված սուր ֆոկուսից | հաշվել |
| Մուգ թրծում | 100-250 | 50-70 | 40-60 | Գումարած 1-ից 3 մմ | 1 |
| Կոնտրաստային փորագրություն | 500-800 | 35-50 | 30-50 | Սուր | 1 |
| Խորը փորագրություն | 400-600 | 80-100 | 20-30 | Սուր, աստիճանաբար իջեցված յուրաքանչյուր շերտի համար | 10-40 |
Արժեքները ենթադրում են հայելային կամ մատ 304: Հղկող, խոզանակով մշակված և 316 մակերեսները տեղաշարժում են յուրաքանչյուր պատուհան, ուստի արտադրությունից առաջ փորձարկեք յուրաքանչյուր մակերեսը:
Դեֆոկուսը թրծման լծակն է, որը տեխնիկական բնութագրերի մեծ մասը բաց է թողնում: Գլուխը սուր ֆոկուսից 1-3 մմ բարձր բարձրացնելով՝ կիզակետը տարածվում է, ինտենսիվությունը իջեցվում է աբլացիայի շեմից ցածր և ջերմությունը ներծծվում է. իմպուլսային կառավարումը... MOPA-ի և Q-switched աղբյուրների միջև տարբերությունը, որոշում է, թե որքան նրբորեն է վայրէջք կատարում յուրաքանչյուր զարկերակը։
Խորը աշխատանքը փոխում է բոլոր առաջնահերթությունները՝ սուր կենտրոնացում, առավելագույն հզորություն, ցածր հաճախականություն և համբերություն: Նվիրված հարթակներ, ինչպիսիք են 50W Մետաղի համար մանրաթելային խորը փորագրման մեքենա խոռոչի մեծացմանը զուգընթաց ֆոկուսային հարթությունը իջեցրեք։
Հիշելու արժանի հիմնական թվեր
• Տաքացման օքսիդային թաղանթները չափվում են տասնյակ նանոմետրերով, փորագրությունը հեռացնում է 10-ից մինչև 500 միկրոն։
• 1-ից 3 մմ դեֆոկուսը բավարար է մեծ մասը տեղաշարժելու համար 20W դեպի 50W աղբյուրները աբլյացիայից մաքուր տաքացման։
• Փորագրությունը սովորաբար նույն գեղարվեստական աշխատանքը մի քանի անգամ ավելի արագ է ավարտում, քան թրծումը։
• Խորը փորագրությունը տևում է 10-ից 40 անգամ, ուստի փորագրությունը տևում է մի քանի րոպե, մինչդեռ փորագրությունը տևում է վայրկյաններ:
• Մոլեգրված տվյալների մատրիցային կոդերը մնում են ընթեռնելի հարյուրավոր ավտոկլավային ցիկլերի ընթացքում, այդ պատճառով էլ հիվանդանոցները դրանք սահմանում են։
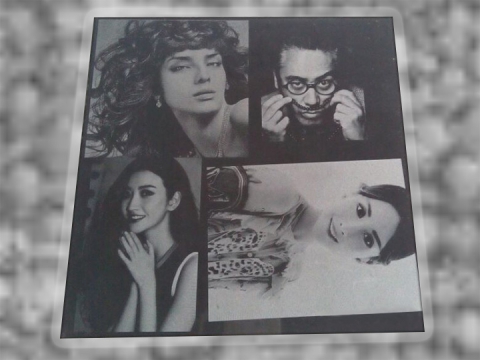
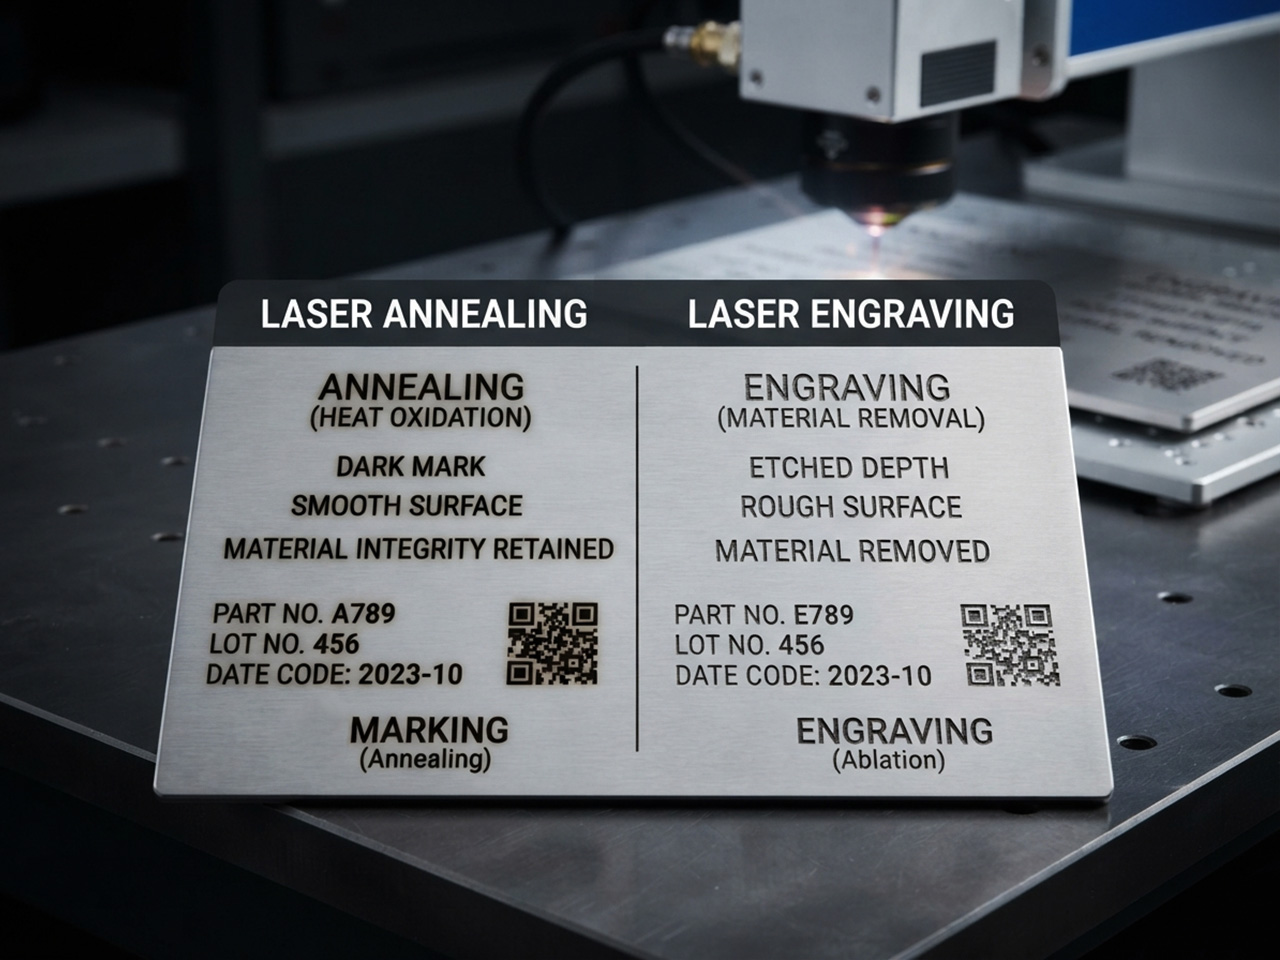
• STYLECNC-ի պատկերասրահը նշման արդյունքները պողպատի վրա կողք կողքի ցույց են տրված թրծված, փորագրված և փորագրված նմուշները։
Հարցեր, որոնք օպերատորներն իրականում տալիս են
Վիրաբուժական սեղմակների համար ի՞նչ գործընթաց պետք է գնանշեմ։
Մղում, գրեթե առանց բացառության: Նշանը դիմանում է ավտոկլավային ցիկլերին, չի թողնում որևէ ճեղք աղտոտման համար և պահպանում է նույնականացուցիչի ընթեռնելիությունը գործիքի ողջ աշխատանքային կյանքի ընթացքում:
Ինչո՞ւ է խորությունը շատ ավելի երկար տևում, քան կոնտրաստը։
Փորագրությունը մեկ անցման ընթացքում բարձրացնում է մետաղի ընդամենը մի քանի միկրոն, ուստի 0.2 մմ սերիական շերտը կարող է տասնյակ անցումներ կուտակել։ Հակադրությունը ջերմային անցում է, խորությունը՝ փորում։
Կարո՞ղ է արդյոք մեկ մեքենան կատարել բոլոր 3 նշանները։
Այո։ Մեկ մանրաթելային աղբյուրը անցում է կատարում թրծման, փորագրման և փորագրման միջև՝ բացառապես բաղադրատոմսով և MOPA գույնի աղբյուր Նույն հարթակը հասնում է նաև ոսկեգույնի և կապույտի։
Տարածված սխալներ, որոնք մշուշոտում են սահմանը
• Ցանկացած սև հետք անվանել թրծում. մակերևույթի հյուսվածքն է որոշիչ գործոնը։
• Սուր ֆոկուսով թրծում և փոխարենը լուռ աբլյացիա։
• Լինզայի կամ աղբյուրի փոփոխությունից հետո դեֆոկուսի ռամպ թեստի բացթողում:
• Չժանգոտվող պողպատի փորագրություն և թաց օգտագործման համար առաքում՝ առանց կրկնակի պասիվացման։
• Հայելային թիթեղի բաղադրատոմսերի վերաօգտագործում վրձնով կամ ուլունքներով փայլեցրած մակերեսների վրա:
• Ակնկալվում է, որ թրծումը կդիմանա հղկմանը կամ ուժեղ մաշվածությանը։
• Մեկ հաճախականությամբ աշխատել՝ թե՛ թրծման, թե՛ փորագրման և թե՛ թրծման համար։
• Նշում եռակցումից կամ ծռումից առաջ՝ դրանից հետո նշագրման փոխարեն։
Գործընթացի ընտրության ստուգաթերթիկ
✓ Նախ հաստատեք պահանջը՝ միայն հակադրություն կամ չափելի խորություն։
✓ Ստուգեք համաձուլվածքը. թրծման համար անհրաժեշտ են երկաթե կամ տիտանի մակերեսներ:
✓ Ջարդոնի վրա անցկացրեք դեֆոկուսի թեքահարթակ՝ սուր ֆոկուսից մինչև +3 մմ:
✓ Իրական գեղարվեստական աշխատանքի վրա երկու գործընթացների ժամանակը չափեք՝ ծավալը նշելուց առաջ։
✓ Պահպանեք թրծման աշխատանքները՝ դանդաղեցնելով մեկ անցումը, դիմակայելով կուտակման ջերմությանը:
✓ Վերա-պասիվացրեք ցանկացած փորագրված չժանգոտվող պողպատե եզրագիծ՝ թաց օգտագործման համար:
✓ Յուրաքանչյուր աշխատանքի հետ գրանցեք բաղադրատոմսը, ֆոկուսի շեղումը և մակերեսի մշակումը։
Հաճախակի տրվող հարցեր
Ինչո՞ւ է մի քանի շաբաթ անց սև հետքս ժանգոտում։
Որովհետև դա, հավանաբար, փորագրություն կամ թեթև փորագրություն էր, այլ ոչ թե թրծում։ Մատով անցկացրեք դրա վրայով. ցանկացած հյուսվածք նշանակում է, որ նյութը դուրս է եկել մակերեսից, և պասիվ շերտը հեռացել է դրա հետ միասին։ Իսկական թրծումը նույնական է շրջակա պողպատի զգացողությանը և նույն կերպ է դիմանում եղանակային պայմաններին։
Որքա՞ն դեֆոկուս է պահանջվում թրծման համար։
Սկսեք սուր ֆոկուսից 1 մմ վերևից և 0.5 մմ աճով բարձրացեք մինչև մոտ 3 մմ: Ավելի շատ շեղումը տարածում է էներգիան և դանդաղեցնում օքսիդի աճը. չափազանց շատ, և նշանը մոխրագույն է դառնում: Ջարդոնի վրա թեքության թեստը րոպեների ընթացքում գտնում է լավագույն կետը:
Կարող ա CO2 լազերային թրծում չժանգոտվող պողպատից?
Ոչ։ Մերկ մետաղը արտացոլում է երկարությունը CO2 ալիքի երկարություն, ուստի մակերեսը երբեք բավարար ջերմություն չի կլանում օքսիդ աճեցնելու համար։ CO2 Մեքենաները նշում են չժանգոտվող պողպատը միայն նախապես ցողված կապող միացության միջոցով: 1064 նմ-ում մանրաթելային աղբյուրների վրա թրծումը տեղի է ունենում:
Արդյո՞ք թրծված հետքերը դիմանում են ավտոկլավներին և աման լվացող մեքենաներին:
Այո։ Նշանը մակերեսի մեջ աճեցված օքսիդ է, այլ ոչ թե վերևի շերտ, ուստի կրկնակի գոլորշու ցիկլերը, լվացող միջոցները և ախտահանիչները այն անվնաս են թողնում։ Այդ դիմացկունությունը, գումարած ճեղքերից զերծ մակերեսը, հենց այն պատճառն է, որ բժշկական սարքերի նույնականացուցիչները հիմնվում են այս գործընթացի վրա։
Ինչո՞ւ իմ թրծումը սևի փոխարեն մոխրագույն դուրս եկավ։
Մոխրագույնը նշանակում է, որ օքսիդը կարճ կանգ առավ։ Դանդաղեցրեք արագությունը 20 տոկոսով, մեկ քայլով ամրացրեք դեֆոկուսը կամ մի փոքր բարձրացրեք հզորությունը՝ փոխելով մեկ փոփոխական յուրաքանչյուր վազքի համար։ Վրձնով և ուլունքներով մշակված մակերեսները նույն թվերի դեպքում նույնպես ավելի թեթև են թվում, քան հայելային թիթեղը, այնպես որ դատեք իրական մակերեսով։
Արդյո՞ք թրծումը ծռում կամ թուլացնում է մասը։
Տաքացվող գոտին մակերեսային է և տեղայնացված, ուստի սովորական չափիչների վրա կառուցվածքային փոփոխությունը աննշան է: Բացառություն են կազմում բարակ փայլաթիթեղները. բավարար քանակությամբ ջերմությունը կարող է երանգավորել հակառակ կողմը կամ թեթևակի թեքություն առաջացնել: 0.5 մմ-ից ցածր ցանկացած չափի ...
Ո՞ր գործընթացն է համապատասխանում շտրիխ կոդերին և տվյալների մատրիցային կոդերին։
Մղում, մեծ մասամբ։ Հարթ մուգ դաշտը սկանավորում է մաքուր, չի թաքցնում մանրէներ և երբեք չի լցվում բեկորներով։ Մեծ ծավալի գծերը երբեմն ընդունում են փորագրված կոդեր արագության համար, բայց ամենուր, որտեղ հիգիենան կամ երկար ծառայության ժամկետը կարևոր է, մղված տարբերակը ժամանակի ընթացքում հաղթում է ընթեռնելիության մրցույթում։
Որքա՞ն խորը պետք է լինի կարգավորվող սերիական համարը։
Խորության կանոնները վերաբերում են ոլորտին և իրավասությանը՝ առանձին, և մակերեսային թրծումը չի կարող բավարարել դրանցից որևէ մեկը: Օրինակ՝ Միացյալ Նահանգներում հրազենի սերիական մոդելները պետք է փորագրվեն որոշակի նվազագույն խորությամբ, այդ իսկ պատճառով խորը փորագրությունը մնում է պարտադիր այդ կատեգորիայում:
Կարո՞ղ է թրծումը սևի փոխարեն գույներ ստանալ:
Այո, երբ աղբյուրը թույլ է տալիս կառավարել իմպուլսի լայնությունը: Կարգավորելի իմպուլսները օքսիդը մեծացնում են տարբեր հաստությունների, և յուրաքանչյուր հաստություն արտացոլում է տարբեր երանգ՝ ոսկեգույնից մինչև մանուշակագույն և կապույտ: Կայուն իմպուլսային աղբյուրները հիմնականում ստանում են սև կամ ծղոտե երանգներ՝ անկախ բաղադրատոմսից: