Ի՞նչ է բիլետային ալյումինը:
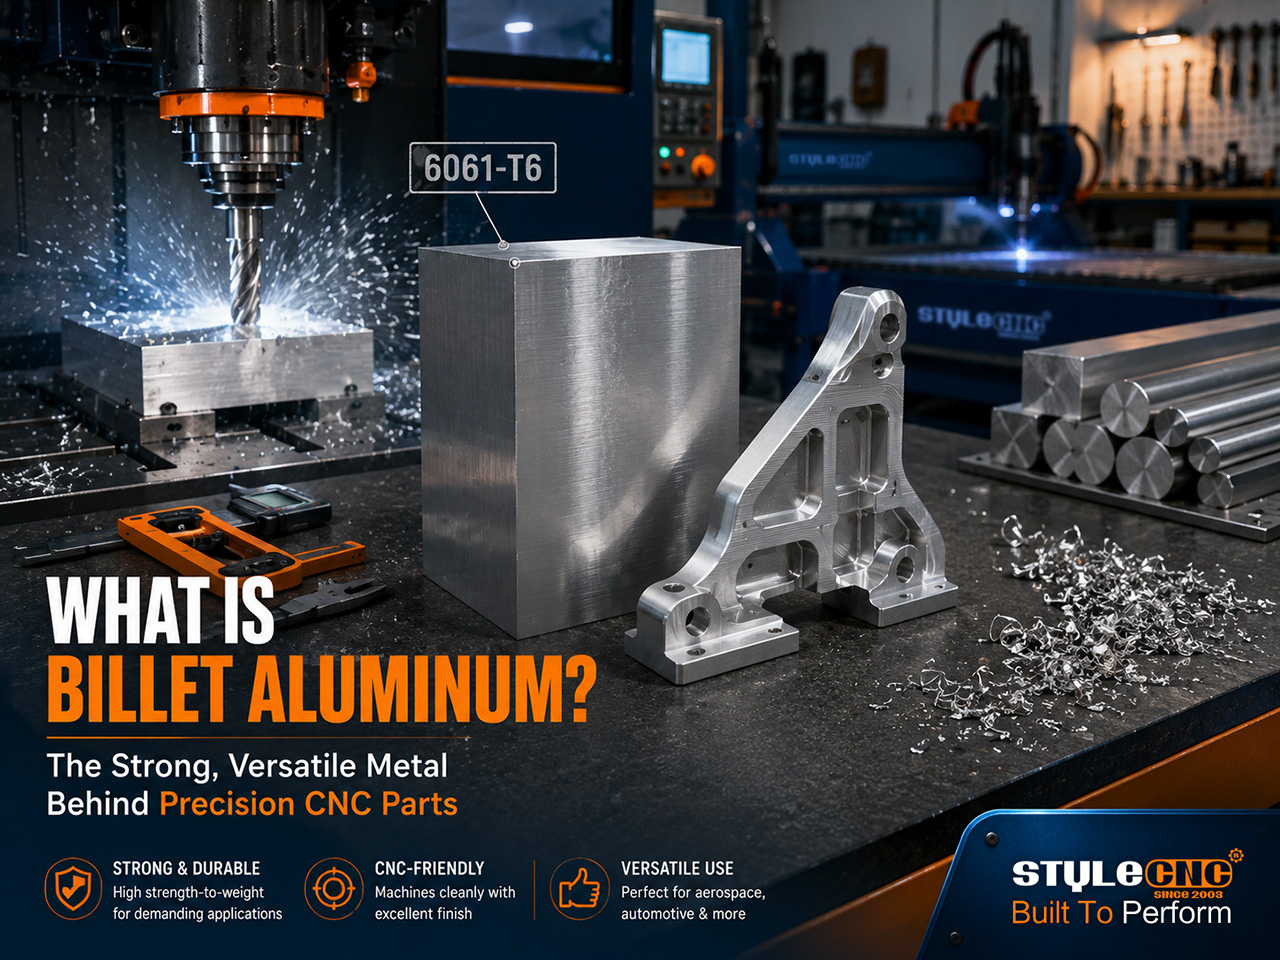
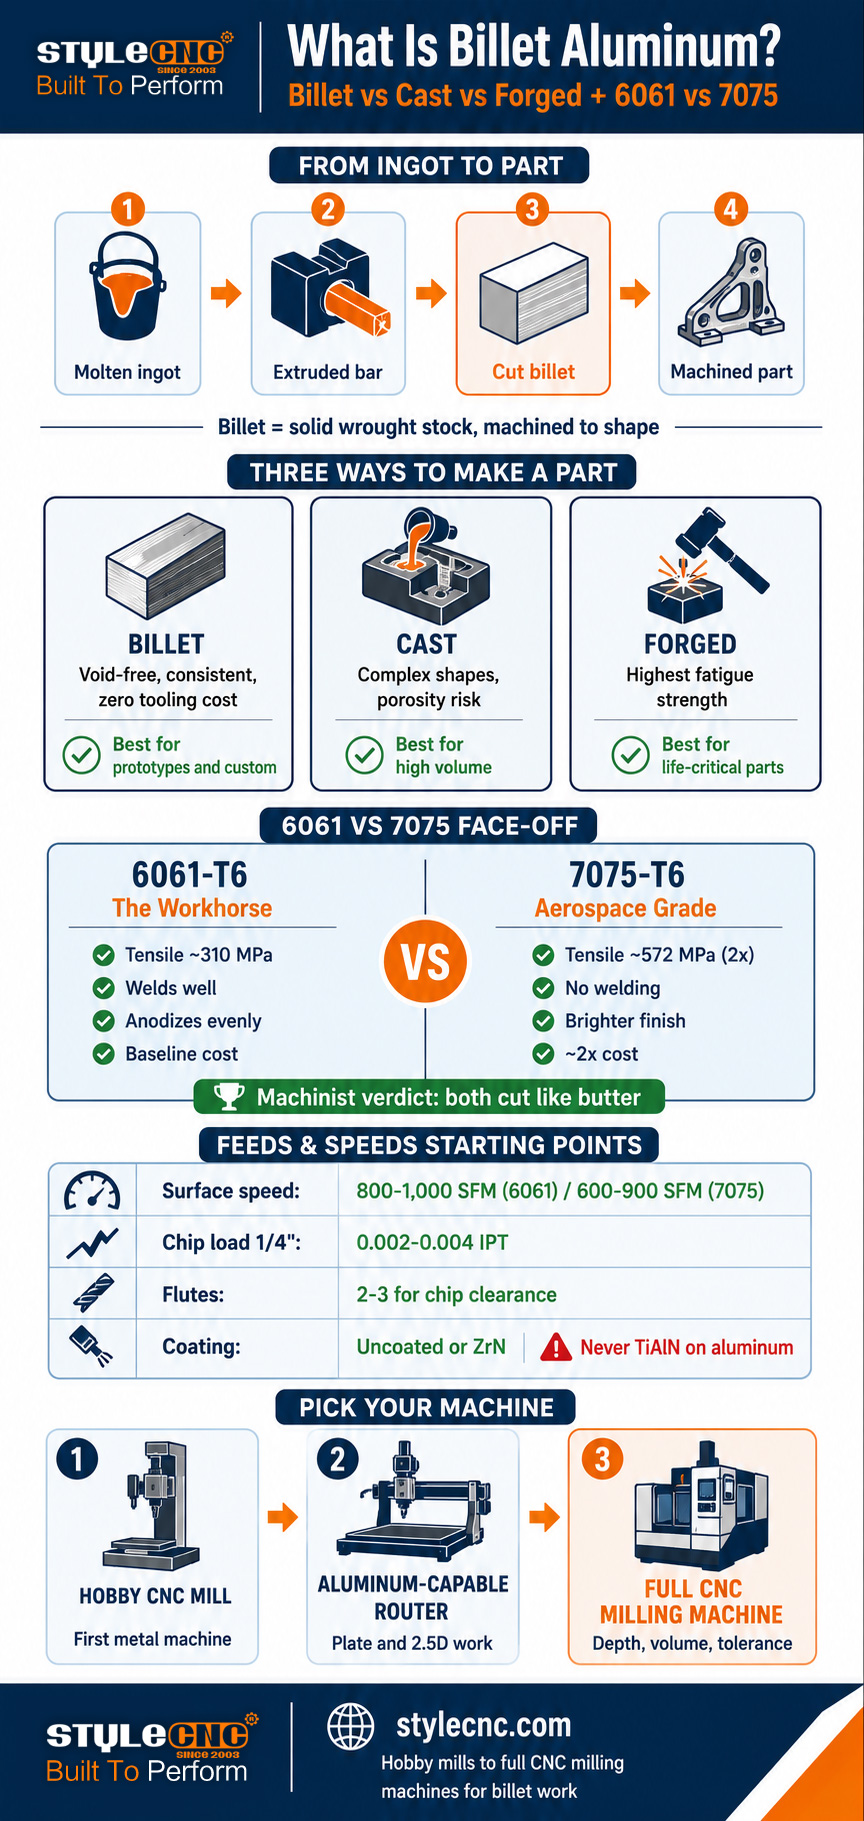
Տուփի ալյումինը կռած ալյումինի ամբողջական բլոկ կամ ձող է, որը արտամղվում կամ գլանվում է ձուլածո ձուլակտորից, ապա կտրվում ըստ երկարության: Տուփի նկարագրվող մասերը մեքենայով մշակվում են այս պինդ նյութից, այլ ոչ թե լցվում են կաղապարի մեջ (ձուլվում) կամ մուրճով ամրացվում են ձևի (կռվում): Տուփի մշակման գործընթացը ապահովում է հատիկի կայուն կառուցվածք և կանխատեսելի մեքենայական վարքագիծ:
Խստորեն ասած, մշակված ձուլակտորը նկարագրում է հումքի մի տեսակ, այլ ոչ թե կախարդական նյութ: Ալյումինը սկսվում է որպես հալված մետաղ, որը լցվում է մեծ ձուլածո ձուլակտորների մեջ: Այնուհետև այդ ձուլակտորները արտամղվում կամ տաք գլանվում են ձուլակտորների, կլորավուն մասերի և թիթեղների մեջ, մի գործընթաց, որը սեղմում է մետաղը, կատարելագործում դրա հատիկավոր կառուցվածքը և վերացնում ձուլման արդյունքում առաջացող ներքին խոռոչների մեծ մասը: Կտրեք այդ մշակված ձողը աշխատանքային մասի չափի բլոկների, և դուք կստանաք մշակաթուղթ:
Երբ արտադրողը ասում է, որ մասը մոնոլիտ է, նա նկատի ունի, որ այն մեքենայացված է այդ ամուր կռած նյութից: Բոլոր նյութերը, որոնք մաս չեն կազմում, կտրվում են որպես կտորներ: Սա մաքուր տեսքով հանույթային արտադրություն է, և այդ պատճառով մոնոլիտ մասերը ունեն ինչպես որակի համբավ, այնպես էլ գնի բարձր մակարդակ. գործընթացը վատնում է նյութը, բայց արտադրում է միատարր, խիտ, դատարկություններից զերծ ներքին կառուցվածքով մասեր:
Ձուլվածքի շուրջը գտնվող որակի լուսապսակը հիմնականում արժանի է, բայց հաճախ չափազանցված է։ Ճիշտ նախագծված ձուլված մասը կարող է գերազանցել վատ նախագծված ձուլվածքի մասին։ Ձուլվածքը հուսալիորեն ապահովում է հետևողականություն. ծակոտկենության հետ կապված անակնկալներ չկան, թաքնված խոռոչներ չկան, կանխատեսելի ամրություն էքստրուզիայի թույլտվությամբ բոլոր ուղղություններով և չափսերի կայունություն մեքենայացման ընթացքում։
Տուփ, ձուլածո և կռած ալյումին. իրական տարբերությունները
3 արտադրական ուղի հում ալյումինը վերածում է պատրաստի մասերի, և յուրաքանչյուրը թողնում է իր առանձնահատուկ հետքը մետաղի վրա: Ստորև բերված աղյուսակը համեմատում է դրանք՝ ըստ մասերի աշխատանքի և մեքենայական մշակման համար կարևոր գործոնների:
| Գործոն | Մեքենայացված ստվարաթուղթ | Կաղապար | Դարբնոցային |
|---|---|---|---|
| Ինչպես է այն պատրաստվում | Մեքենայացված է ամուր կռած ձողից կամ թիթեղից | Հալված մետաղը լցվում է կաղապարի մեջ | Տաքացված նախշը մուրճով կամ սեղմված է ձևի մեջ |
| Ներքին կառուցվածքը | Միատարր, խիտ, դատարկությունից զերծ | Հնարավոր են ծակոտկենություն և կծկման խոռոչներ | Ամենախիտը; հատիկների հոսքերը հետևում են մասի ձևին |
| ուժ | Բարձր և հետևողական | Երեքից ամենացածրը, տատանվում է ձուլման որակից կախված | Ամենաբարձր, հատկապես հոգնածության ուժ |
| Դիզայնի ազատություն | Սահմանափակված է գործիքի հասանելիությամբ | Ամենաբարձր; հնարավոր բարդ ներքին ձևեր | Սահմանափակ; պարզ, ամուր ձևեր |
| Գործիքների արժեքը | Ոչ մի (միայն ամրացում) | Բարձր (ձուլվածքի արժեք) ամորտիզացված ծավալի նկատմամբ | Ամենաբարձր (մաղվածքի արժեքը) մեծ ծավալների համար |
| Լավագույն ծավալը | 1-ից մինչև հարյուրավորներ | Հարյուրավորներից մինչև միլիոններ | Հազարներից մինչև միլիոններ |
| Տիպիկ մասեր | Նախատիպեր, պատվերով պատրաստված փակագծեր, կատարողական մասեր | Շարժիչի բլոկներ, պատյաններ, անիվներ (ձուլած) | Կախոցային լծակներ, ինքնաթիռի ամրակներ, շարժիչի լիսեռներ |
| Մակերեսի մշակման գործընթաց | Մեքենայացված մակերես, Ra 1.6 կամ ավելի լավ | Կոպիտ ձուլված, անհրաժեշտության դեպքում մեքենայացված | Կռած կեղև; մեքենայացված միջերեսներում |
Գործնական որոշման կանոնը՝ ձուլումը հաղթում է մեծ ծավալի դեպքում, որտեղ կաղապարի արժեքը մարվում է, և բարդ երկրաչափությունը կարևոր է։ Կռելու գործընթացը հաղթում է այնտեղ, որտեղ հոգնածության դիմադրությունը կյանքի համար կարևոր է։ Կաղապարը հաղթում է նախատիպերի, փոքր ծավալի պատվերով աշխատանքների և ցանկացած մասի համար, որտեղ սիրողականը կամ արհեստանոցը այսօր կարիք ունի լիարժեք ամրության՝ առանց գործիքակազմի ներդրման։ Վերջին դեպքում հենց դա է, որտեղ գործում են CNC ֆրեզերային մեքենաները և ալյումինե հագեցվածությամբ ֆրեզերային մեքենաները։
6061 vs 7075. 2 կարևոր դասակարգումներ
Ցանկացած մետաղի մատակարարի մոտ մտնելիս կտեսնեք, որ 2 կռածո համաձուլվածքներ գերիշխում են կիլիկապատ դարակներում՝ 6061-ը և 7075-ը: Ալյումինի ասոցիացիայի տվյալների համաձայն՝ 6000 և 7000 շարքերը առաջատարն են CNC մեքենայացման մեջ, և արհեստանոցների մեծ մասի համար ընտրությունը նեղանում է այս երկուսի միջև:
| Սեփականություն | 6061-T6 (աշխատանքային ձի) | 7075-T6 (ավիատիեզերական կարգ) |
|---|---|---|
| Առաձգական ուժ | ~310 ՄՊա (45 քսի) | ~572 ՄՊա (83 քսի), մոտավորապես կրկնակի |
| Կարծրություն (Բրինել) | ~ 95 | ~ 150 |
| կոռոզիոն դիմադրություն | Գերազանց; միատարր անոդացվում է | Արդար; սովորաբար անոդացված կամ ծածկույթով պաշտպանված |
| Եռակցելիություն | Լավ է ստանդարտ գործընթացների հետ | Վատ; եռակցումը խորհուրդ չի տրվում |
| Հաստոցներ | Շատ լավ; մի փոքր կպչուն չիպսեր | Շատ լավ է; ավելի կոշտ, չիպսերը կոտրվում են մաքրող միջոցով |
| Մակերեւութային Սալոնի | Լավ; հաստատուն անոդացման գույն | Ավելի պայծառ մշակված մակերես; անոդացված գույնը տարբեր է |
| Հարաբերական արժեքը | Հիմնադրամ | Մոտավորապես 2x մեկ ֆունտի համար (իրական գներ՝ ~$38 ընդդեմ ~$101 մեկ համարժեք սալիկի համար) |
| Լավագույնը | Փակագծեր, հարմարանքներ, պատյաններ, ընդհանուր մասեր | Բարձր լարվածության կառուցվածքային մասեր, ավիատիեզերական, մրցարշավային |
Տեխնիկական բնութագրերի թերթիկներում բաց է թողնված այն, թե որքան նման են երկու մեքենաները մեքենայի վրա։ Գործնական մեքենավար անդամները, ովքեր ամեն օր կտրում են երկուսն էլ, հաղորդում են նույնական ծրագրերի և գործիքների օգտագործման մասին, որտեղ 7075-ը թողնում է նկատելիորեն ավելի պայծառ մակերես և ավելի հեշտությամբ կոտրում է ճաքերը, մինչդեռ կարբիդային եզրերը մի փոքր ավելի արագ են մաշվում։ Մի անդամ ամփոփեց համայնքի կոնսենսուսը. երկուսն էլ կտրում են կարագի պես։ Hobby-Machinist ֆորումի օգտատերերը համաձայն են. նույն սնուցումը և արագությունը, ինչ 6061-ը, մի վախեցեք 7075-ից։
Իրական որոշիչ գործոնները ծախսն ու կիրառումն են, այլ ոչ թե մեքենայական մշակումը: Կրկնակի վճարեք 7075-ի համար, երբ մասամբին իսկապես անհրաժեշտ է ամրություն՝ բեռնակիր հենարաններ, կախոցի բաղադրիչներ, բարձր լարվածության դիմացկուն ամրակներ: Օգտագործեք 6061-ը մնացած ամեն ինչի համար և որպես բոնուս ստացեք ավելի լավ անոդացման հետևողականություն և եռակցման ունակություն:
Ի՞նչ է նշանակում T6-ը։ Տեմպերը պարզ լեզվով
Համաձուլվածքի համարից հետո գրված տառերը նկարագրում են ջերմային մշակման վիճակը, որը որոշում է վերջնական ամրությունը: Կաղապարների գնորդների համար 3 անվանումները ներառում են դարակի վրա առկա գրեթե ամեն ինչ:
✓ T6Լուծույթը ջերմային մշակմամբ և արհեստականորեն հասունացմամբ է անցել: 6061-ի և 7075-ի համար ստանդարտ լրիվ ամրության ջերմաստիճան: Եթե ցուցակում նշված է միայն 6061 կամ 7075՝ առանց ջերմաստիճանի նշման, ենթադրեք T6, բայց ստուգեք նախքան կառուցվածքային աշխատանքների համար գնելը:
✓ T651T6-ը գումարած վերահսկվող ձգումը, որը թեթևացնում է ներքին լարվածությունը: Կարևոր է թիթեղի համար. T651 թիթեղը մնում է ավելի հարթ մեքենայացման ընթացքում, քանի որ ծռման պատճառ հանդիսացող մնացորդային լարվածությունները հանվել են: Արժե փոքր գինը մեծ գրպանային մակերեսներ ունեցող մասերի համար:
✓ O (թրծված)Փափուկ, մեռած թրծման արդյունքում մշակված վիճակ։ Հեշտ է ծռել, սարսափելի է մեքենայով մշակել (չափազանց կպչուն) և թույլ։ Խուսափեք մեքենայով մշակված մասերի համար օգտագործելուց, եթե չեք պլանավորում առաջինը ձևավորել և հետո ջերմային մշակում անցկացնել։
Լարվածության թեթևացման կետը արժանի է շեշտադրման հաստ թիթեղներ մշակող յուրաքանչյուրի համար: Լարվածությունից ազատված նյութի մեջ խորը գրպանները կտրելը ազատում է ամրացված լարվածությունները, և մասը կարող է տեսանելիորեն ծռվել, երբ նյութը պոկվի: T651 թիթեղը հատուկ ստեղծված է դա կանխելու համար: Բարակ մասերի և փոքր ամրակների համար ստանդարտ T6 ձողը հարմար է:
Ալյումինե բլետների մեքենայացում. սնուցման և արագացման հիմունքներ
Ալյումինը մեքենայական մշակման համար ամենահարմար մետաղն է, այդ իսկ պատճառով այն փայտից և պլաստմասսայից սկսնակ սիրողականների համար ամենահարմար առաջին մետաղն է: Ստորև բերված թվերը կոնսենսուսային մեկնարկային կետեր են, որոնք վերցված են արդյունաբերական կտրման ներկայիս գծապատկերներից և մեքենագործների ֆորումի պրակտիկայից: Դրանք դիտարկեք որպես առաջին անցման միջակայքեր, այնուհետև կարգավորեք կտրվածքը լսելով:
| Parameter | 6061-T6 մեկնարկային կետ | 7075-T6 մեկնարկային կետ |
|---|---|---|
| Մակերեսային արագություն (կարբիդ) | 800-ից մինչև 1,000 SFM կոպիտ մշակում | 600-ից 900 SFM (10-ից 20% ավելի ցածր) |
| Չիպի բեռը, 1/4 դյույմանոց ծայրային աղաց | 0.002-ից մինչև 0.004 IPT | 0.002-ից մինչև 0.004 IPT (նմանատիպ) |
| Չիպի բեռը, 1/2 դյույմանոց ծայրային աղաց | 0.003-ից մինչև 0.006 IPT | 0.003-ից մինչև 0.006 IPT (նմանատիպ) |
| Ֆլեյտայի քանակը | 2 կամ 3 ֆլեյտա՝ չիպերի մաքրման համար | 2 կամ 3 ֆլեյտա; չիպսերը ավելի հեշտ են կոտրվում |
| Գործիքի ծածկույթ | Անպատված կամ ZrN (երբեք TiAlN) | Անպատված կամ ZrN (երբեք TiAlN) |
| Սառեցնող / քսանյութ | Մշուշ կամ ջրհեղեղ. կանխում է եզրերի կուտակումը | Նույնը; ջերմության կառավարումը մի փոքր ավելի կարևոր է |
3 կանոններ ավելի շատ w8 են պարունակում, քան ցանկացած աղյուսակ։ Նախ, չիպի ծանրաբեռնվածությունը գերակշռում է. չափազանց թեթև չիպի դեպքում գործիքը քսվում է կտրվածքների փոխարեն, կուտակելով ջերմություն և եռակցելով ալյումինը կտրող եզրին (կուտակված եզրը, ալյումինի վերջնական մշակման համար թիվ մեկ մեղավորը)։ Երկրորդ, հեռացրեք չիպերը կտրվածքից. չիպերի կրկնակի կտրումը փչացնում է վերջնական մշակումը և կոտրում գործիքները, այդ իսկ պատճառով 2 և 3 ֆլեյտաներով ֆրեզերները մեծ ակոսներով գերակշռում են ալյումինե աշխատանքներում։ Երրորդ, երբեք մի օգտագործեք TiAlN ծածկույթով գործիքներ ալյումինի վրա. ծածկույթը պարունակում է ալյումին և քիմիապես վնասում է աշխատանքային մասը։
Հոբբի մեքենաների օգտագործված օրինակ
Գործնական սարքավորումհոբբի-գործարան կամ ալյումինե հագեցնող ֆրեզեր՝ 4,200 պտույտ/րոպե լիսեռով և 1/2 6061-ում 3 դյույմանոց 3-շեղբային կարբիդային ծայրային ֆրեզ։ Այս համակարգը գործարկող հոբբի-մեխանիկի անդամը հայտնում է 30-40 IPM՝ մոտ 0.005 դյույմ չիպային բեռնվածքի դեպքում մեկ ատամի համար՝ 3 HP հասանելիությամբ։ Սա է ալյումինե մշակման բնույթը փոքր մեքենաների վրա՝ միջին պտույտներ/րոպե, իրական չիպային բեռնվածություն և կոշտ մշակման ռիթմ՝ մեծ արհեստանոցի մակերեսային արագությունների հետապնդման համար։
Բարձր պտույտներով ֆրեզերները փոխում են մաթեմատիկան։ 10,000-ից 24,000 պտույտ/րոպե ֆրեզերային իլիկը չի կարող բավականաչափ դանդաղեցնել մեծ կտրիչների համար, ուստի ալյումինե ֆրեզերային աշխատանքը նախապատվությունը տալիս է փոքր, մեկ և երկու ծայրերով ֆրեզերներին (1/8 դեպի 1/4 դյույմ) արագ են աշխատում ագրեսիվ մատակարարմամբ՝ չիպերի ծանրաբեռնվածությունը պահպանելու համար: Միաալիք ալյումինե գլխիկները գոյություն ունեն հենց դրա համար. մեկ մեծ ծորակը մաքրում է չիպերը խցանման արագությամբ՝ այնտեղ, որտեղ խցանվում են բազմաալիք գործիքները:
Ի՞նչ մեքենա է անհրաժեշտ ալյումինե սալիկների համար։
Բիլետային ալյումինը հասանելի է շատ ավելի շատ մեքենաների համար, քան սկսնակները կարծում են: Պահանջը կոշտությունն ու չիպերի կառավարումն է, այլ ոչ թե հում հզորությունը: Սարքավորումների 3 դասը ներառում է սիրողականից մինչև արհեստանոց սպեկտրը:
Սեղանի և հոբբիի CNC ֆրեզերՀատուկ նախագծված է մետաղի համար, կոշտ երկաթյա շրջանակներով և ցածր պտույտներով բարձր պտտող մոմենտով իլիկներով, որոնք հարմար են ավելի մեծ կտրիչների համար։ հոբբի CNC ֆրեզերային մեքենա մետաղի համար և սեղանադիր փոքր CNC ֆրեզերային մեքենա Class-ը մշակում է ամրակներ, պատյաններ և փոքր կտորե մասեր՝ թե՛ 6061, թե՛ 7075 մոդելներում: Սա բնական առաջին մետաղական մեքենա է:
Ալյումինե CNC ռուտերներԿոշտ շրջանակներով, համապատասխան իլիկներով և մշուշոտ յուղով դարպասային ֆրեզերները լավ են կտրում ալյումինե կտորները՝ օգտագործելով փոքր կտրիչի բարձր պտույտների մեթոդը։ CNC ռուտերի ուղեցույց ալյումինե լուծումների համար ներառում է տեղադրման պահանջները, և Ալյումինե CNC ռաութեր սկավառակային ATC համակարգով ներկայացնում է արտադրության ավարտը, որտեղ գործիքների փոփոխությունը և ավելի մեծ ծրարները կարևոր են: Խողովակները հիանալի են թիթեղյա աշխատանքների համար՝ հարթ կտորե մասեր, վահանակներ և 2.5D ամրակներ:
Լիարժեք CNC ֆրեզերային մեքենաներԱվելի խորը կտրվածքների, ավելի կոշտ ջերմաստիճանների, արտադրության ծավալների և բազմակի կարգավորումներ պահանջող մասերի համար, CNC ֆրեզերային մեքենաների կատալոգ Ավտոմատ մետաղական ֆրեզերային մեքենաները տարածվում են կաղապարի համար նախատեսված հարթակների վրա: Բարձրացումը ձեռք է բերում կոշտություն, որն անմիջապես վերածվում է նյութի ավելի արագ հեռացման և ավելի լավ հանդուրժողականության՝ բրեզենտային աշխատանքներում: Ավելի լայն մետաղական CNC մեքենաների կատալոգ ընդգրկում է ալյումինը պողպատի, արույրի և պղնձի հետ խառնող արհեստանոցների հարակից տարբերակները։
Բառարան՝ ալյումինե սալիկների տերմիններ
Օգտագործեք այս հղումը բաժնետոմսեր գնելիս, ֆորումների թեմաներ կարդալիս կամ նյութերի ցուցակները համեմատելիս։
| Ժամկետ | սահմանումը |
|---|---|
| Բիլետ | Կռածո ալյումինի ամբողջական բլոկ կամ ձող, կտրված մամլված կամ գլանված նյութից, պատրաստ մեքենայացման համար: |
| Կեղծված | Ալյումին, որը ձուլելուց հետո մեխանիկորեն մշակվել է (արտամղվել, գլանվել), կատարելագործելով իր հատիկավոր կառուցվածքը։ |
| Ինգոտ | Ալյումինի մեծ ձուլված բլոկը, որից սկսվում են կռած արտադրանքները։ |
| ջղայնություն | Ջերմային մշակման վիճակի նշանակում (T6, T651, O), որը սահմանում է համաձուլվածքի վերջնական ամրությունն ու կարծրությունը։ |
| T651 | T6 ջերմաստիճան և կառավարվող ձգում՝ լարվածությունը թեթևացնելու համար; հաստ թիթեղը պահում է հարթ մեքենայացման ընթացքում։ |
| Ներկառուցված եզր (BUE) | Ալյումինը տաքացումից և շփումից եռակցվում է կտրող եզրին. սա վատ մակերեսի հիմնական պատճառն է։ |
| Չիպի բեռ (IPT) | Յուրաքանչյուր կտրող ատամը մեկ պտույտի ընթացքում հեռացնում է նյութի դյույմերը. միջուկը սնուցվում և պտտվում է փոփոխական։ |
| SFM | Մակերեսային ֆուտ րոպեում; կտրող եզրի արագությունը նյութի վրայով։ |
| Լնդային զանգված | Փափուկ ալյումինի (հատկապես 6061 և թրծված նյութի) հակվածությունը քսվելու, այլ ոչ թե մաքուր կտրվելու։ |
| Ծակոտկենություն | Ձուլված ալյումինի մեջ կուտակված գազի պատճառով ներքին խոռոչներ; բացակայում են պատշաճ կերպով մշակված կտորեղենի մեջ։ |
Հաճախակի տրվող հարցեր
Արդյո՞ք բլետային ալյումինը ավելի ամուր է, քան ձուլածո ալյումինը։
Ընդհանուր առմամբ՝ այո, նույն համաձուլվածքների ընտանիքի համար: Ձուլածո նյութը ստացող կռման գործընթացը սեղմում է ձուլման արդյունքում առաջացող ծակոտկենությունն ու խոռոչները՝ տալով ձուլածո մասերին ավելի կայուն ամրություն: Կռած ալյումինը գերազանցում է երկուսն էլ հոգնածության դիմադրության առումով, քանի որ կռումը համապատասխանեցնում է հատիկների հոսքը մասի ձևին: Անկեղծ նախազգուշացում. լավ մշակված ձուլածո մասը կարող է գերազանցել վատ նախագծված ձուլածո մասը, ուստի ձուլածո մասը կայունության երաշխիք է, այլ ոչ թե ավտոմատ ամրության հաղթանակ:
7075-ը մեքենայացնելն ավելի դժվար է, քան 6061-ը։
Հազիվ թե, ըստ մեքենագործների, ովքեր ամեն օր կտրում են երկուսն էլ: Գործնական մեքենագործների ֆորումի անդամները հայտնում են, որ երկու համաձուլվածքների վրա էլ աշխատում են նույնական ծրագրեր և գործիքներ, որոնց տարբերությունն այն է, որ 7075-ը մի փոքր ավելի արագ է մաշում կարբիդի եզրերը, ավելի հեշտությամբ կոտրում է ճաքերը և թողնում է ավելի պայծառ մակերեսային ծածկույթ: Արդյունաբերության ներկայիս կտրման աղյուսակները ցույց են տալիս, որ 7075-ի մակերեսային արագությունները 10-20 տոկոսով ցածր են 6061-ից (600-ից 900 SFM՝ ընդդեմ 800-ից 1,000 SFM կոպիտ մշակման կարբիդով) նմանատիպ ճաքերի բեռնվածության դեպքում: Ոչ մի համաձուլվածք չպետք է վախեցնի սիրողականին:
Ինչո՞ւ է 7075-ը շատ ավելի թանկ, քան 6061-ը։
Ցինկի վրա հիմնված համաձուլվածքներ, արտադրության ավելի խիստ վերահսկողություն և ավիատիեզերական պահանջարկ: Practical Machinist-ի գնման թեմաներից իրական գները հստակ ցույց են տալիս տարբերությունը. համեմատելի ձողերը 6061-T6-ի համար գնահատվում են մոտավորապես 38 ԱՄՆ դոլար, իսկ 7075-T6-ի համար՝ 101 ԱՄՆ դոլար, ինչը մոտ է հաճախ մեջբերվող 2x-plus պրեմիումին: Լրացուցիչ ծախսերը մոտավորապես կրկնապատկում են ձգման ամրությունը (մոտ 572 ՄՊա՝ 310 ՄՊա-ի դիմաց), ինչը արդարացնում է միայն իսկապես բեռնակիր կիրառությունների դեպքում:
Կարո՞ղ է CNC ռուտերը իսկապես կտրել ալյումինե կտորներ:
Այո, ճիշտ մոտեցմամբ։ Կարծր շրջանակով ֆրեզերները համապատասխան իլիկներով կտրում են ալյումինե թիթեղները պարբերաբար՝ օգտագործելով փոքր, մեկ կամ երկու իլիկներով կարբիդային ծայրային ֆրեզերներ (1/8 դեպի 1/4 դյույմ) աշխատում են բարձր պտույտներով՝ ագրեսիվ մատակարարմամբ՝ չիպի բեռը պահպանելու համար, գումարած մշուշոտ յուղում՝ եզրերի կուտակումը կանխելու համար: Այն, ինչ ֆրեզերային մեքենաները լավ չեն կարողանում անել, խոշոր կտրիչներով խորը, ծանր կոպտացումն է, որտեղ էլ գերակշռում են կոշտ CNC ֆրեզերային մեքենաները: Հարթ ամրակները, վահանակները և 2.5D կտորե մասերը հստակորեն ֆրեզերային տարածք են:
Ի՞նչ է նշանակում 6061-T6-ում T6-ը։
T6-ը ջերմաստիճանի նշանակումն է. լուծույթով ջերմամշակված և արհեստականորեն հասունացված՝ լիարժեք ամրության հասնելու համար: Սա ստանդարտ պայման է և՛ 6061, և՛ 7075 մուլյաժային նյութի համար: T651-ը ապահովում է վերահսկվող ձգում, որը թեթևացնում է ներքին լարվածությունը, ինչը հաստ թիթեղը հարթ է պահում, երբ դրա մեջ խորը գրպաններ եք մշակում: Թրծված (O ջերմաստիճան) նյութը փափուկ է, կպչուն է մեքենայով մշակման համար և թույլ, ուստի խուսափեք դրանից մեքենայացված մասերի համար:
Ի՞նչ սնուցումներով և արագություններով պետք է սկսնակը սկսի ալյումինե բրեզենտից։
6061-T6 կարբիդային գործիքավորմամբ՝ մոտավորապես 800-ից 1,000 SFM մակերեսային արագություն, 0.002-ից 0.004 դյույմ չիպի բեռ մեկ ատամի վրա 1/4 դյույմանոց ծայրային ֆրեզեր, 2 կամ 3 ակոս, չծածկված կամ ZrN ծածկույթով, և մշուշոտ կամ ջրհեղեղային սառեցուցիչ: Հոբբի մեքենայի վրա սահմանափակվում է մոտ 4,200 պտույտ/րոպե արագությամբ՝ 1/2 Դյույմանոց 3-ֆլեյտային կտրիչ, ֆորումների կողմից փաստաթղթավորված պրակտիկայով, աշխատում է 30-40 IPM մոտ 0.005 չիպի բեռնվածությամբ: Սկսեք զգուշավոր, լսեք կտրվածքը և արագությունը մեծացնելուց առաջ ավելացրեք մատակարարումը:
The Bottom Line
Ալյումինե սալիկը պարզապես կռածո նյութ է, որը մեքենայով մշակվում է մասերի, և դրա հեղինակությունը գալիս է այդ կռածո կառուցվածքի կայունությունից՝ առանց ձուլման ծակոտկենության, կանխատեսելի ամրություն և մաքուր մեքենայական վարքագիծ: Աշխատանքների մեծ մասի համար 6061-T6-ը ճիշտ պատասխանն է, իսկ 7075-T6-ը՝ նախատեսված այն մասերի համար, որոնք իսկապես կրկնակի ամրություն են պահանջում կրկնակի գնով: Երկու համաձուլվածքներն էլ բավականաչափ հեշտությամբ են մշակվում, որպեսզի դրանք ճիշտ առաջին մետաղներն լինեն ցանկացած սիրողականի համար, ով անցնում է փայտի և պլաստիկի միջով:
Մեքենան ավելի կարևոր է, քան մետաղը։ Կոշտ հոբբի CNC ֆրեզերային մեքենա կամ ճիշտ կարգավորված ալյումինե CNC ռուտեր բացում է բլետների աշխատանքը ցանկացած արհեստանոցի համար, և CNC ֆրեզերային մեքենաների ամբողջական կատալոգ ներառում է աստիճանական բարձրացումը, երբ մասի չափը, խորությունը կամ ծավալը գերազանցում են մուտքի դասը։ Կապվեք STYLECNC թիմ՝ մեքենան համապատասխանեցնելու ձեր պատրաստած կտորե մասերին։